


Wprowadzenie
Nawet gdy maszyna do gięcia drutu CNC dokładnie podąża za zaprogramowanym kątem, gotowa część może nadal odchylić się o kilka stopni po zwolnieniu drutu. Dla producentów stosujących druty ramy siedzenia, drut piankowy, elementy łączeń lub inne duże ilości elementów drutu, jest to trwałe źródło odchyleń wymiarowych, przeróbek i niespójności między partiami.
Przyczyną jest sęcina zwrotna: elastyczne odzyskiwanie drutu po usunięciu siły zginania. Sprężyna to zachowanie materiału, a nie błąd operatora, i nie można go obrabiać — ale można go mierzyć, kompensować i konsekwentnie kontrolować. Ten przewodnik wyjaśnia, gdzieSęgień sperystencijski w gijaniu drutu CNCpochodzi z tego, jakie czynniki na nią wpływają, oraz praktycznych metod, które utrzymują pod kontrolą precyzję i spójność formowania w nowoczesnych czasachMaszyny do ginania drutu CNC.
Czym jest sprężyna wsteczna w gięciu drutu CNC?
Gdy prosty drut jest wygięty wokół narzędzia, zewnętrzna część zgięcia jest rozciągana, a wnętrze ściskane. Część tej deformacji jest plastyczna (trwała), a część slastyczna. Plastikowa część nadaje drutowi nowy kształt; Część sprężysta to zgromadzona energia, która odzyskuje się po uwolnieniu siły zginania, więc zgięcie nieco się rozluźnia.
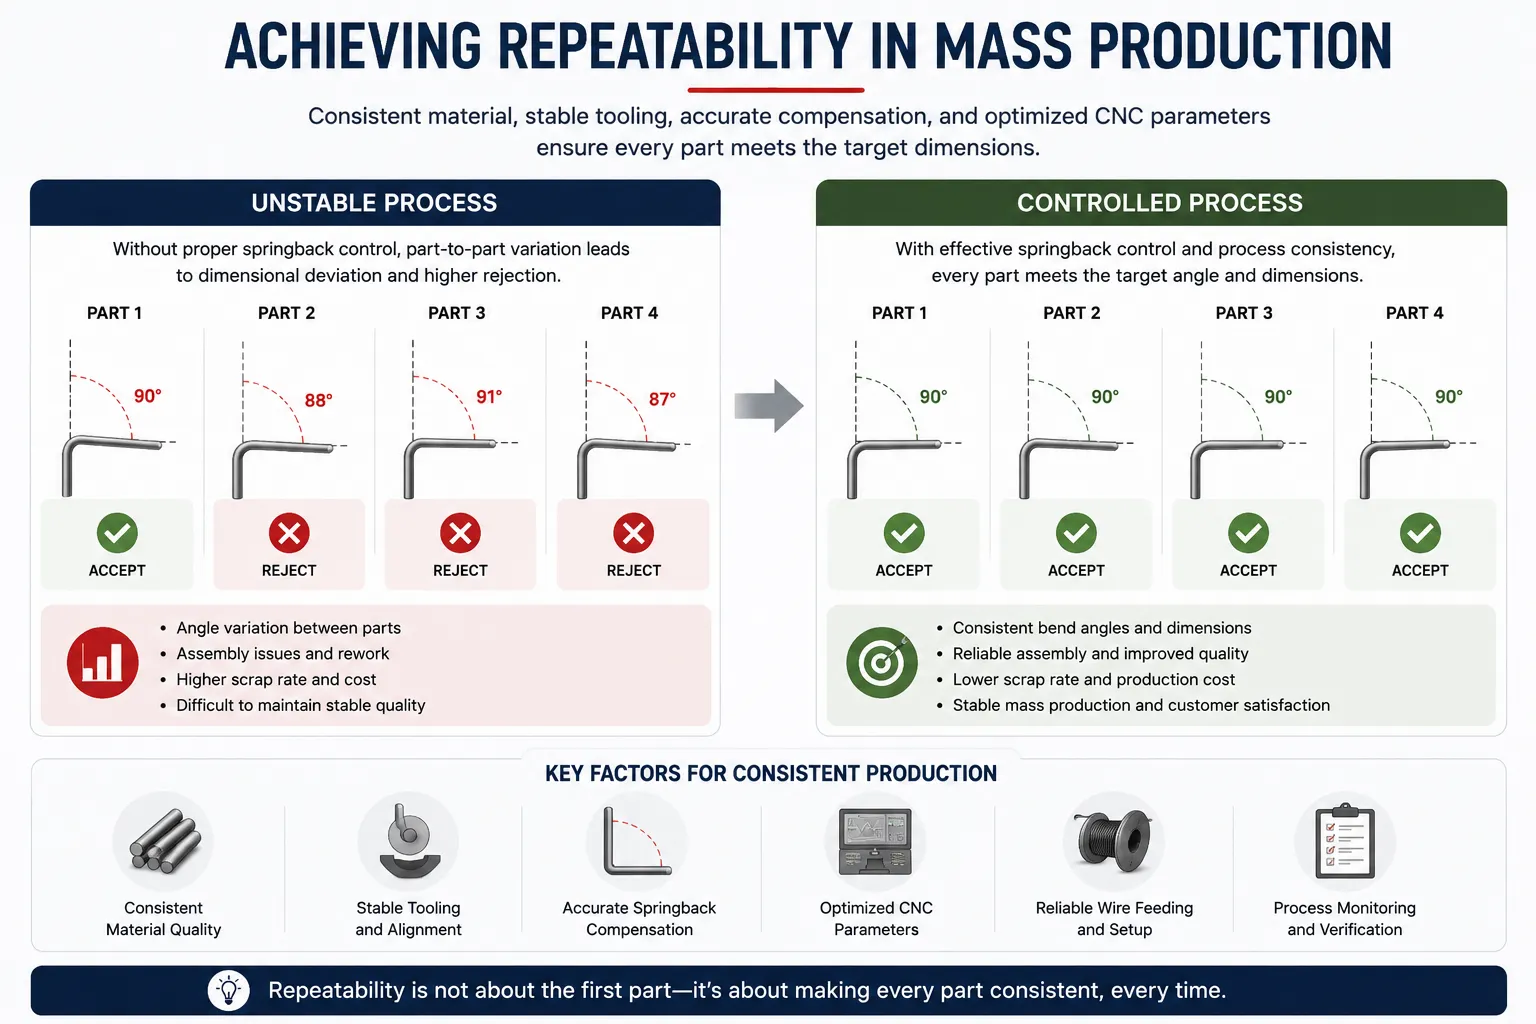
W praktyce drut zaprogramowany na 90 stopni może się odprężyć i osiąść pod kątem 87 lub 88 stopni, a uformowany promień może otworzyć się nieco większy niż promień narzędzia. Część jest wygięta — tylko nie dokładnie do geometrii, jaką wymagał program.
Stopień odzysku różni się w zależności od materiału: twardy drut stalowy zazwyczaj odzyskuje więcej niż miękki drut wyżarzany o tej samej średnicy, a drut sprężynowy, stal nierdzewna i niskowęglowa mogą zachowywać się inaczej w identycznych warunkach zginania. Zrozumienie tego jest punktem wyjścia do jej kontrolowania.
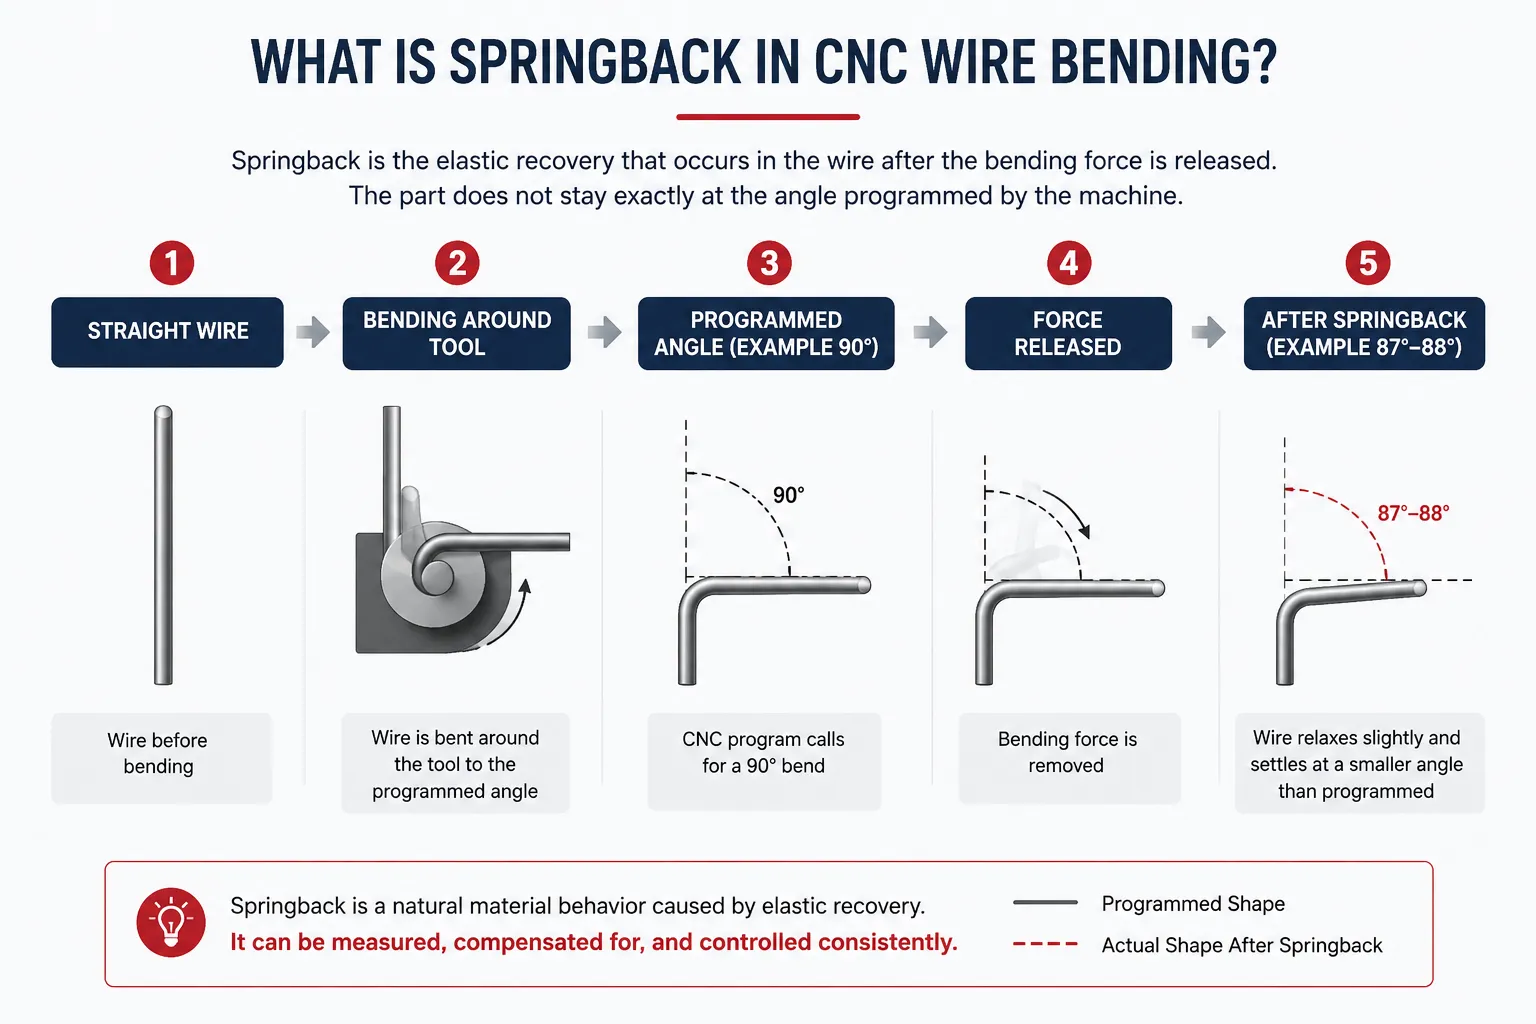
Dlaczego podczas zginania drutu występuje sprężyna zwrotna?
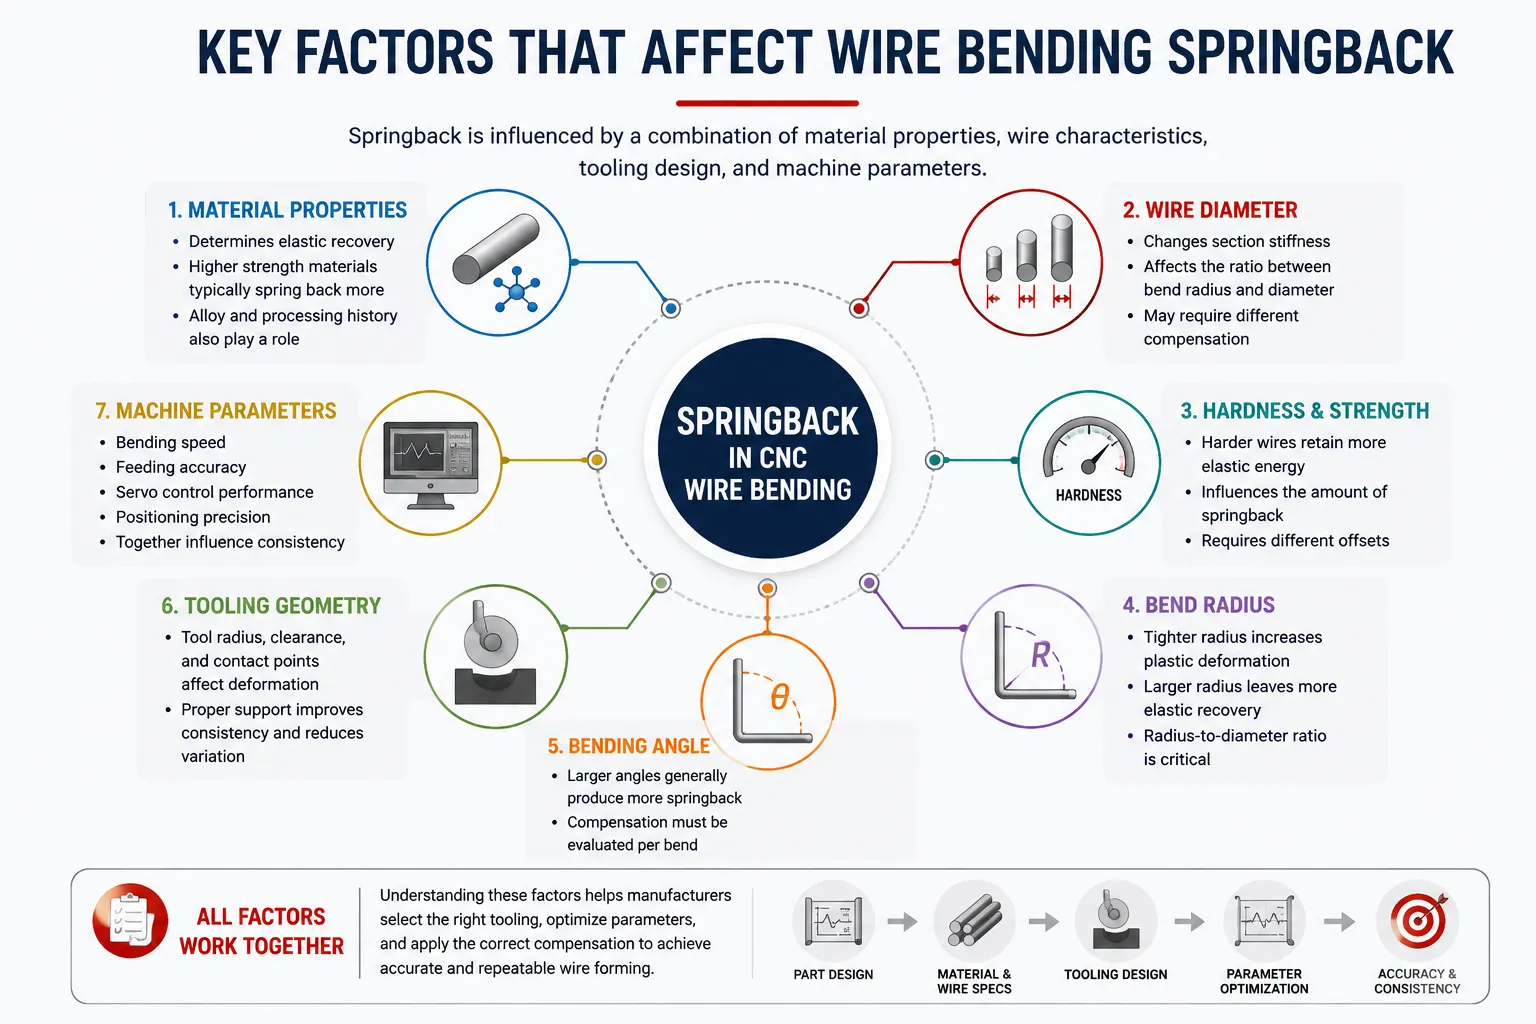
Sprężyna powrotna jest zakorzeniona w slastycznej części deformacji, ale jej rozmiar zależy od kombinacji czynników materiałowych i procesowych:
Właściwości i twardość materiału.Twardsze, wytrzymałe materiały zazwyczaj zachowują więcej energii sprężystej podczas formowania, co może przełożyć się na większy odzysk po usunięciu ładunku. Dokładna ilość zależy od stopu, odpuszczenia i historii przetwarzania, więc dwa wizualnie identyczne przewody mogą nie wyginać się identycznie.
Wytrzymałość i plastyczność.Materiały o wyższej granicy plastyczności względem sztywności zazwyczaj wykazują większą sprężynę, ponieważ większa część odkształcenia pozostaje sprężysta. Ta sama geometria części może więc wymagać innej kompensacji przy zmianie nachylenia drutu.
Średnica drutu.Średnica zmienia sztywność przekroju drutu, a stosunek promienia zgięcia do średnicy w szczególności determinuje, ile elastycznego wykończenia jest wbudowane w zgięcie — to zmienna procesowa, a nie tylko wymiar rysunkowy.
Promień zgięcia i kąt zgięcia.Wąski promień zazwyczaj wymusza większą część przekroju na odkształcenie plastyczne, podczas gdy większe promienie i kąty mogą powodować proporcjonalnie większe elastyczne wykończenie. Kompensacja musi być zatem oceniana zgięcie po zgięciu, a nie zakładana wyłącznie na podstawie materiału.
Geometria narzędzi i metoda formowania.Sposób, w jaki drut jest podtrzymywany, związany i owinięty podczas formowania, wpływa na to, jak przewidywalnie się odkształca. Różne metody formowania i układy narzędzi mogą powodować różne zachowania przy odzyskiwaniu tego samego elementu.
Prędkość zginania i parametry maszyny.Prędkość formowania, dokładność podawania i zachowanie pozycjonowania mogą wpływać na to, jak konsekwentnie drut osiąga swoją zamierzoną geometrię. Ich wpływ jest zwykle mniejszy niż czynniki materialne, ale nadal przyczynia się do zmienności w precyzyjnej pracy.
Kluczowe czynniki wpływające na sprężynę zwrotną przy zginaniu drutu
Poniższa tabela podsumowuje główne czynniki i to, co każdy z nich oznacza na hali produkcyjnej:
| Czynnik | Jak wpływa na odrzut sprężyn | Rozważania dotyczące produkcji |
|---|---|---|
| Materiał | Określa charakterystykę sprężystego odzysku zgięcia | Utrzymuj równy poziom drutu i odpuszczanie między partiami |
| Średnica drutu | Zmienia sztywność przekroju i silność odkształcenia | Ponowne zweryfikowanie kompensacji przy zmianie średnicy |
| Twardość | Twardsze przewody zazwyczaj zachowują większą elastyczność | Złóż wniosek o certyfikaty materiałowe i testuj każdą nową partię |
| Promień zgięcia | Stosunek promienia do średnicy wpływa na względne odzyskiwanie | Zrównoważenie formowalności, narzędzi i wymagań dotyczących zmęczenia |
| Kąt zgięcia | Kompensacja skaluje się wraz z kształtowanym kątem | Ustalaj przesunięcia na każdy zakręt, a nie na każdą część |
| Narzędzia | Wpływa na to, jak drut jest ograniczony podczas formowania | Sprawdź pod kątem zużycia; Kalibracja po zmianach |
| Parametry CNC | Kąt kontroli, podanie i spójność ruchu | Dokumentuj sprawdzone zestawy parametrów do ponownego wykorzystania |
Jak sprężyna wsteczna wpływa na dokładność formowania drutu
Pozostawione bez kontroli, sprężyna powraca objawia się na kilka sposobów: kąty zgięcia spadają poza tolerancję na zewnątrz, ogólne wymiary ulegają dryfowi i pojawiają się problemy z montażem, gdy części muszą pasować do przyrządów, złączek spawalniczych lub elementów łączących. Wskaźniki odrzuceń rosną, a operatorzy poświęcają czas na ręczne korekty, które powinien był obsłużyć proces formowania.
Większym wyzwaniem w produkcji masowej nie jest jedna część poza tolerancją — to różnica między częściami. Gdy partie materiałów się zmieniają, zużycie narzędzi lub parametry są regulowane na podstawie odczucia zamiast danych, dokładność gięcia drutem staje się niestabilna z kolejnych zmian. W przypadku produktów B2B to właśnie spójność — powtarzalność — odróżnia akceptowalnego dostawcę od trudniejszego.
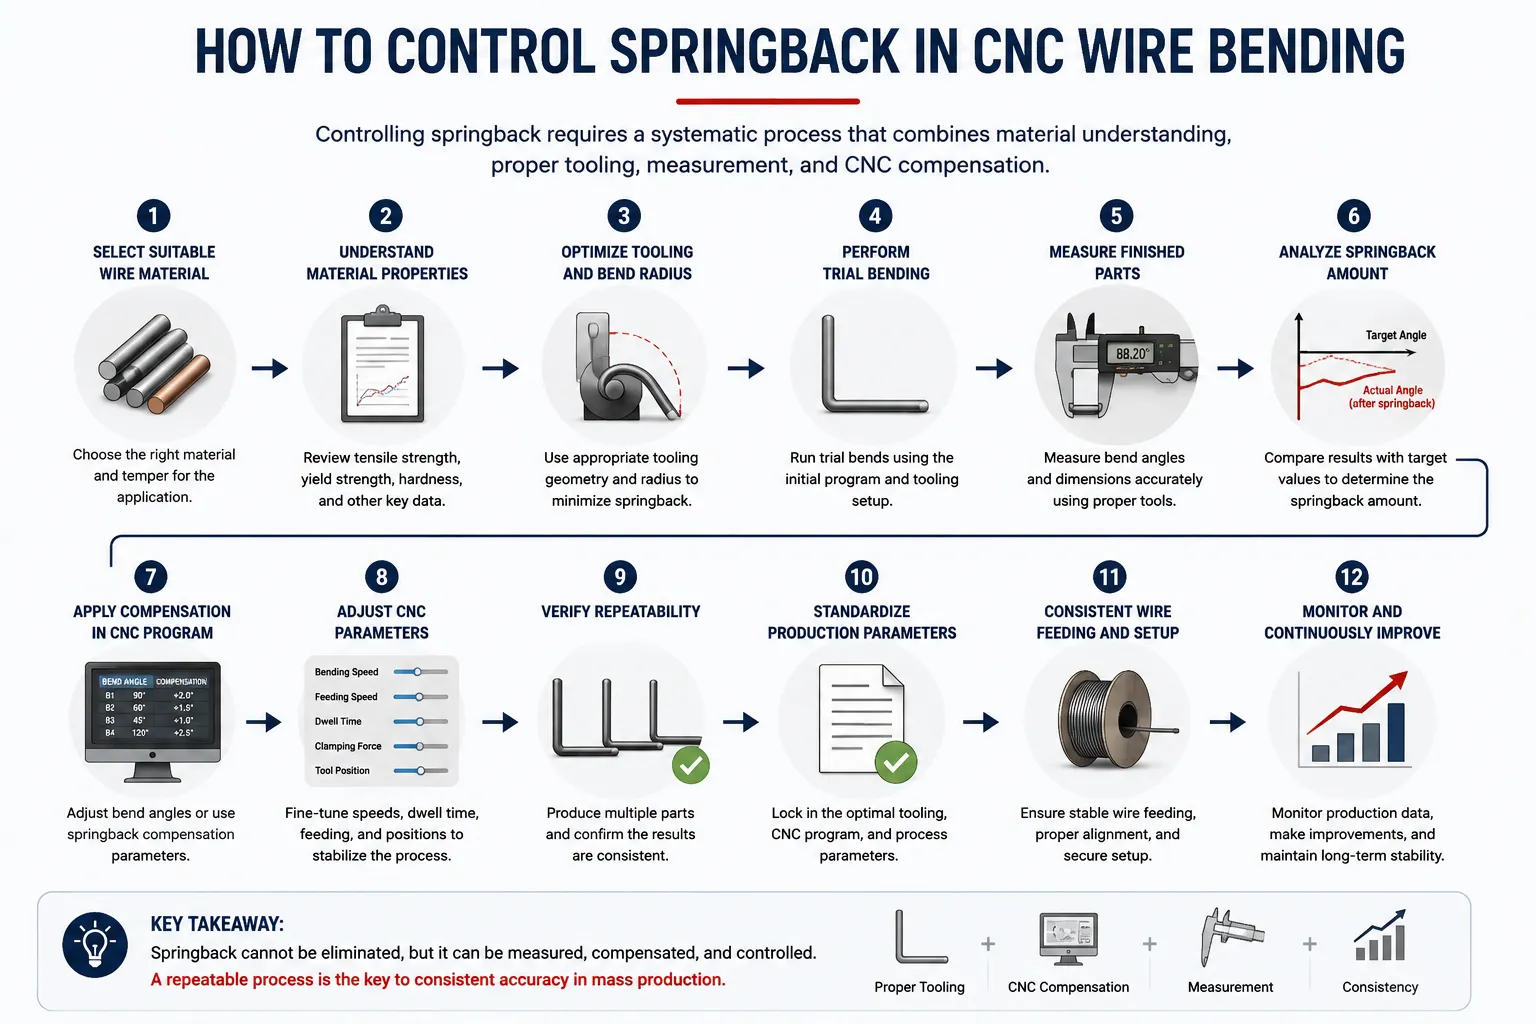
Jak kontrolować sprężynę zwrotną w ginaniu drutu CNC
Kontrola sprężynowego to workflow, a nie jedno ustawienie. Każda z poniższych metod rozwiązuje inną część problemu i razem tworzą powtarzalny proces:
1. Wybierz odpowiedni materiał drutu.Spójny springback zaczyna się od spójnego materiału. Jasno określ klasę, odpowiedź i stan powierzchni oraz unikaj mieszania partii w jednej serii.
2. Zrozumieć właściwości materiału przed programowaniem.Uzyskaj dane o twardości i rozciąganiu faktycznego używanego przewodu. Kompensacja z materiału referencyjnego może nie przenieść się na inny dział, więc traktuj każdy nowy materiał jako nowy punkt wyjścia.
3. Optymalizuj promień zgięcia.Promień wpływa na to, jak duże odkształcenie pozostaje elastyczne. Projektowanie wyważa formowalność, żywotność narzędzi i wymagania funkcjonalne, zamiast domyślnie wybierać największy dostępny promień.
4. Optymalizacja geometrii narzędzi.Narzędzia decydują o tym, jak przewód jest podtrzymywany i ograniczony podczas formowania. Dobrze dopasowane narzędzia sprawiają, że odkształcenia są bardziej przewidywalne, co z kolei zwiększa stabilność kompensacji sprężyn.
5. Stosuj nadmierne zgięcie, gdy jest to stosowne.Jeśli zgięcie niezawodnie cofa się o dwa stopnie, lekkie wygięcie poza cel pozwala części wrócić na wymiar wyciągu — jest to ważne tylko wtedy, gdy odzyskanie jest spójne.
6. Ustalenie parametrów kompensacji sprężynowego (springback).Zbuduj udokumentowany offset dla każdego zgięcia na podstawie zmierzonych wyników, a nie założeń. Traktuj te wartości jako dane procesowe należące do numeru części.
7. Dostosowanie parametrów zginania CNC.Kąt zgięcia, parametry podania i ruchu oddziałują na zachowanie odzyskiwania materiału; Strojenie ich do faktycznego przewodu i nagrywanie efektu zamienia proces prób i błędów w określony proces.
8. Wykonaj próbne zginanie.Próbne zgięcia pierwszego artykułu z drutem produkcyjnym pokazują, jak materiał zachowuje się przed złożeniem pełnej partii — co jest niezbędne za każdym razem, gdy zmienia się materiał, narzędzia lub geometria.
9. Mierzenie gotowych części.Weryfikuj kąty i wymiary za pomocą odpowiednich metod pomiarowych — mierników kątowych, opraw lub pomiarów wzroku, w zależności od tolerancji. Pomiar zamyka pętlę między przewidywanym a rzeczywistym odrzutem.
10. Rejestrować i standaryzować parametry produkcyjne.Gdy zestaw parametrów da części zgodne, zablokuj je. Udokumentowane parametry sprawiają, że wyniki są powtarzalne dla operatorów i zmian oraz skracają zmiany na powtarzalnych zamówieniach.
11. Utrzymuj regularne podawanie przewodu.Zmiana podania zmienia się tam, gdzie zaczyna się każdy zakręt, zmieniając efektywną geometrię nawet wtedy, gdy kąty są poprawne. Regularne podawanie chroni ogólną dokładność formowania drutu.
12. Stosuj koordynację wieloosiową tam, gdzie jest to konieczne.Złożone elementy drutu 3D wyginają się w wielu płaszczyznach, a każdy płaszczyzn może mieć własne zachowanie odzyskiwania. Skoordynowany ruch wieloosiowy we współczesnościMaszyny do zginania drutu 3Dutrzymuje spójność całej sekwencji formowania, zamiast traktować każdy zgięć osobno.
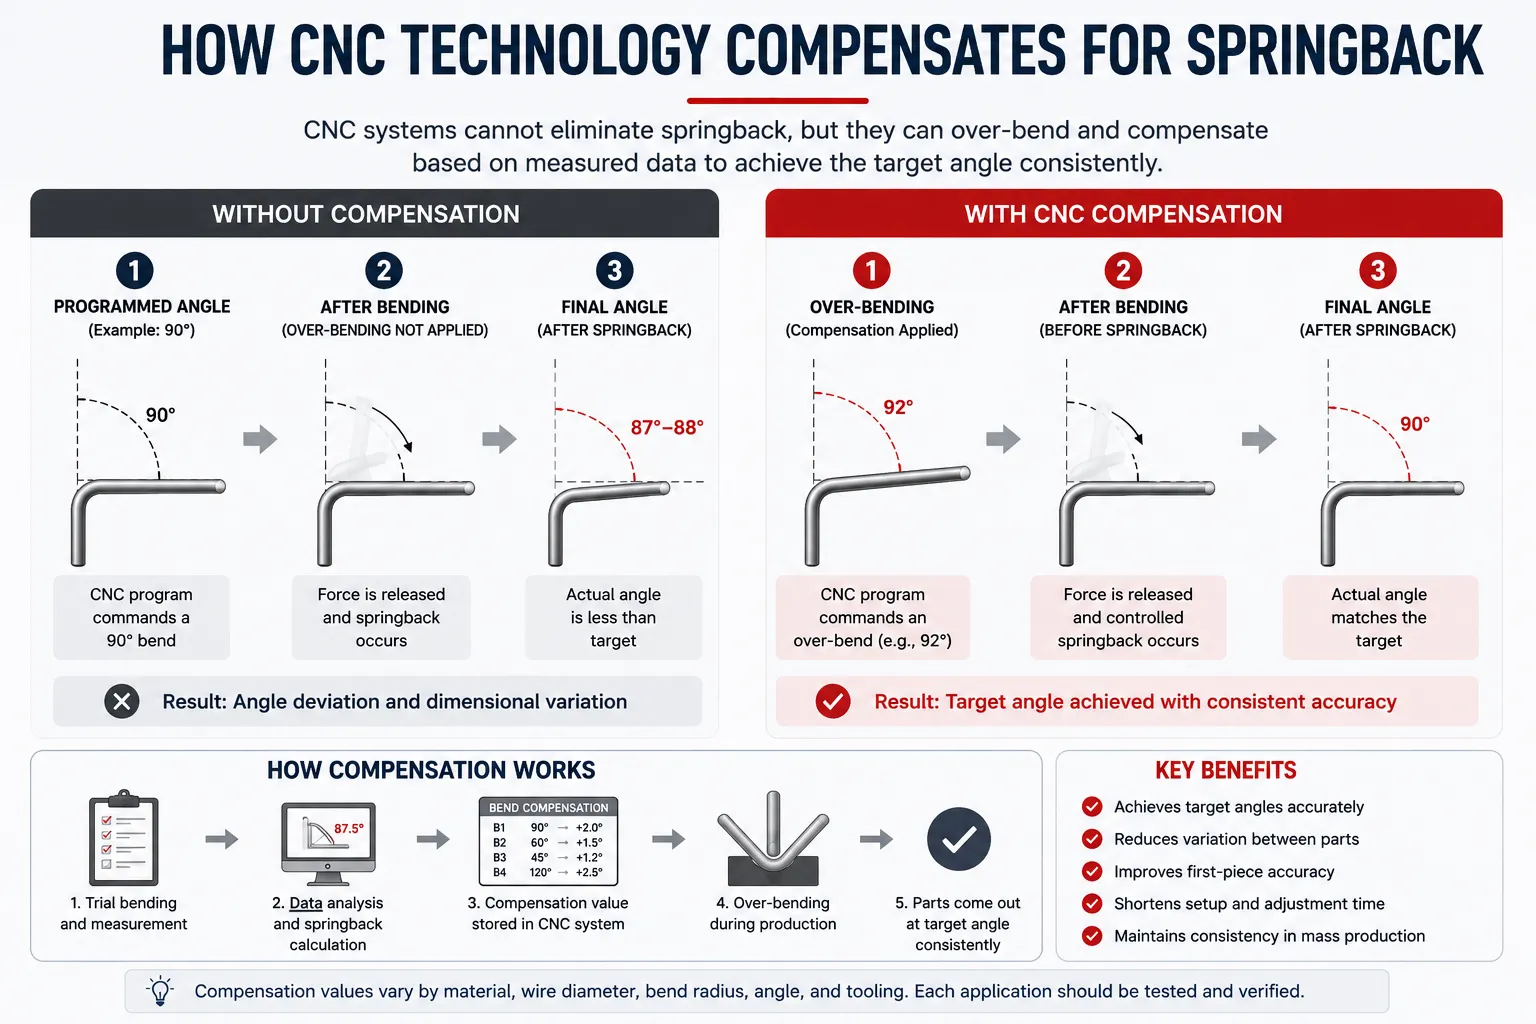
Jak technologia CNC pomaga kompensować sprężynę cofniętą
Dla jasności: technologia CNC nie eliminuje spruzy. Żaden system sterowania nie zmienia sposobu, w jaki metal magazynuje energię sprężystą. Systemy CNC dają producentom narzędzia do zarządzania tym zjawiskiem z dużo większą precyzją niż pozwalają metody ręczne.
Programowalne parametry zginania pozwalają inżynierom stosować zmierzony kąt kompensacji do każdego zgięcia, a ruch sterowany serwologią stosuje go w ten sam sposób w każdym cyklu. Powtarzalne podanie i precyzyjne pozycjonowanie utrzymują geometrię zgięcia — a co za tym idzie zachowanie sprężynowego — spójną między częściami, podczas gdy przechowywanie parametrów pozwala na dokładne przypomnienie sprawdzonego ustawienia, a nie odbudowę z pamięci. Systemy CNC pomagają więc producentommierz, kompensować i wielokrotnie kontrolowaćSpringback — dokładnie to, czego wymaga produkcja na dużą skalę. Maszyny takie jakMaszyny CNC do ginania drutu z obrotową głowicąstosuj te zasady w formowaniu ciągłym, gdzie stały kontakt narzędzi i kontrolowany obrót umożliwiają stabilną dokładność zginania.
Rola narzędzi w sterowaniu sprężynowym
Narzędzia to miejsce, gdzie teoria sprężynowego styka się z faktycznym przewodem. Geometria narzędzia determinuje, jak materiał jest owinięty, podtrzymywany i zwalniany, więc dwa różne zestawy narzędzi mogą powodować wyraźnie różny zwrot na tym samym elementie. Narzędzia na zamówienie, dopasowane do promieniów zgięcia i średnicy drutu produktu, sprawiają, że odkształcenie — a co za tym idzie wartości kompensacji — jest bardziej przewidywalne.
Stan narzędzi ma równie duże znaczenie jak konstrukcja. Zużyte lub uszkodzone narzędzia zmieniają efektywną geometrię każdego zgięcia, więc wartość kompensacyjna, która była poprawna przy ustawieniu, cicho traci na wartości. Zasada praktyczna: za każdym razem, gdy narzędzia są zmieniane, naprawiane lub zużyte, ponownie sprawdzaj pierwsze części przed wydaniem partii.
Jak poprawić powtarzalność w produkcji masowej
W produkcji masowej sterowanie sprężynowe odnosi sukces lub porażka w kwestii powtarzalności. Utrzymuje ją kilka nawyków: utrzymuj stałe i możliwe do śledzenia dostaw przewodów do działki; części próbkowania podczas przebiegu, nie tylko podczas rozstawienia; utrzymywanie narzędzi według harmonogramu zamiast w przypadku awarii; oraz chronić sprawdzone zestawy parametrów przed przypadkową modyfikacją. Gdy pojawi się dryf, reaguj danymi — mierz, porównaj z zarejestrowanym poziomem wyjściowym i celowo dostosowuj kompensację.
Te praktyki mają zastosowanie we wszystkich krajachPrzemysłowe rozwiązania formowania drutuNa każdej skali: stabilny proces wytwarza stabilne części, a każda interwencja powinna uczynić proces bardziej stabilnym, a nie mniejszym.
Praktyczne kwestie dotyczące komponentów drutów samochodowych
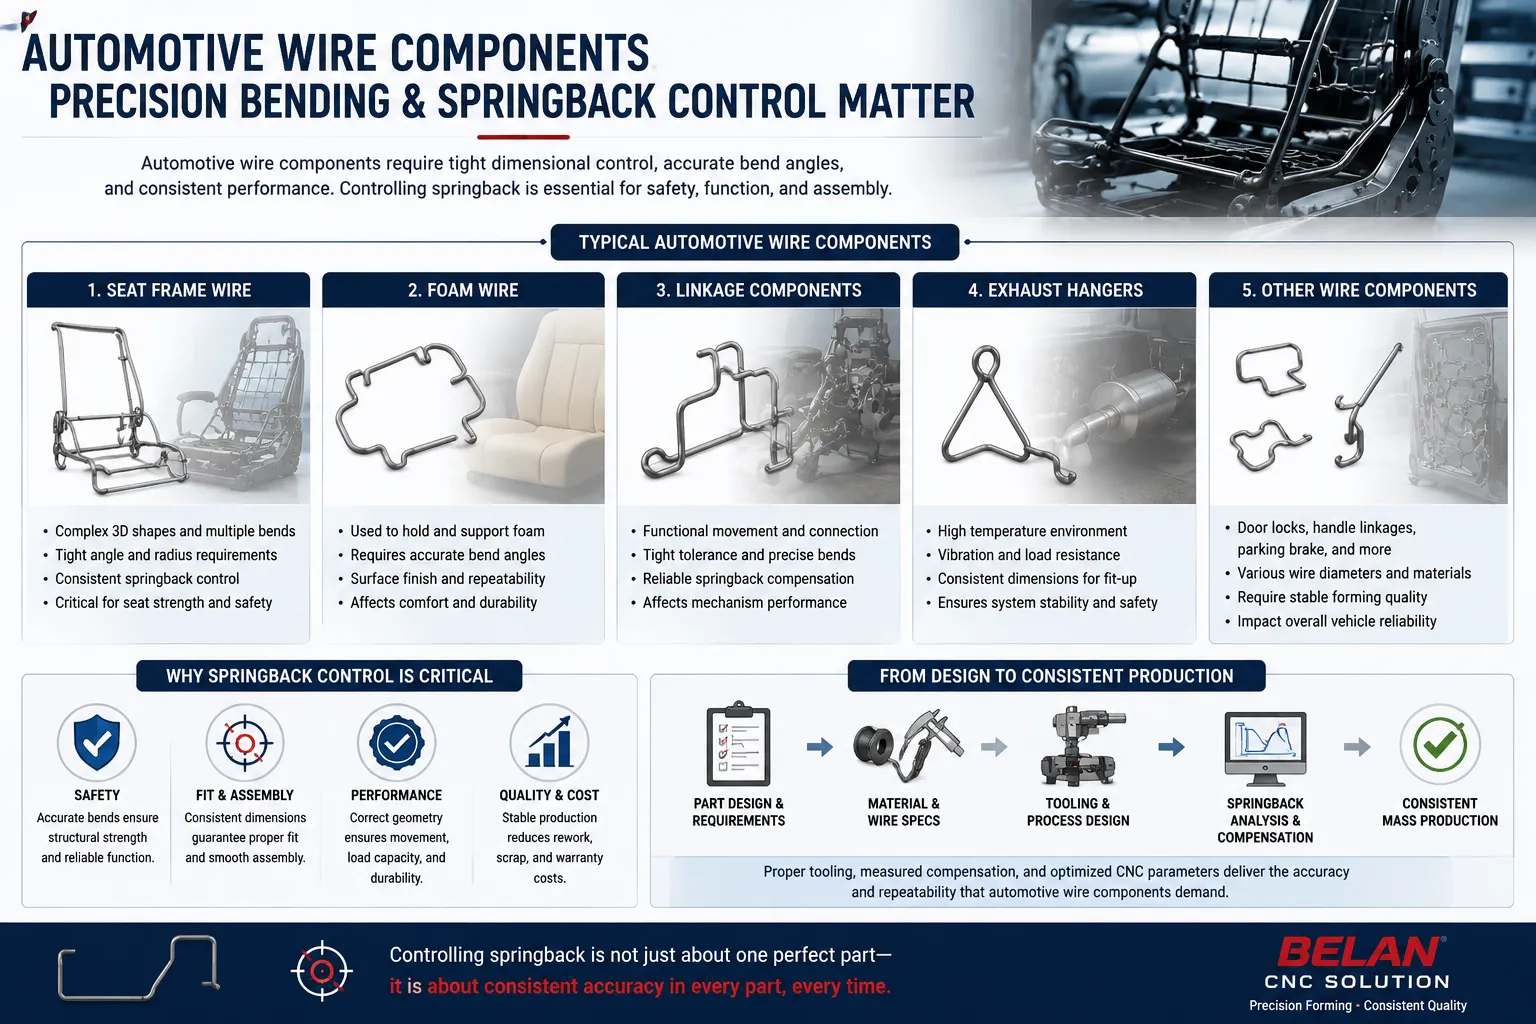
Elementy drutu samochodowego — drut do ramy siedzenia, drut piankowy, struktury podtrzymujące siedzenia, elementy łącznikowe i wydechowe — są produkowane w ilościach, gdzie wymagana jest spójność. Wiele z nich jest składanych w oprawach lub spawanych w podzespoły, więc odchylenie wymiarowe w jednym elemencie przewodu rozprzestrzenia się na cały zespół, a przewód ramy siedzenia, który nieznacznie się różni w zależności od części, może spowolnić całą linię.
Dlatego kontrola sprężynowego ma znaczenie w produkcji samochodowej: celem nie jest tylko część w granicach tolerancji dzisiaj, ale proces, który utrzymuje tolerancję przez tysiące cykli, partii materiałów i interwałów narzędzi. Producenci oceniającyRozwiązanie formowania drutu w motoryzacjiPowinien więc zapytać, jak weryfikowana jest dokładność i spójność formowania — a nie tylko to, co maszyna potrafi zrobić na części demonstracyjnej.
Lista kontrolna sterowania sprężyną do zginania drutu CNC
- ☐ Sprawdź właściwości materiałów drutu (gatunek kaloryczny, hartowanie, certyfikaty)
- ☐ Potwierdź średnicę i tolerancję przewodu
- ☐ Przeanalizuj promień zgięcia pod kątem możliwości formowania i ograniczeń narzędzi
- ☐ Ocena geometrii i stanu narzędzi
- ☐ Ustal parametry kompensacji sprężyny zwrotnej na każde zgięcie
- ☐ Wykonaj próbne gięcie za pomocą drutu produkcyjnego
- ☐ Mierz gotowe części względem wymiarów rysunku
- ☐ Rejestruj i blokuj sprawdzone parametry produkcyjne
- ☐ Zweryfikowanie powtarzalności w trakcie próbkowej serii produkcyjnej
- ☐ Ustandaryzuj ostateczny proces i ponownie zawaliduj po każdej zmianie
Jak ocenić rozwiązanie do zginania drutu CNC dla kontroli sprężyny
Gdy sterowanie sprężynowym jest kluczowe dla Twoich części, oceń maszynę pod kątem możliwości, które ją bezpośrednio wspierają: precyzji serwomechanizmów i powtarzalności; jak kąty zginania i wartości kompensacyjne są programowane i przechowywane; czy narzędzia można dopasować do geometrii Twojego produktu; czy dostawca może testować próbki za pomocą Twojego faktycznego przewodu; oraz jakie wsparcie techniczne istnieje po instalacji. Dostawca, który prosi o rysunki, specyfikację przewodu i tolerancje przed rekomendacją konfiguracji, prawidłowo ocenia problem: kompensacja sprężynowego może być weryfikowana tylko względem rzeczywistego materiału i części.
Dlaczego warto wybrać maszyny BELAN do formowania drutu CNC?
BELAN Machinery produkuje wieloosiowe urządzenia CNC do ginania drutu oraz rozwiązania formujące drut, koncentrujące się na zastosowaniach motoryzacyjnych. Maszyny BELAN łączą wieloosiowe sterowanie CNC, inteligentne oprogramowanie, w tym wspomaganą AI kompensację sprężyny, oraz niestandardowe narzędzia dopasowane do produktu — trzy elementy, które artykuł wskazał jako kluczowe dla sterowania sprężynością. BELAN opiera się także na rzeczywistej specyfikacji przewodu klienta i rysunkach produktu: części są testowane i parametry weryfikowane przed rekomendacją rozwiązania, więc dokładność zginania jest wykazywana na Twojej części, a nie deklarowana w ogólnych kategoriach.
Podsumowanie
Sprężyna wsteczna w zginaniu drutu CNC nie jest wadą ani usterką maszyny — to zachowanie materiału musi uwzględnić każdy proces formowania drutu. Skuteczna kontrola sprężyny polega na dopasowaniu materiału, geometrii drutu, narzędzi, parametrów zginania, pomiarów i kompensacji jako jednego zweryfikowanego systemu. Technologia CNC nie może usunąć fizyki, ale daje producentom programowalne parametry, dokładność pozycjonowania oraz spójność procesu, aby niezawodnie kompensować sprężynę — część po części, partia za partią, co stanowi fundament stabilnej, skalowalnej produkcji komponentów drutowych.
Najczęściej zadawane pytania
Co powoduje wrzut sprężyny w gięciu drutu CNC?
Sprężyna powrotna jest spowodowana sprężystą częścią odkształcenia. Gdy siła zginająca zostaje uwolniona, drut odzyskuje część tej deformacji, więc gotowy kąt otwiera się nieco poza zaprogramowany kąt. Zakres odzysku zależy od materiału, średnicy, promienia zgięcia, kąta i narzędzi.
Jak twardość materiału wpływa na sprężynę zwrotną podczas zginania drutu?
Twardsze materiały zazwyczaj zatrzymują więcej energii sprężystej podczas formowania, co może skutkować większym odzyskiem po zgięciu. Twardsze druty mogą więc wymagać wyższych wartości kompensacji, a kompensacja ustanowiona na miękkim drutze nie powinna być zakładana jako przechodząca na twardszy przebieg.
Czy maszyny do ginania drutu CNC mogą zrekompensować sprężynę wsteczną?
Tak — ale przez rekompensatę, nie eliminację. Zmierzone przesunięcie jest zaprogramowane w każdym zgięciu, dzięki czemu część wraca do docelowego wymiaru. Dzięki powtarzalnemu ruchowi serwomechanizmu, konsekwentnemu podawaniu i parametrom przechowywanym, ta kompensacja jest stosowana identycznie w każdym cyklu, co sprawia, że wyniki są powtarzalne w produkcji.
Jak narzędzia wpływają na sprężynę?
Geometria narzędzi decyduje o tym, jak drut jest podtrzymywany i ograniczony podczas formowania, co wpływa na to, jak przewidywalnie się deformuje i odzyskuje. Narzędzia dopasowane do promieniów i średnicy produktu sprawiają, że kompensacja jest bardziej stabilna, podczas gdy zużyte lub niedopasowane narzędzia powodują dryf sprężyny — więc zmiany w narzędziach powinny wywołać ponowne pomiary pierwszych części.
Czy średnica drutu wpływa na sprężynę?
Może. Średnica zmienia sztywność przecinka drutu, a stosunek promienia zgięcia do średnicy wpływa na to, jak dużo elastycznego odzysku jest wbudowane w zgięcie. Każda zmiana średnicy to nowy warunek procesowy wymagający nowych próbnych zgięć i wartości kompensacyjnej.
Jak producenci mogą poprawić dokładność zginania drutów?
Zacznij od stałego materiału, potem zbuduj zdyscyplinowany workflow: próbne gięcie drutem produkcyjnym, pomiary względem rysunku, udokumentowane parametry kompensacyjne i zablokowane zestawy parametrów CNC. Poprawa dokładności to mniej kwestia jednej korekty, a bardziej powtarzalności całego procesu.
Jak można kontrolować odrzut sprężynowy podczas produkcji masowej?
Traktuj to jak ciągłą dyscyplinę procesową: utrzymuj spójność partii drutu, mierz części podczas pracy, utrzymuj narzędzia zgodnie z harmonogramem i ponownie weryfikuj parametry po każdej zmianie materiału, narzędzi lub geometrii. Gdy pojawia się dryf, dostosuj kompensację na podstawie danych pomiarowych, a nie wyłącznie oceny operatora.
Potrzebujesz pomocy w kontrolowaniu sprężyny w procesie formowania drutu?
BELAN Machinery, profesjonalny dostawca rozwiązań do formowania drutu samochodowego. Prześlij nam swoje rysunki lub próbki produktów. Nasz zespół inżynierów może ocenić materiał drutu, wymagania dotyczące formowania, kwestie narzędziowe oraz potrzeby kontroli sprężyny, aby pomóc wybrać odpowiednie rozwiązanie formowania drutu CNC.
Skontaktuj się z Belan w celu oceny wykonalnościPowiązane zasoby
- Maszyny do ginania drutu CNC— Wieloosiowe urządzenia CNC do gięcia drutu, zaprojektowane do precyzyjnego, powtarzalnego formowania.
- Przemysłowe rozwiązania formowania drutu— Rozwiązania zastosowań do spójnej produkcji przemysłowych komponentów drutowych.
- Rozwiązanie formowania drutu do części samochodowych— Rozwiązania formowania drutu dla ram siedzących, drutu piankowego i elementów łącznikowych, gdzie spójność wymiarowa jest kluczowa.
- Jakie są zalety maszyny do zginania drutów 3D?— Jak wielopłaszczyznowe formowanie 3D wspiera złożoną geometrię części i spójność procesów.
- Jak wybrać maszynę do gięcia drutu CNC— Kompletny przewodnik po wyborze maszyn, narzędzi i opcji automatyzacji.


