Automatyzacja BELAN: Serwo obrotowe, matrycowe i wieloosiowe — jak wybrać odpowiednią metodę zginania dla maszyny do zginania szyny miedziano-aluminiowej
Tło branżowe
W pojazdach nowej energii, systemach magazynowania energii, szafach sterujących elektrycznych oraz systemach dystrybucji energii wysokiego napięcia szyny miedziano-aluminiowe rozwijają się w kierunku wielokątnych, trójwymiarowych i złożonych struktur z małymi partiami i wielospecyfikacjowymi cechami produkcyjnymi. Podczas wyboruMiedziana aluminiowa maszyna do gięcia szyn zbiorczych, producenci powinni nie tylko koncentrować się na maksymalnym rozmiarze obróbki lub kącie zgięcia, ale także oceniać, jak różne rozwiązania zginania wpływają na precyzję obróbki, ochronę powierzchni, efektywność zmiany produktu oraz złożoną zdolność formowania 3D. Obecnie na rynku szeroko stosowane są cztery powszechne rozwiązania do gijania: zginanie obrotowe, zginanie matryc, zginanie obrotowe napędzane serwologią oraz wieloosiowe zginanie łączne. Każdy mechanizm pasuje do różnych typów obrabianych elementów i zapewnia znacznie różną rzeczywistą wydajność obróbki.
Cztery powszechne metody wygięcia dla szyn miedziano-aluminiowych
1. Zginanie obrotowe: elastyczna struktura do formowania ciągłego
Zginanie obrotowe kształtuje miedziane lub aluminiowe szyny zbiorcze, aby ustawić kąty poprzez obrót siłowników zginających. Metoda ta umożliwia stosunkowo ciągłe formowanie bez częstej wymiany matrycy dla każdego kąta zginania, zapewniając wyjątkową elastyczność przy wielokątowych obrabianych elementach. Niemniej jednak zdolność formowania standardowych konstrukcji obrotowych jest ograniczona przez ilość siłowników i logikę ruchu. Gdy obrabiane elementy wymagają szybkiego przełączania między zginaniem płaskim a pionowym lub gdy dwa zgięcia są rozmieszczone w bardzo krótkiej odległości, stacje pomocnicze stają się decydującym czynnikiem stabilnej produkcji.
2. Zginanie matryc: proces dojrzały z zależną od matrycy zmianą
Zginanie matryc wywiera nacisk za pomocą niestandardowych form, aby zginać szyny zbiorcze do celowych kątów. Jego największą zaletą jest sprawdzona technologia i stabilna jakość formowania przy produkcji dużych partii standaryzowanych części. Jednak gięcie matryc ma oczywiste wady: - Wymagane są oddzielne formy dla różnych obrabianych elementów - Dodatkowe koszty związane z pozyskiwaniem i konserwacją form - Wymiana form jest obowiązkowa przy częstych zmianach produktów - Ograniczona elastyczność w ciągłym formowaniu złożonych profili 3D - Długie przestoje w przestojach przy zamówieniach na małe partie i wielowariantne Zginanie matryc dobrze sprawdza się u producentów produkujących wysoko standaryzowane szyny zbiorcze o stałej geometrii. W przypadku często aktualizowanych zastosowań nowych źródeł energii należy dokładnie ocenić ogólne koszty wymiany układów przed podjęciem decyzji.
Zginanie obrotowe napędzane serwomechanizmem: Wyższa precyzja i automatyzacja
Zginanie serwoobrotowe modernizuje tradycyjne struktury obrotowe poprzez zastosowanie silników serwomechanizmów do sterowania ruchem zamkniętym w pętli. W porównaniu z konwencjonalnym zginaniem mechanicznym, systemy serwomechanizmów precyzyjnie regulują: - Kąt zginania - Prędkość zgięcia - Współrzędne położenia - Krzywa przyspieszenia i hamowania - Synchronizacja ruchów wieloetapowych Szyny miedziano-aluminiowe wymagają zarówno niezawodnej przewodności elektrycznej, jak i spójnej tolerancji wymiarowej. Sterowanie serwo eliminuje odchylenia spowodowane ręcznym strojeniem parametrów. Po zapisaniu programu obróbki operatorzy mogą bezpośrednio przywołać parametry, co znacznie poprawia spójność wymiarową między partiami produkcyjnymi.
Wieloosiowe zginanie sprzęgła: podstawowe rozwiązanie dla złożonych szyn 3D
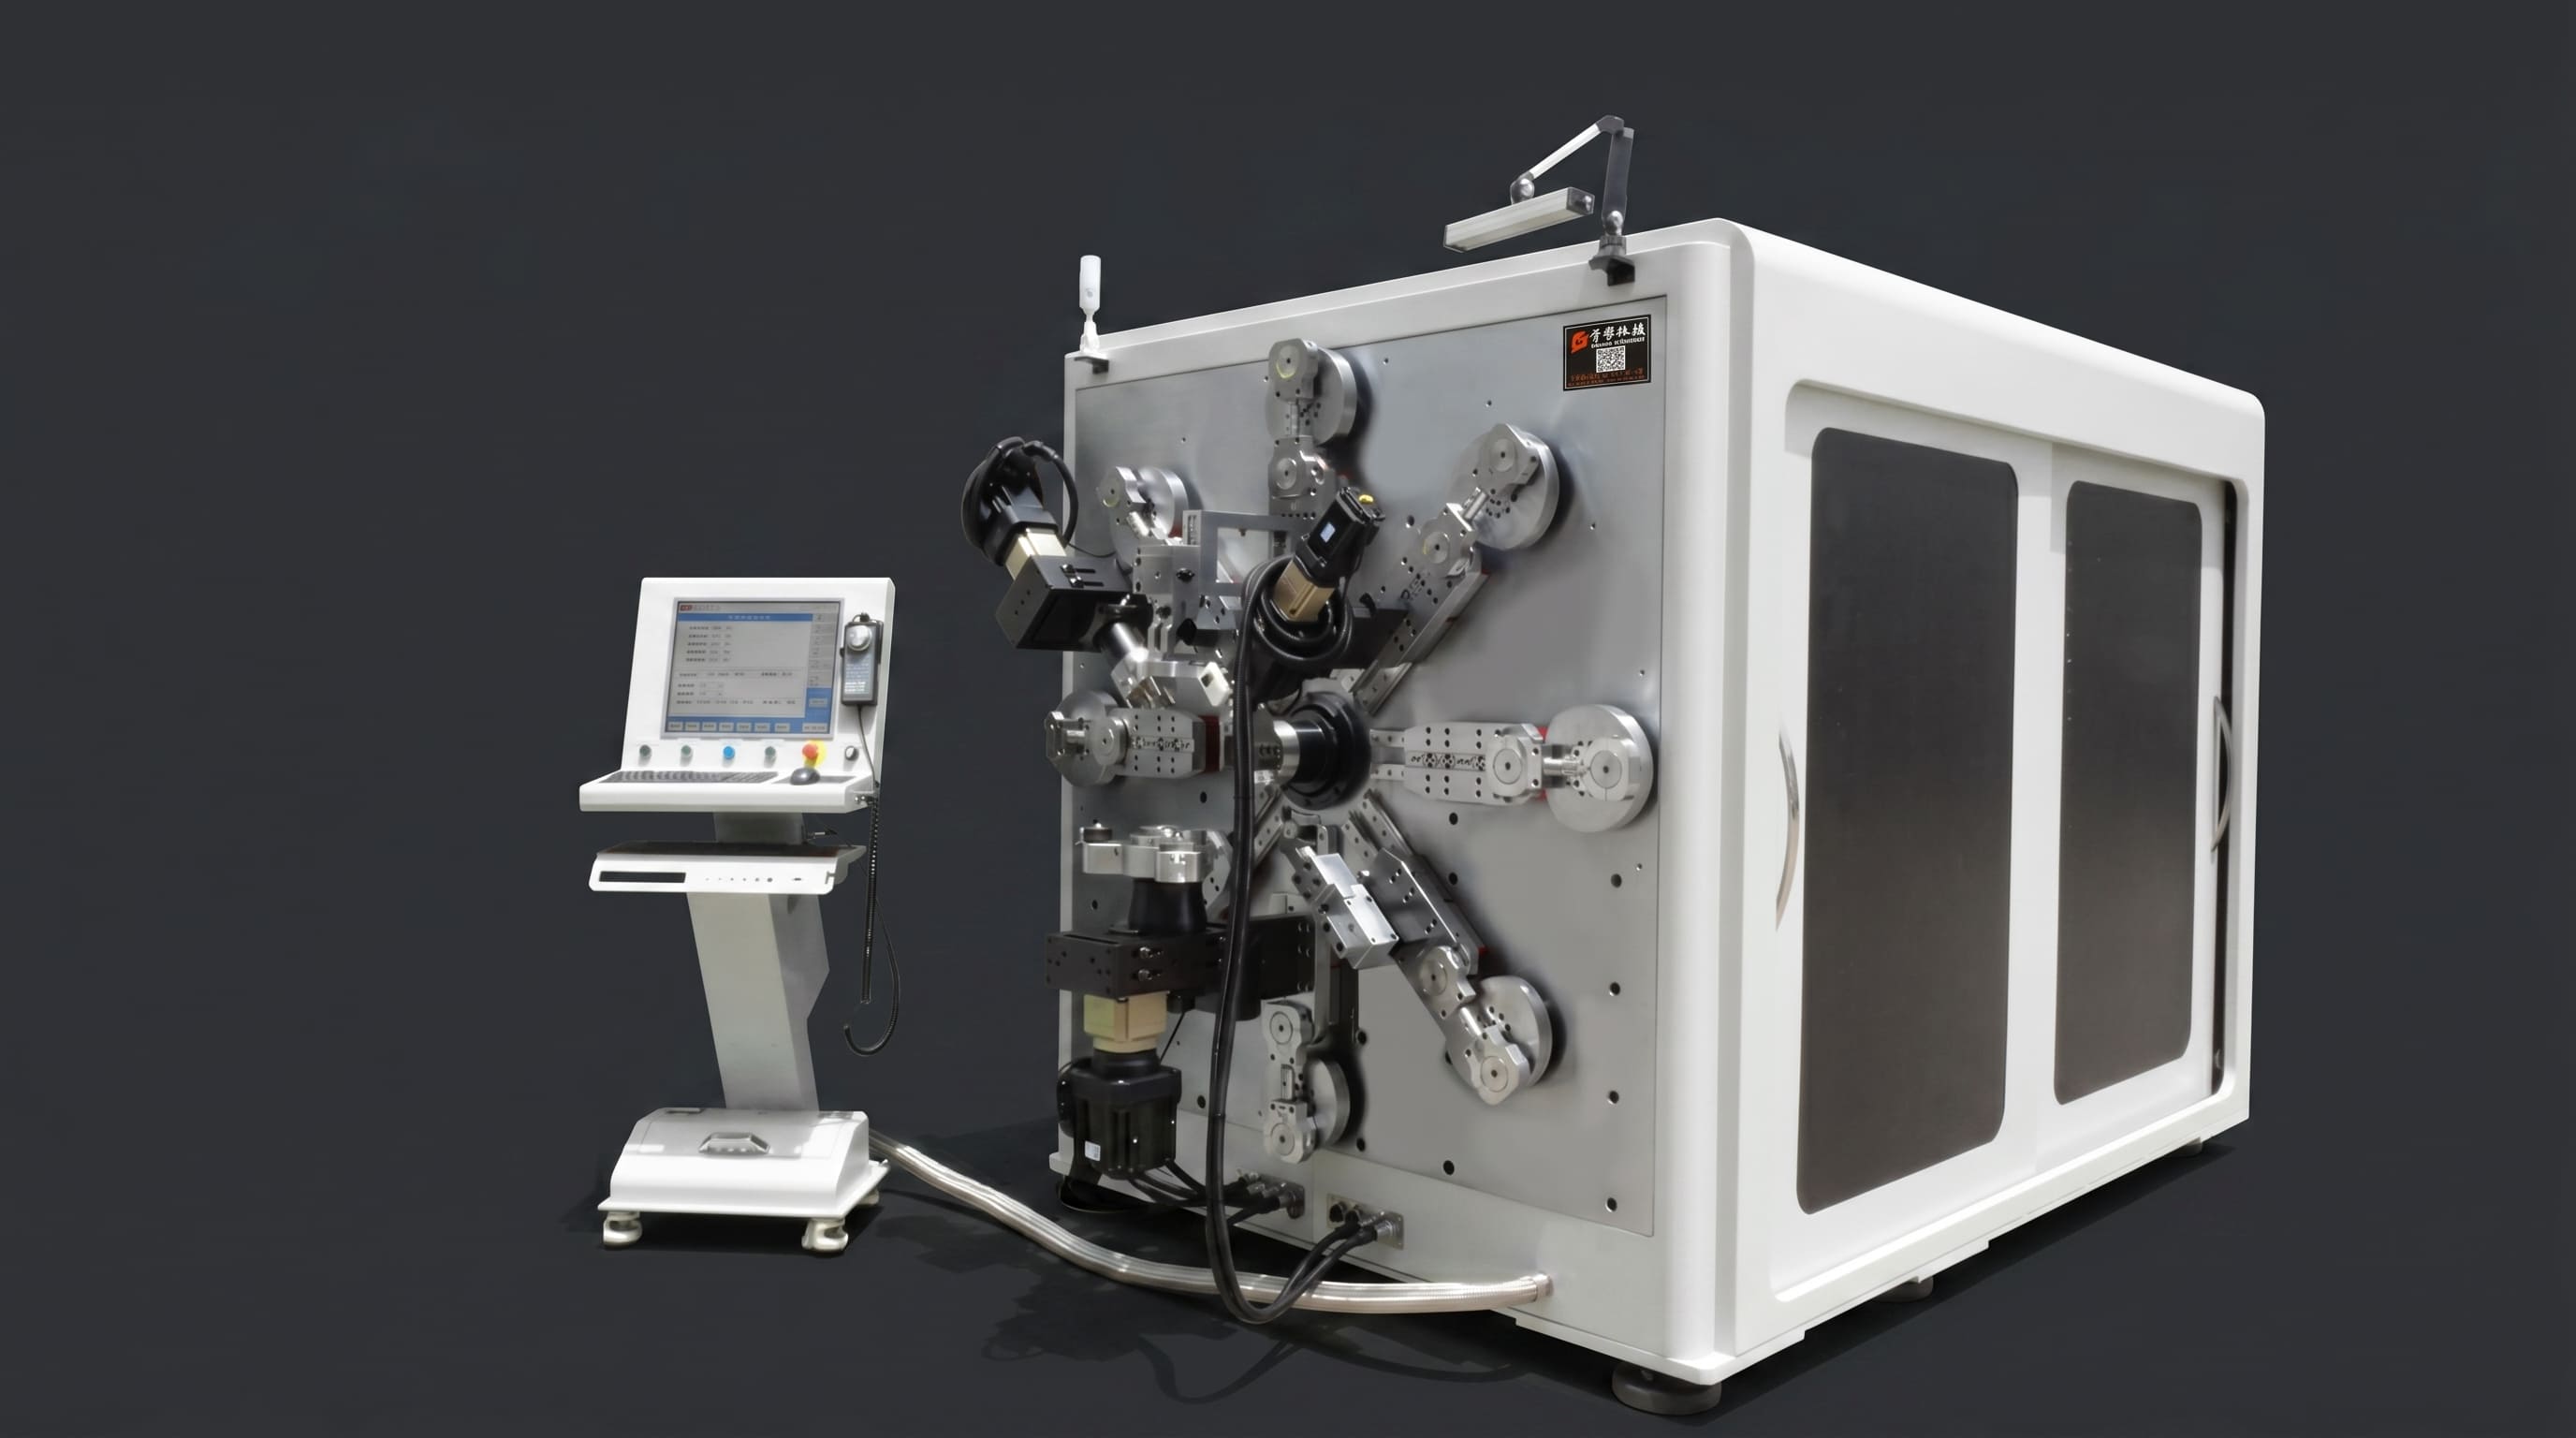
Jeśli części szyny łączą zginanie płaskie, pionowe, skręcane oraz przejścia wielokierunkowe, nie wystarczy już tylko sprawdzić, czy maszyna potrafi wykonać podstawowe zgięcia. Powinieneś priorytetowo traktować mechanizmy ruchu pomocniczego i wieloosiową synchroniczną funkcjonalność. Rozwiązanie BELAN obejmuje system manipulacji z 8 ramienami, dwie jednostki do zginania i walcowania oraz jeden moduł tnący do budowy wielostacyjnej platformy przetwarzającej. Wiele ramion robotycznych zapewnia pomocnicze pozycjonowanie i wspomagane zginanie, umożliwiając maszynie tworzenie bardzo złożonych profili szyn zbiorczych. Jej główne zalety są podsumowane poniżej:
Kompleksowe wygięcie płaskie, pionowe i skręcane
Złożone szyny zbiorcze wymagają ciągłego formowania w różnych orientacjach przestrzennych. Osiem ramion pomocniczych umożliwia płynne przejścia między ruchami płaskimi, pionowymi i skręconymi.
Zaginanie przestrzenne na krótkim dystansie
Niektóre elementy wymagają szybkiego przejścia z płaskiego do pionowego zgięcia z bardzo krótkim skokiem między dwoma punktami zgięcia. Maszyny jednostanowiskowe często tracą miejsce operacyjne po wykonaniu pierwszego zakrętu. Układ wieloramion współpracuje między niezależnymi stacjami, aby zachować wystarczający prześwit na ciasne zakręty.
Formowanie wspomagane dla specjalnie ukształtowanych elementów
Specjalnie ukształtowane szyny miedziano-aluminiowe do projektów EV i magazynowania energii zawierają wielokierunkowe załamania, zmienne kąty i przesunięcia wysokości. W takich okolicznościach liczba stanowisk roboczych i ich synchroniczne osiągi mają większe znaczenie niż nominalny maksymalny kąt zgięciaMiedziana aluminiowa maszyna do gięcia szyn zbiorczych.
Wydajność ochrony powierzchni różnych metod zginania
Miedziane i aluminiowe szyny zbiorcze, zwłaszcza izolowane, mają surowe wymagania dotyczące jakości powierzchni. Bezpośredni kontakt matrycy może powodować wgłębienia lub rysy powierzchniowe, jeśli ciśnienie, prześwit lub stan formy nie jest odpowiednio kontrolowany. Zginanie obrotowe rozkłada siłę formowania poprzez ciągły ruch, co może częściowo zmniejszyć lokalne naprężenia przy odpowiednich ustawieniach narzędzi i parametrów. Sterowanie serwomechanizmem i wieloosiowym dodatkowo optymalizuje prędkość zginania i trajektorię ruchu, eliminując nagłe uderzenia w surowce. Zalecamy, aby nie polegać wyłącznie na arkuszach parametrów przy pozyskiwaniuMiedziana aluminiowa maszyna do gięcia szyn zbiorczych. Zamiast tego wykonaj próbki z rzeczywistego materiału i sprawdź następujące kluczowe wskaźniki: - Zarysowania powierzchni - Uszkodzenia powłoki izolacyjnej - Widoczne wgniecenia w strefach zginania - Stabilność podczas przejść pod wieloma kątami - Powtarzalność wymiarowa w przebiegach masowych
Różnice między zginaniem 3D o małym kątie, dużym i złożonym
Zginanie pod małym kątem
Wymaga wysokiej dokładności pozycjonowania, kompensacji sprężyny materiałowej oraz szybkiej reakcji serwomechanizmów.
Zginanie pod dużym kątem
Odczytuje wystarczającą przestrzeń ruchu i zoptymalizowane ścieżki zgięcia, aby uniknąć zakłóceń mechanicznych.
Złożone zginanie 3D
Łączy zginanie płaskie, pionowe i skręcające. Standardowe maszyny 3D opierają się głównie na ruchu głowic toczących się do przodu-tył oraz w lewo-prawo. Są podatne na problemy z ograniczeniem przestrzeni, gdy dwa zakręcenia są blisko siebie i brakuje pomocniczych stacji do formowania wtórnego. Koordynacja wielostacji jest zatem kluczowym wskaźnikiem oceny przy złożonej produkcji szyn zbiorczych.
Przewodnik po porównaniu i wyborze czterech rozwiązań zginania
| Przedmiot porównawczy | Zginanie kości | Standardowe zginanie obrotowe | Zginanie serwo-obrotowe | Wieloosiowe wyginanie |
|---|---|---|---|---|
| Części standardowe | ★★★★★ | ★★★★ | ★★★★ | ★★★★★ |
| Zmiana na wiele specyfikacji | ★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Precyzja zginania | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Złożone elementy 3D | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Płaskie/pionowe/skręcane zgięcie | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Zależność od kostki | Wysoko | Low | Low | Low |
| Poziom automatyzacji | Medium | Medium | Wysoko | Wysoko |
| Formowanie pomocnicze dla części złożonych | Low | Medium | Medium | Wysoko |
Producenci posiadający stabilne i proste obrabiane przedmioty mogą wybrać opłacalne rozwiązania z wygięciem matryc lub podstawowe rozwiązania obrotowe. Fabryki mierzące się z częstymi modernizacjami produktów i złożonymi geometriami przestrzennymi powinny priorytetowo traktować mechanizmy serwo-obrotowe i wieloosioweMiedziana aluminiowa maszyna do gięcia szyn zbiorczychmodelki.
Nie oceniaj wydajności wyłącznie po osi
Nominalna liczba osi w broszurach sprzętowych nie może w pełni odzwierciedlać rzeczywistej zdolności formowania złożonego. Zaleca się weryfikację tych praktycznych punktów: - Funkcje każdej niezależnej osi (podania, zginania, obrotu itp.) - Czy wieloosiowe mogą działać synchronicznie - Dostępność niezależnych stacji pomocniczych - Wsparcie dla łączonego zginania płaskiego, pionowego i skręcającego - Ryzyko zakłóceń mechanicznych przy zgięciach o krótkim skoku - Programowalne formowanie ciągłe dla złożonych profili Składanie rzeczywistych rysunków części do produkcji próbnej jest znacznie bardziej niezawodne niż ocena maszyn wyłącznie według do arkuszy specyfikacji.
Podsumowanie
Technologia wygięcia ewoluuje od formowania pod jednym kątem do w pełni automatycznego, złożonego kształtowania 3D. Jeśli Twoje szyny zawierają płaskie, pionowe, skrętne załamania, wielokątne przejścia i ultra-krótkie zagięcia przestrzenne, powinieneś skupić się na koordynacji wielostacyjnych, dokładności zgięć i rzeczywistej zdolności przetwarzania próbek, zamiast jedynie porównywać ceny maszyn czy reklamowane liczby osi. BELAN Machinery dostarcza profesjonalne rozwiązania automatyzacji formowania metali. Jeśli szukaszMiedziana aluminiowa maszyna do gięcia szyn zbiorczych, prosimy o podanie materiału szyny głównej, rodzaju izolacji, rysunków 3D oraz miesięcznych wymagań dotyczących wydajności. BELAN przeanalizuje Twoją odpowiednią technologię zginania, przeprowadzi testy prototypów złożonych szyn 3D i zaproponuje dopasowaną propozycję automatyzacji.
Aby uzyskać więcej informacji lub umówić się na próbny test, skontaktuj się z naszym zespołem sprzedaży.
.jpg)