


Jeśli poświęciłeś czas na znalezienieMiedziana maszyna do gięcia szyny miedzianejOstatnio pewnie zauważyłeś, że broszura każdego dostawcy wygląda tak samo: liczby osi, kilowaty, zdjęcie schludnego zakrętu. Po dostarczeniu maszyn z szynami zbiorczymi do pięciu baz produkcyjnych BYD i szkoleniu operatorów z trzech kontynentów w naszym warsztacie w Dongguan, możemy powiedzieć, że liczby w broszurach rzadko są miejscem sukcesu lub porażki projektów w ogóle. Różnica zwykle kryje się w dwóch miejscach — w tym, jak maszyna traktuje powierzchnię szyny oraz jak szybko przełącza się, gdy zmienia się książka zamówień. Ten artykuł to wersja naszej rozmowy sprzedażowej, którą chcielibyśmy, aby każdy kupujący usłyszał przed podpisaniem czegokolwiek.
Sama szyna zbiorcza się zmieniła — większość maszyn nie nadąża za tym
Dziesięć lat temu większość miedzianych szyn zbiorczych była czym, płaskim listwem. Obecnie duża część prac z zakresu nowej energii jest pokryta: miedziane szyny z powłoką PVC-mica do przewodów wysokiego napięcia, szyny izolowane PA12 dla systemów bateryjnych, anodowane aluminiowe szyny do inwerterów i szaf magazynujących energię. Przewodnik to ten sam metal, który twój ojciec wygiął ręcznie. Powierzchnia już nie.
Pokryty szyna jest bezlitosna. Jeśli mechanizm podawający chwyta go za pomocą rolek stykowych, izolacja się wgniata. Jeśli sztabka przesuwa się na bok podczas podawania, powłoka się rysuje. Jeśli nacisk zaciskowy jest ustawiony na gołą miedź, warstwa PA12 może pęknąć przy pierwszym zagięciu — a pęknięta warstwa izolacji to załamanie czekające na wybuch, a nie kosmetyczny odpad. Widzieliśmy, jak całe partie były złomowane podczas inspekcji właśnie z tego powodu.
Dlatego ciągle wracamy do karmienia, gdy klienci pytają, co sprawia, że jedna maszyna do gięcia szyny jest lepsza od innej. Zginanie zdobywa chwałę; Karmienie decyduje, czy gotowa część przechodzi inspekcję.
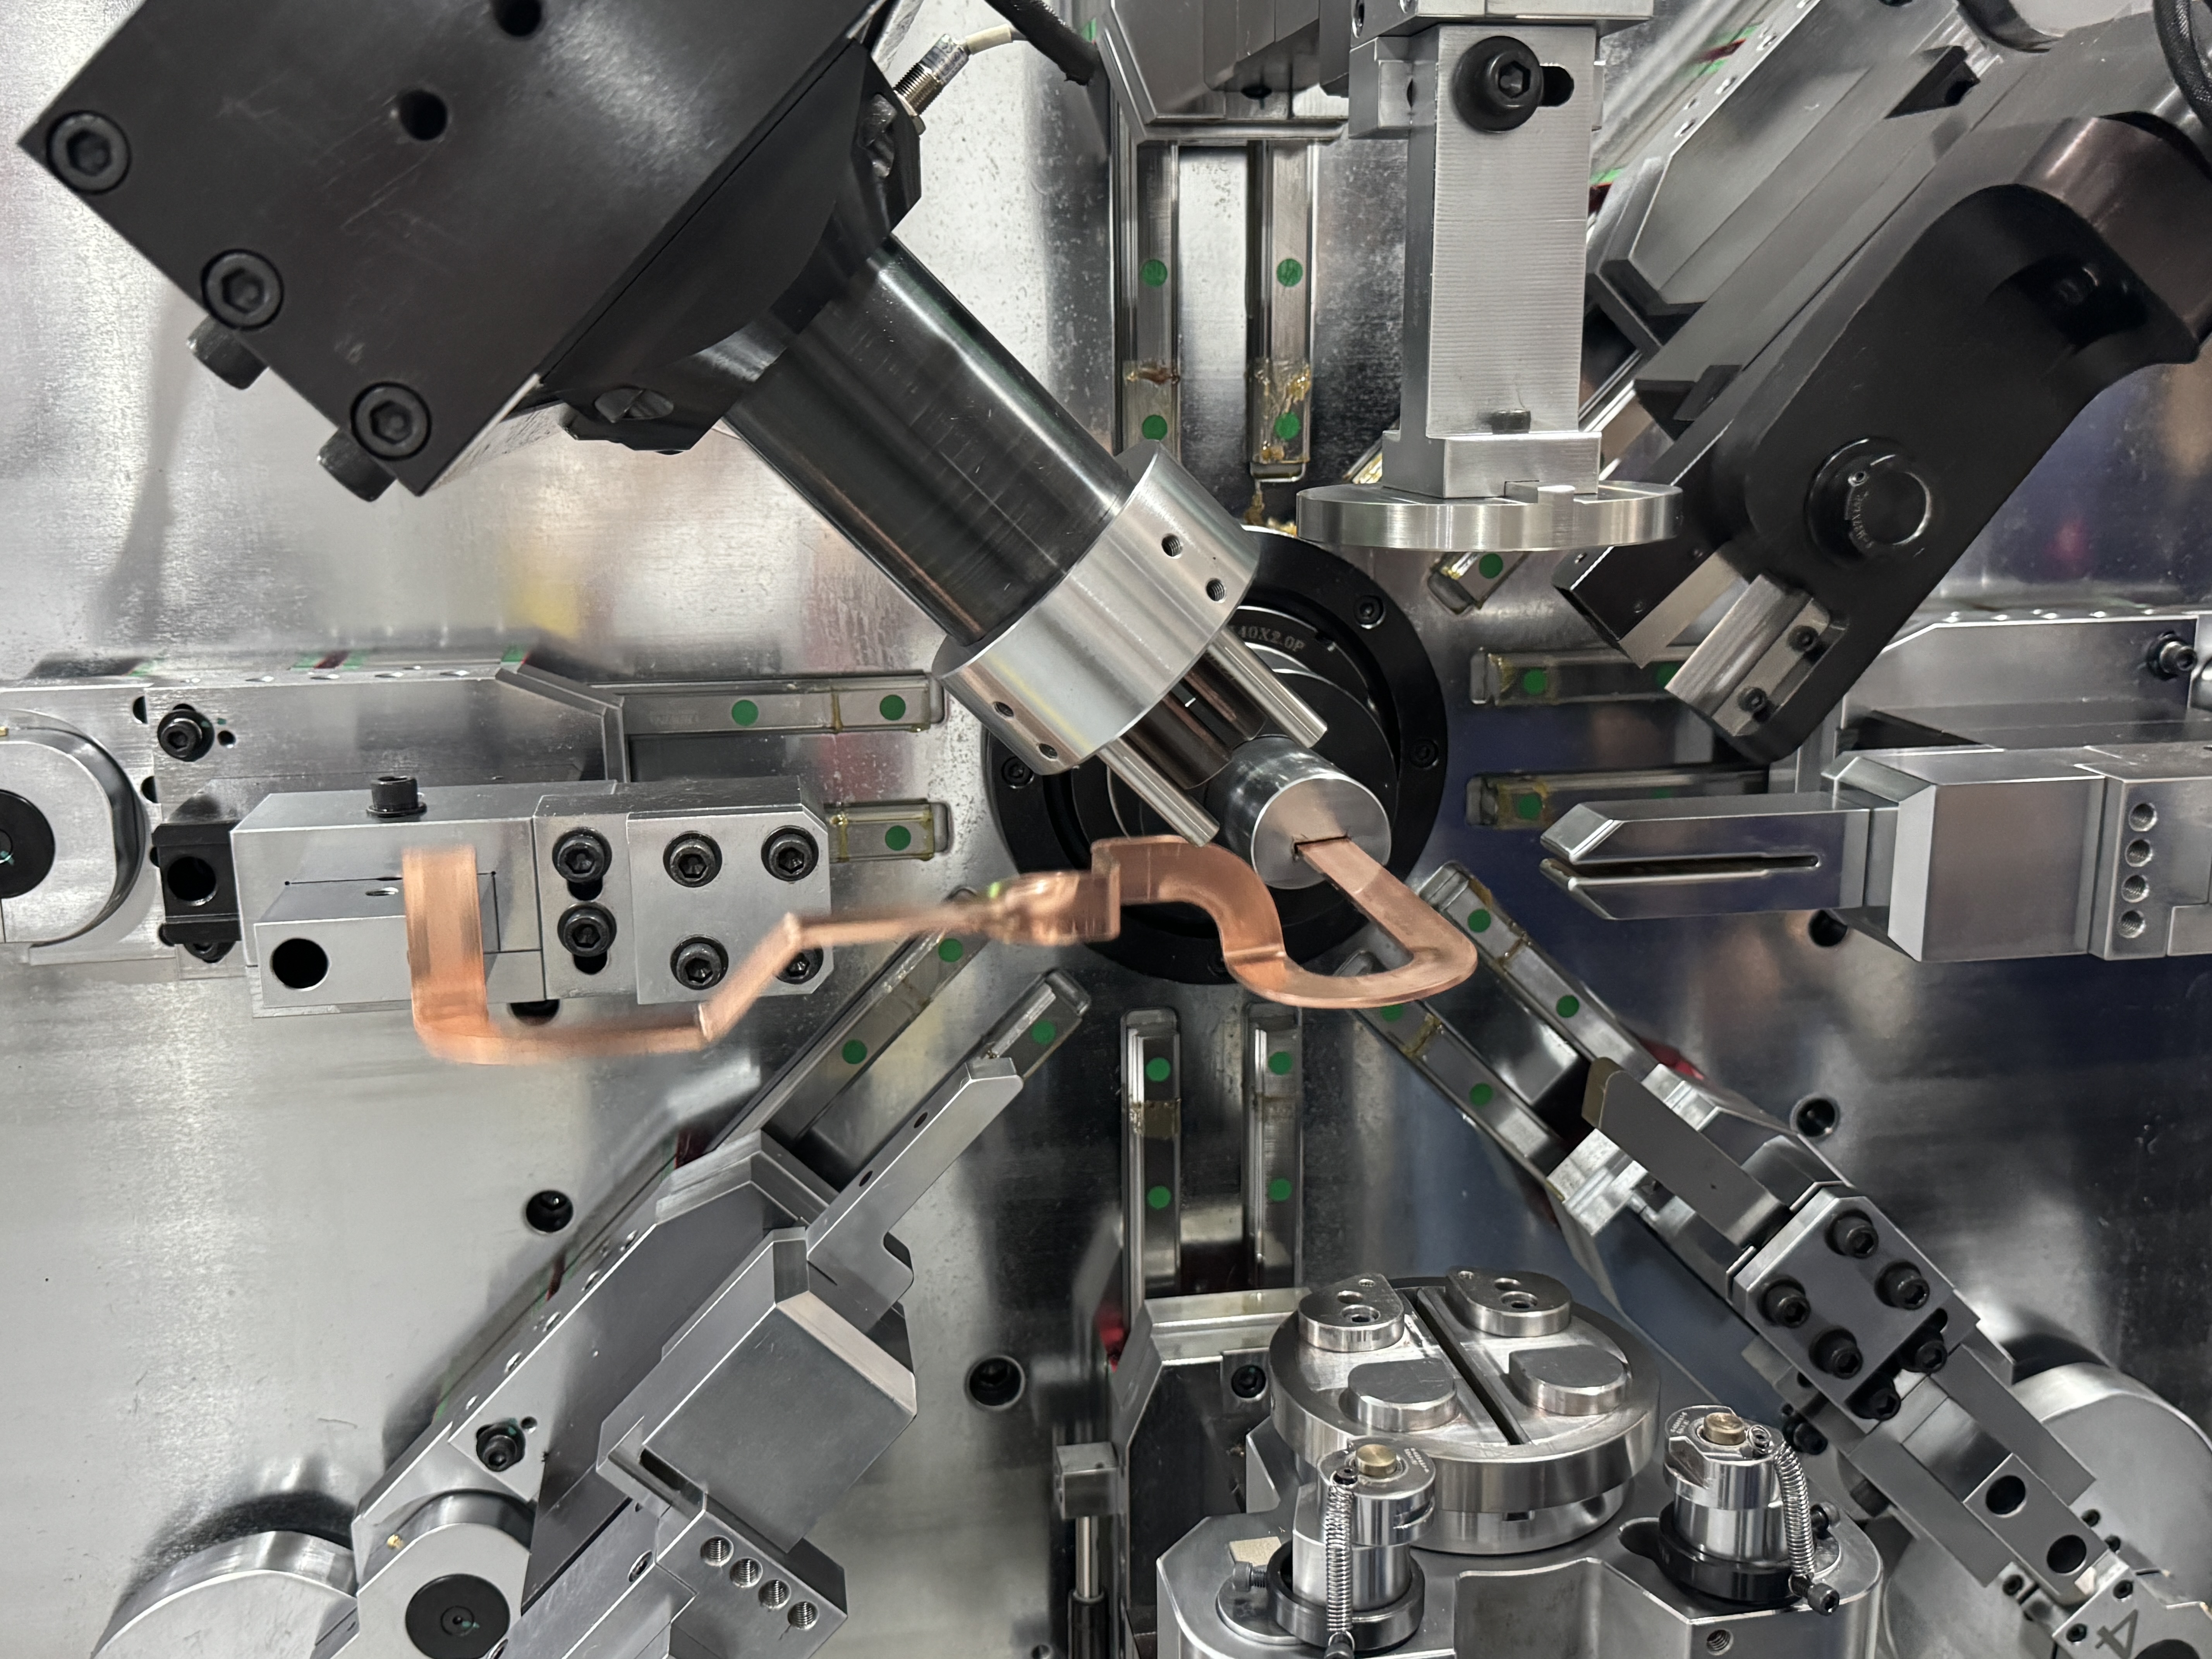
Podania: gąsienicowy typ vs rolkowy vs zacisk
Na rynku dostępne są trzy główne struktury pokarmienia, które zachowują się bardzo różnie na materiałach powłokowanych:
| Struktura żerowa | Jak to działa | Gdzie ma problemy |
|---|---|---|
| Podawanie typu torowego | Pręt porusza się na taśmie gąsienicowej, która przenosi go do strefy zginania z pełnym podparciem — naszym podstawowym projektem, bez punktowego kontaktu z powłoką | Wymaga poprawnej specyfikacji toru dla rozmiaru baru; Trochę więcej narzędzi do ustawienia przy dostawie |
| Podawanie rolkowe (zestawy 8-rolkowe) | Rolki zaciskają i pchają drążek krokami | Punktowe ciśnienie oznacza miękkie powłoki; Poślizg na oleistym lub polerowanym sztangie powoduje dryf długości |
| Zaciskanie | Chwytak zaciska drążek i przeciąga go przez niego | Ślady zacisków na powierzchniach izolowanych; Siła chwytu musi być ponownie dostrojona przy każdej zmianie materiału |
Na gołej miedzi wszystkie trzy będą dobre części. Na PA12 lub powlekanym PVC miką różnica pojawia się już w pierwszej godzinie pracy. Jeśli Twój katalog zamówień zawiera izolowane szyny — a w pracach z nową energią prawie na pewno tak jest — umieść strukturę podawania na szczycie listy porównawczej, powyżej liczby osi.
Co faktycznie robią nasze maszyny, krok po kroku
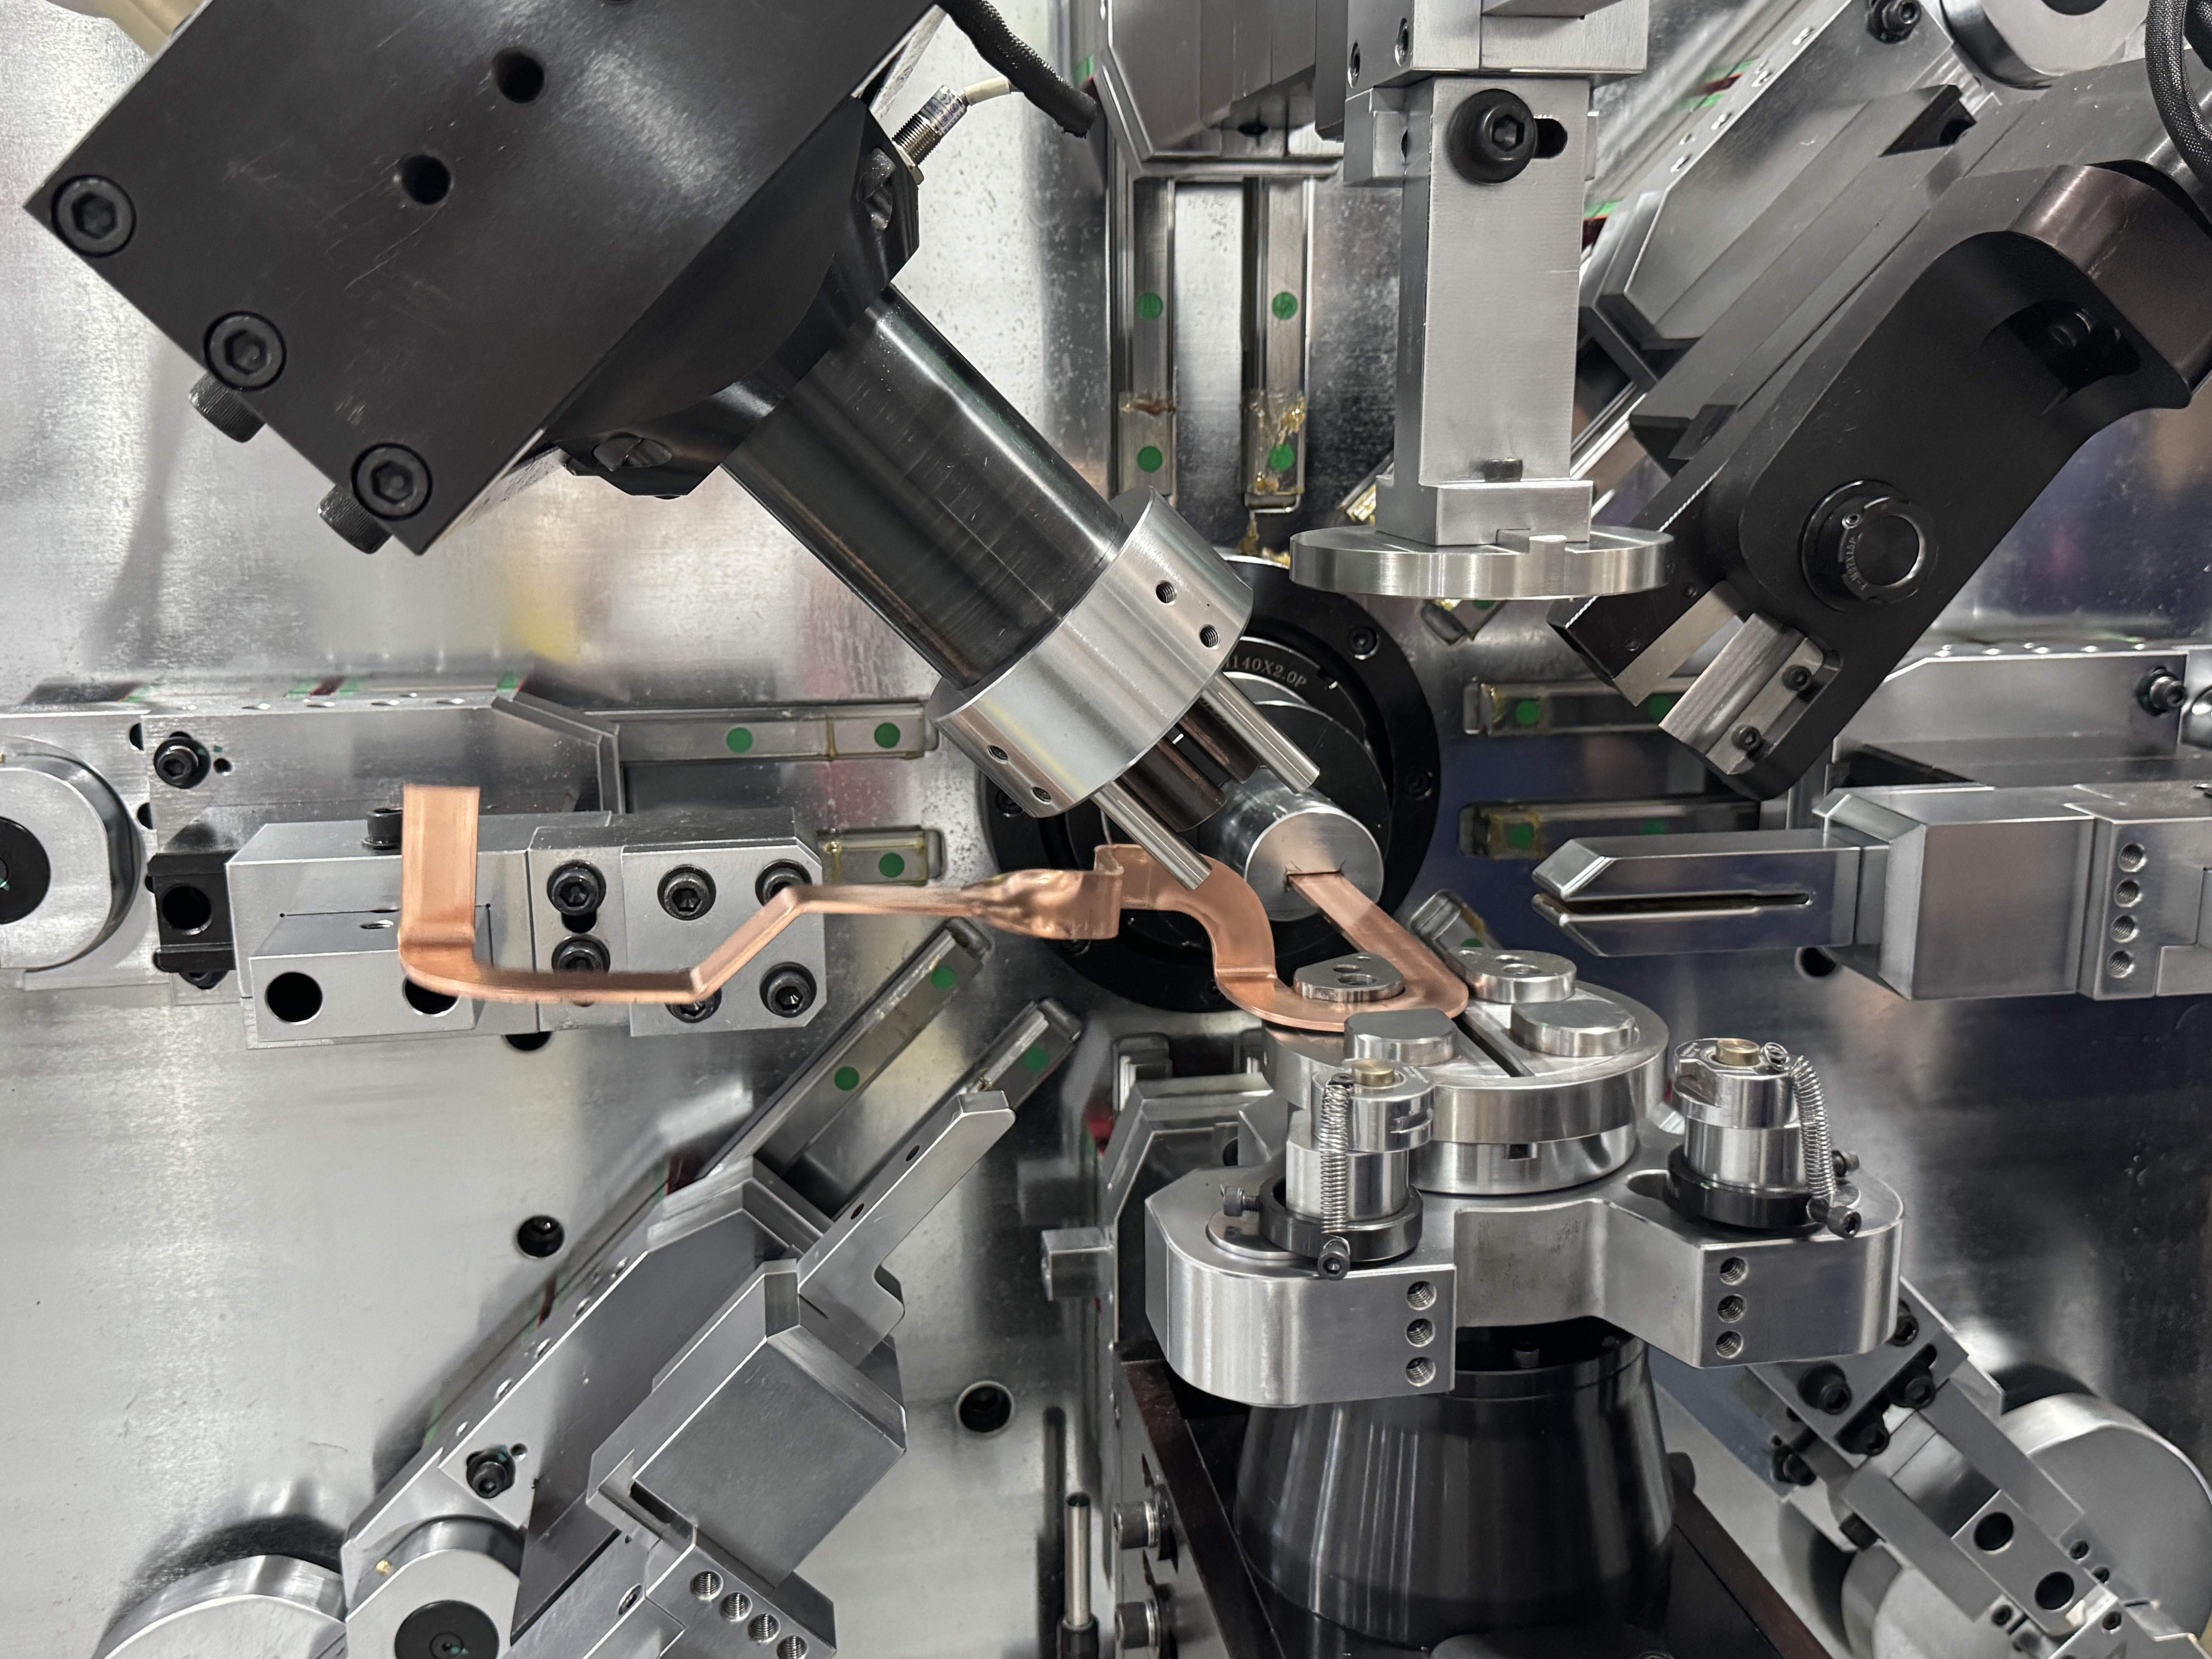
Każda maszyna BELAN na szynie zbiorczej działa w tej samej zamkniętej pętli: cewka lub pręt trafia na stojaki podającej, pomocnicza jednostka podająca przekazuje ją modułowi prostującemu, aby usunąć wewnętrzne naprężenia, przenośnik torowy przenosi ją do strefy zgięcia, ramiona serwoginału ją tworzą — płaskie zgięcia, pionowe zakręty, skręcania, złożone kształty 3D wymagane przez systemy baterii — a ścinanie serwo automatycznie odcina gotową część. Coil in, wykończona taśma zbiorcza, bez ręcznego obsługiwania pomiędzy.
Która maszyna z rodziny będzie dla Ciebie odpowiednia, zależy od Twojej kierownicy:
| Model | Gama miedzianych szyn zbiorczych | Seria aluminiowych szyn zbiorczych | Najlepiej dopasowane do |
|---|---|---|---|
| TP-DL-45-6E· Segment 16-osiowy | Szerokość 12–45 mm, grubość 2,0–6,0 mm | Na życzenie | Pakiety baterii EV, łącza BMS, kompaktowe szyny 3D |
| TP-DL-60-8E· Segment 16-osiowy | Szerokość 15–60 mm, grubość 2,0–8,0 mm | Na życzenie | Szafki dystrybucyjne, infrastruktura ładowania, większe sekcje |
| BL-TP-50-7E· 13-osiowa | Szerokość 15–45 mm, grubość 1,0–7,0 mm | Szerokość 15–50 mm, grubość 1,0–8,0 mm | Książki zamówień mieszane miedziane i aluminiowe w jednym sklepie |
Wszystkie trzy wykorzystują systemy napędu serwo-serwo — nie ma stacji hydraulicznej do ogrzewania, nie ma dryfu temperatury oleju między pierwszą a ostatnią częścią zmiany biegów. Na przykład 58,7 kW BL-TP-50-7E siedzi na ramie 6800KG i działa na serwach Sanyo z tajwańskim systemem sterowania Yitu, ponieważ po testach zarówno zewnętrznych, jak i własnych rozwiązań wybraliśmy opcję z najsilniejszym wsparciem długoterminowym w zakresie konserwacji.

Zmiana to miejsce, gdzie pieniądze faktycznie przeciekają
Oto scena, którą oglądamy niemal w każdej odwiedzanej fabryce: maszyna pięknie się wygina, a potem kolejność się zmienia. Operatorzy poluzują rolki prostujące, ponownie gwintują pręt, dopracowują zaciski, wykonują próbne fragmenty, złomują dwa lub trzy, a produkcja wznawia się po czterdziestu minutach. Rób to cztery razy dziennie i tracisz pół zmiany — cicho, bez żadnego raportu.
Dlatego fabrycznie montujemy każdą maszynę w pomocnicze urządzenie podawające. Operator ciągnie nową pręt do stacji podawania i naciska start; maszyna sama przenosi go do strefy prostowania. Nikt nie poluzuje rolek, nikt nie przewraca gwintu. W wielospecjalistycznej, małej serii rzeczywistości pracy z nową energią, ten jeden szczegół przenosi więcej energii tygodniowo niż szybszy cykl gięcia.
Czego nauczyło nas 32 Machines for BYD
BELAN stał się dostawcą BYD Tier 1 i dostarczył 32 maszyny do zginania szyn zbiorczych w pięciu bazach produkcyjnych — Dongguan, Shenzhen, Xi'an, Zhengzhou i Changsha. Przejście przez ten audyt nie zależało od naszej broszury. Ich zespół analizował niezawodność sprzętu w czasie, czy produkcja pozostawała stała tydzień po tygodniu, czy możemy produkować i dostarczać na dużą skalę oraz co dzieje się po instalacji. Powtarzające się pytania nigdy nie brzmiały: "ile toporów?" Były one "pokażcie nam maszynę działającą w szóstym miesiącu."
Podobna lekcja wróciła do innych klientów. Producent szyn magicznych z Indii wysłał do naszej fabryki swój zespół techniczny na 12-dniowy program szkoleniowy dotyczący BL-TP-45-6E — bezpieczeństwo, załadunek materiału, montaż wycinaczki, prostowanie, montaż CNC, uruchomienie, produkcja masowa i codzienna konserwacja – wszystko na własnych obrabianych materiałach, a nie na naszych częściach demonstracyjnych. LEONI wprowadziło naszą automatyczną linię do obróbki prętów aluminiowych do produkcji na żywo, a MANDO wróciło z zamówieniem na drugą jednostkę po tym, jak pierwsza przeszła przetarg projektowy. Nauczyliśmy się, że powtarzalne zamówienia to jedyna specyfikacja, która się liczy.
Nasza szczera rada przed zakupem
Wyślij swój prawdziwy pręt — powlekany lub goły, miedziany lub aluminiowy — oraz rysunek, a my wyginiemy tutaj część i sfilmujemy. Zwróć uwagę na pięć rzeczy w każdym próbnym procesie, naszym lub czyimkolwiek innym: powierzchnię gotowej pręta przy dobrym świetle, kąt przy piątym zakręcie w porównaniu do pierwszego, jak długo naprawdę trwa zmiana przy drugim numerze części, czy operator potrzebuje dyplomu programowania oraz jak wygląda wydajność pierwszego przejścia przez sto cykli. Dostawca, który opiera się temu procesowi, mówi ci coś.
Wolimy wygrać dyskusję z wygiętym belkiem niż z broszurą. Większość naszych najlepszych klientów zaczynała dokładnie w ten sposób.
Najczęściej spotykane pytania z sali warsztatowej
Czy maszyna uszkodzi szyny zbiorcze pokryte miką z płyt PA12 lub PVC-mica?
Właśnie do tego zaprojektowano podanie gąsienicowe — powłoka przesuwa się po pełnowymiarowym podłożu bez punktowego kontaktu. Podczas twojego procesu najpierw wyginiemy powlekaną prętę, zanim cokolwiek innego, a ty sprawdzisz powierzchnię według własnego standardu.
W tym samym tygodniu przerabiamy miedź i aluminium. Jedna maszyna czy dwie?
BL-TP-50-7E został zbudowany dokładnie dla tej mieszanej księgi zamówień, z wartościami kompensacyjnymi zapisanymi na materiał. Zachowanie sprężynowego nie przenosi się między miedzi a aluminium, więc każdy materiał zachowuje własny program — przełączanie to obciążenie programowe, a nie sesja powtórkowa.
Jak długo potrwa, zanim moi operatorzy będą uruchamiać to niezależnie?
Nasz standardowy program trwa 12 dni na miejscu: Twój zespół zajmuje się załadunkiem materiału, wymianą wycinarek, prostowaniem, edycją CNC i uruchamianiem własnych części, z naszym inżynierem u boku. Do dnia produkcji masowej uruchamiają ją — wspomniany wcześniej indyjski klient przeszedł dokładnie ten harmonogram.
A co jeśli moje szyny zbiorcze są szersze niż 60mm?
W takim razie seria TP-DL nie jest twoją maszyną i tak powiemy. Sekcje na skalę przełączników potrzebują innej platformy, a dopasowanie maszyny do najcięższego baru to szczerze mówiąc, sposób, w jaki zatrzymujemy klientów przez dekadę. Podaj nam największą część swojej książki zamówień, a wskażemy Ci odpowiedni sprzęt, nawet jeśli nie jest on naszym do sprzedaży.
Chcesz zobaczyć swój własny szynę wygiętą, zanim podejmiesz decyzję?
Wyślij nam wycięty fragment baru i swój rysunek. Uruchomimy go na maszynie do dopasowania, sfilmujemy proces i wyślemy raport — to ten sam pierwszy krok, od którego zaczął projekt BYD.


