


Przewodnik po kosztach i konfiguracji
Koszt maszyny do zginania szyny zbiorczej: Co faktycznie wpływa na cenę
Dwa cytaty, które mówią o "maszynie do gięcia drążków grzywowych", mogą się znacznie różnić — a różnica rzadko dotyczy marki. Pochodzi z siedmiu opcji konfiguracji, których większość kupujących nigdy nie widzi.
Bezpośrednia odpowiedź:Wycena maszyny do zginania szyny jest ustalana głównie na podstawie liczby osi, projektu systemu zasilającego, zdolności prostowania, dokładności cięcia, pakietu narzędzi, opcji inspekcji oraz poziomu automatyzacji — w tej kolejności wpływu. Marka ma znacznie mniejsze znaczenie, niż przypuszczają kupujący. Aby uczciwie porównać dwie oferty, poproś każdego dostawcę o osobną wycenę tych samych siedmiu produktów względem własnych wymiarów bary, rodzaju powłoki i docelowego czasu cyklu. Cytat, który podaje tylko numer modelu i sumę, nie jest porównywalny z tym, który rozkłada konfigurację na czynniki pierwsze.
W tym artykule
Dlaczego dwa cytaty dla "tej samej" maszyny się różnią
Kupujący zazwyczaj wysyłają ten sam rysunek do trzech dostawców i oczekują trzech podobnych liczb. Zamiast tego pojawia się rozkład, który wygląda na irracjonalny. To nie jest irracjonalne — to trzy różne maszyny noszące tę samą etykietę.
Powodem jest to, że "maszyna do gięcia prętów zbiorczych" opisuje rezultat, a nie konfigurację. Dwunastoosiowy jednostacyjny zginacz oraz 16-osiowa komórka segmentowa, z wyciąganiem, prostowaniem, cięciem serwomechanizmem i robotem rozładowującymi oba powodują wygięte szyny zbiorcze. Różnią się tym, ile operacji przyjmują, ile z nich jest zautomatyzowanych i ile ryzyka jakości usuwają z operatora. Każda z tych różnic ma przypisaną cenę, a jeśli wycena ich nie wyszczególnia, suma niewiele mówi.
Istnieje także drugie, cichsze źródło rozbieżności: założenie dostawcy na temat Twojego materiału. Maszyna wyceniona na pręt miedziany gołą miedzianą nie jest potrzebna do prętów powlekanych PVC lub dip-coating. Szyna powlekła wymusza decyzje dotyczące ciśnienia kontaktowego, wstępnego nagrzewania i ścieżki zasilania, których konfiguracja z barem bez powodów po prostu nie uwzględnia. Gdyby dwóch dostawców miało różne założenia dotyczące powłoki, ich liczby nigdy się nie zbliżą — i żadne negocjacje nie zniwelują tej luki.
Zanim porównasz ceny, ustaw dane wejściowe.Zapisz przekrój poprzeczny pręta, odpalenie, rodzaj i grubość powłoki, geometrię zgięcia, którą faktycznie wykonujesz, oraz docelowe części na przesunięcie. Wyślij ten sam arkusz do każdego dostawcy. Oferty oparte na różnych danych wejściowych nie są konkurencyjnymi ofertami.
Siedem kierowców kosztów stojących za wyceną maszyny do zginania szyny
Uszeregowane według tego, jak bardzo zazwyczaj przesuwają się w liczbie, to właśnie takie decyzje odróżniają pojedynczy cytat od drugiego.
| Kierowca | Za co faktycznie płacisz | Co zmienia na sali |
|---|---|---|
| 1. Liczba osi i swoboda głowy | Liczba osi serwomechanizmów, czy głowica gięta się obraca i ile płaszczyzn może się utworzyć w | Jakie geometrie są możliwe w jednym użyciu — płaskie zgięcie, pionowe zgięcie, kształt litery U, litera S, skręcone lub przesunięte |
| 2. Projektowanie systemów zasilających | Podawanie typu gąsienicowego, rolkowego lub zaciskowego — oraz powierzchnia styku, którą każdy z nich kładzie na prętze | Integralność powierzchni powlekanego pręta, ślizg pod obciążeniem oraz wskaźnik odrzutów przez cały okres eksploatacji maszyny |
| 3. Zdolność do odwijania i prostowania | Obciążenie szafy rozwijającej oraz liczba osi korekcji prostowania jest wbudowanych | Czy w ogóle można używać cewki i czy pamięć cewek jest poprawiona zanim dotrze do zgięcia |
| 4. Dokładność cięcia i kontrola długości | Jednostka tnąca serwo i tolerancja długości, jaką może utrzymać w trakcie serii produkcyjnej | Niezależnie od tego, czy długość cięcia jest kontrolowanym procesem, czy problemem dalszym — wysokość zadziorów, przeróbka, dopasowanie podczas montażu |
| 5. Pakiet narzędzi i projekt przejściowy | Ile zestawów narzędzi jest uwzględnionych i czy zapisane parametry przetrwały zmianę produktu | Minuty zmian na produkt i ile z tego czasu to umiejętność debugowania, a nie mechanicznej wymiany |
| 6. Inspekcja, oznakowanie i śledzenie | Sprawdzanie kąta lub wymiaru w linii, oznaczanie części, automatyczne odrzucanie części wychodzących z tolerancji | Czy jakość jest udowodniona dla poszczególnych części czy próbkowanych, oraz czy możesz odpowiedzieć na pytanie o śledzenie klienta bez ręcznego wyszukiwania w rejestrach |
| 7. Poziom automatyzacji i obsługa w dalszej części | Automatyczne rozładunki, integracja z przenośnikami, robotyczne przebieranie i umieszczanie, podłączenie linii | Liczba operatorów na zmianę oraz to, czy maszyna kończy proces, czy zasila kolejny |
Dwa z nich zasługują na dodatkową uwagę, ponieważ są konsekwentnie niedoceniane.
Konstrukcja podawaniato ta, która powoduje najdroższe niespodzianki. Koła rolkowe stykają się z drążkiem w punktach; Podajnik typu torowego rozprowadza kontakt na szeroki obszar. Na izolowanym prętze ta różnica decyduje, czy powłoka przetrwa drogę do głowicy zginającej. Maszyna, która uszkodzi powłokę przy grubości tuleja 2 mm, będzie kosztować Cię więcej w odrzuconych materiałach przez trzy lata niż oszczędności na zakupie. Struktura karmienia nie jest drobnym elementem — to stamtąd pochodzi duża część złomu i warto się z tym zapoznaćRóżnice między gąsienicą, rolką i podejściem zaciskowymZanim cokolwiek podpiszesz.
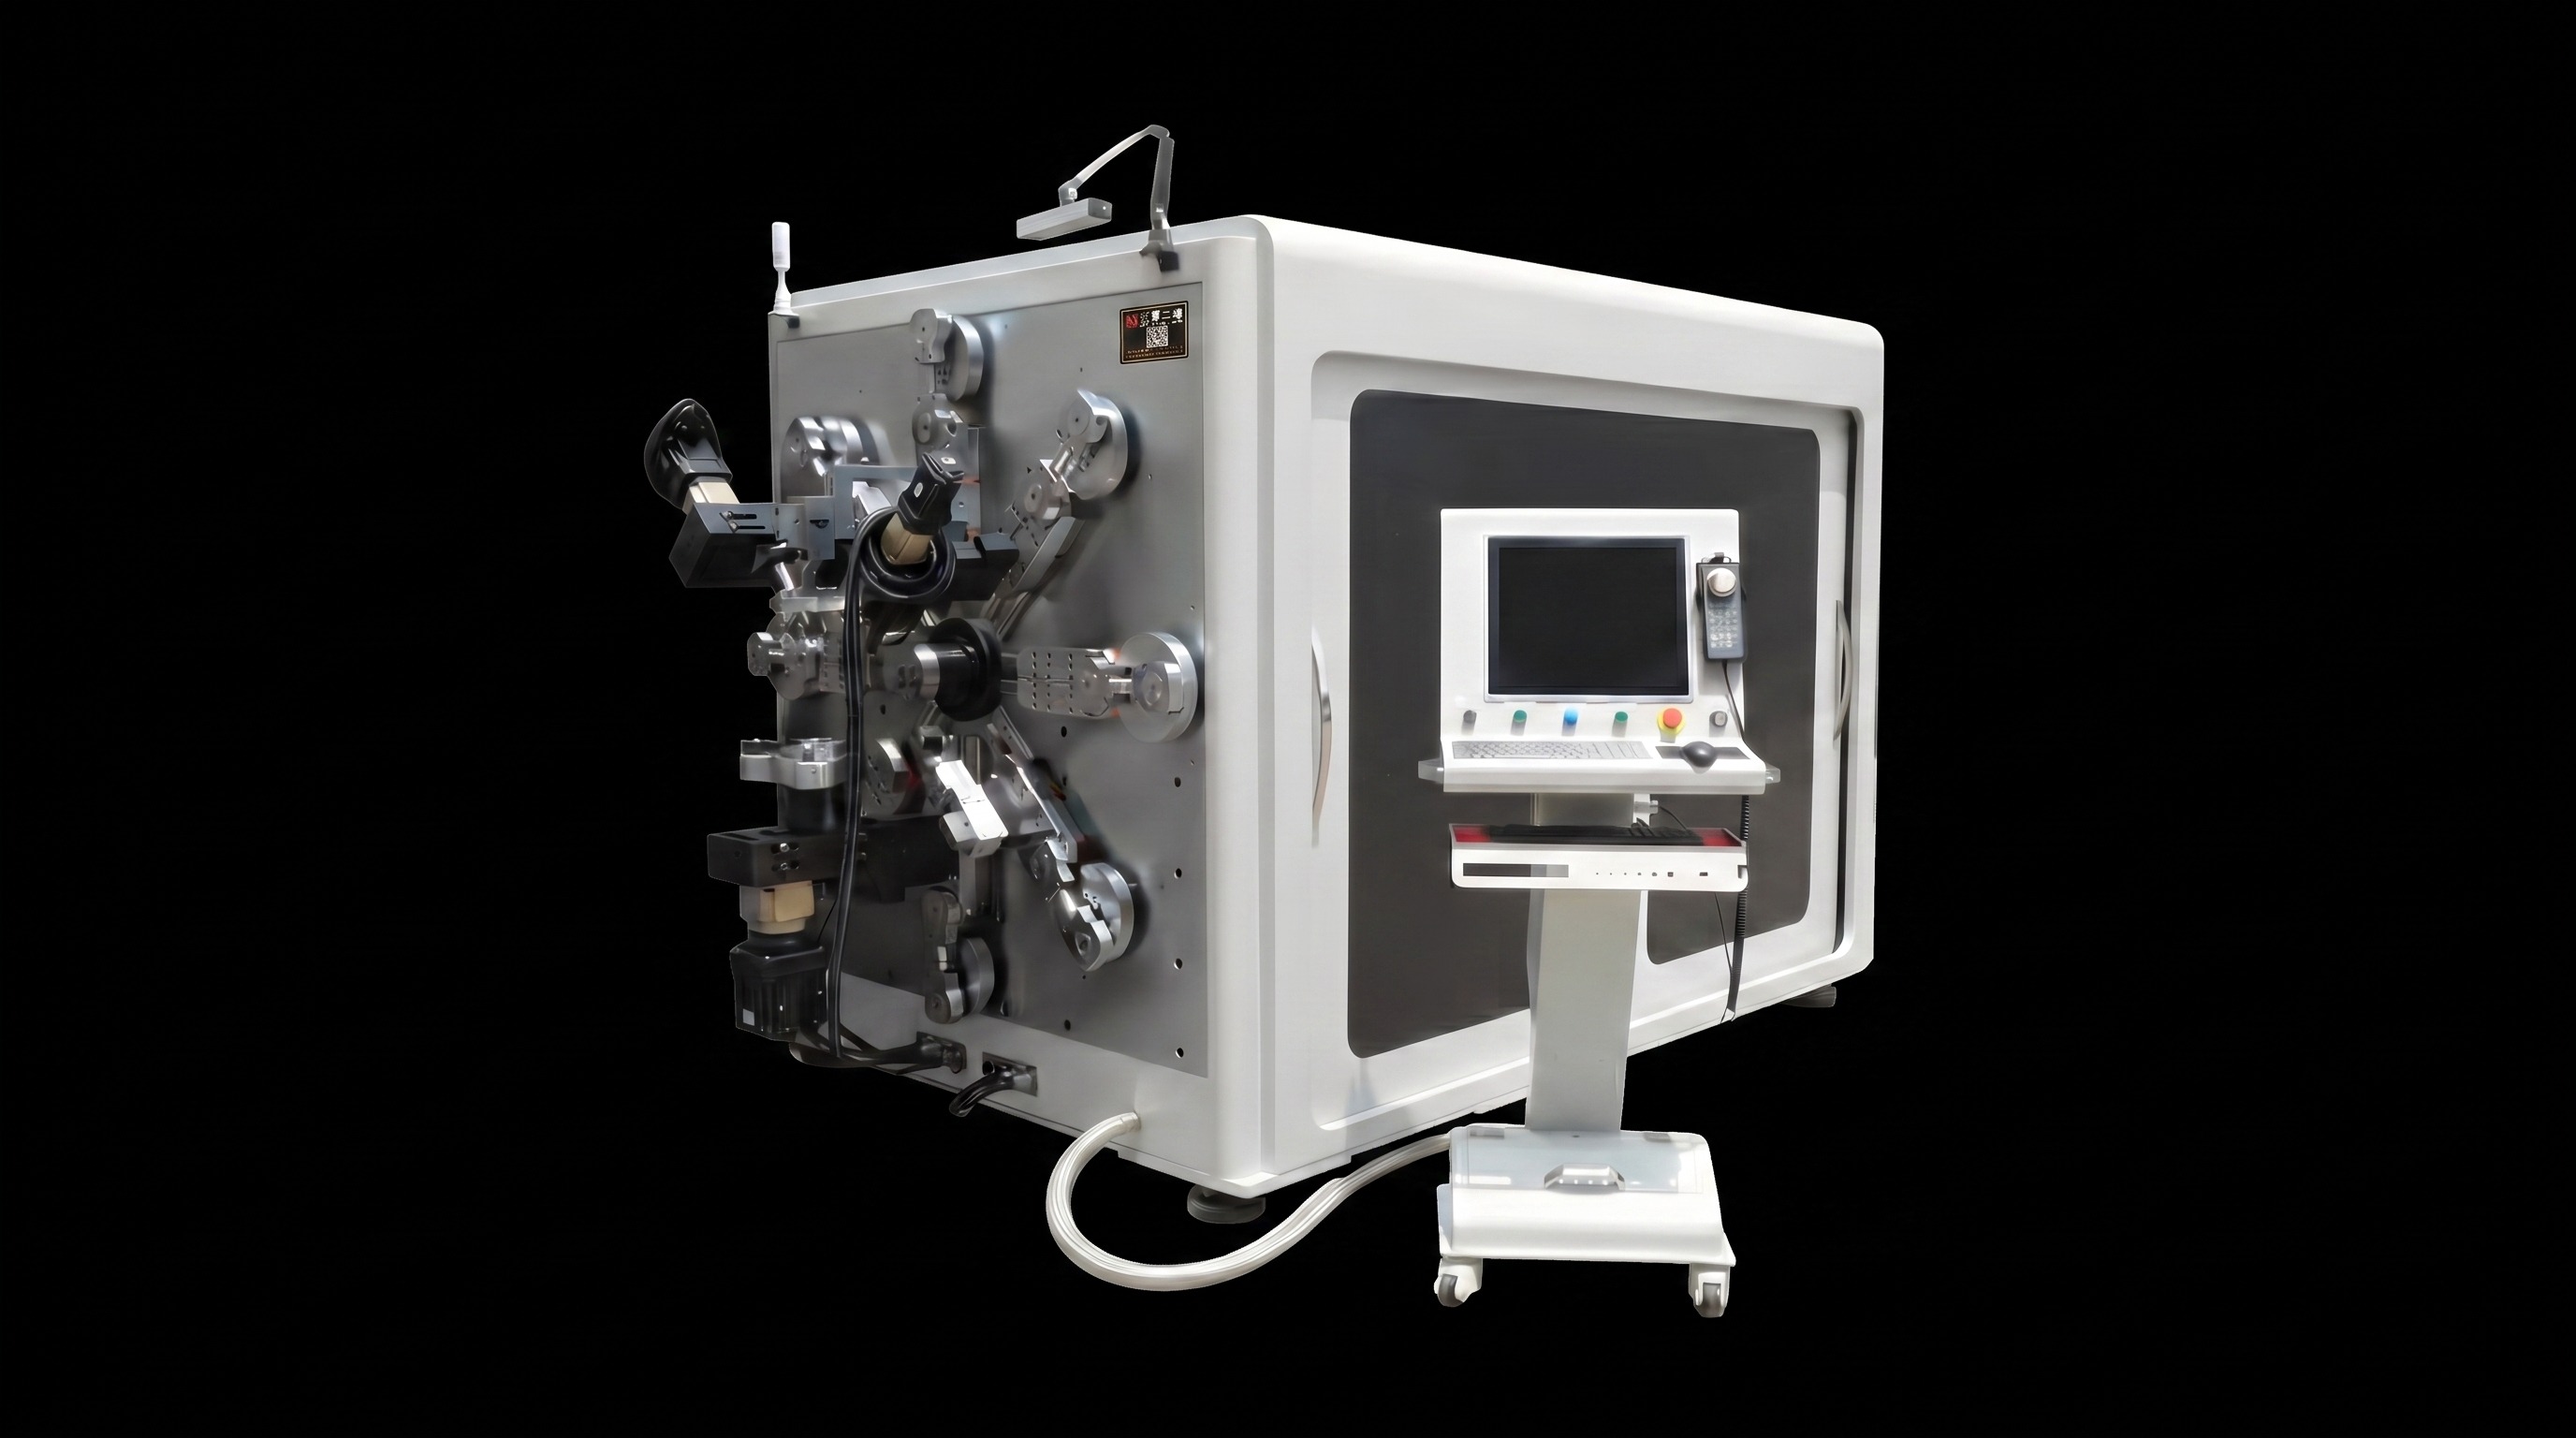
Narzędzia i przejścieto ten, który cicho ogranicza twoją wydajność. Maszyna może być szybka w cyklu i nadal tracić przesunięcie do przełączania. Ważne jest, czy jednostka prostowania i program do zginania przechowują ustawienia dla każdego produktu, więc powtarzalna praca nie wymaga kalibracji. Stopniowa korekta z zapisanymi danymi debugowania usuwa całą klasę przestojów; Bez niego każda zmiana produktu to świeże rozwiązanie przeprowadzane przez najbardziej doświadczoną osobę.
Trzy poziomy konfiguracji i do czego służy każdy z nich
Zamiast kupować według przedziałów cenowych, bardziej opłaca się kupować według zadania, które musi wykonać maszyna. Trzy poziomy obejmują większość rzeczywistych zapytań.
Poziom 1 — Zginanie na jednej stacji
Około 12 osi z stałym podsycaniem, zginaniem i cięciem na jednej stacji — klasa BL-TP-30-5E. Baton dostępny jest już wcześniej pokrojony lub z prostego karmnika.
Dopasowania:wąski zakres produktów, umiarkowane rozmiary partii, geometria zdominowana przez płaskie i pionowe załamania oraz warsztaty, w których operator jest już przy maszynie.
Tier 2 — Wieloosiowy, zdolny do powłoki
13 osi i więcej, niezależne napędy serwomechanizmów, podawanie typu gąsienicowego, większa ładowność, oszczędność ustawień na produkt.
Dopasowania:mieszane specyfikacje, pręty izolowane lub powlekane z dipem, wymagania dotyczące ciasnych powierzchni oraz częste zmiany produktów.
Poziom 3 — Zintegrowana linia formowania
Segmentowanie 16-osiowe — seria TP-DL — plus rozwijanie, prostowanie, cięcie serwomechanizmem, inspekcje i automatyczne rozładowywanie w jednym ciągłym procesie.
Dopasowania:ciągła produkcja na dużą skalę, bezzałogowa eksploatacja oraz klienci audytujący śledzenie.
Przeskok z Tier 2 do Tier 3 to nie większa wersja tej samej maszyny. To zmiana w tym, co kupujesz: zamiast maszyny do gięcia, która wymaga przygotowania materiału wcześniej, kupujesz proces, który bierze cewkę z jednego końca, a wykończone części z drugiego. Na w pełni automatycznej linii szyn miedzianych i aluminiowych oznacza to napędzaną decoilerkę obsługującą cewki w zakresie 500–2000 kg, gęste grupy rolkowe poprawiające zgięcie poziome i pionowe na obu osiach, pełne pokrycie prowadzenia torów chroniące tuleję izolującą o średnicy 2 mm, głowicę zginającą zdolną do obrotu o ±180° dla płaskich, pionowych form w kształcie litery U i S, Cięcie serwomechanizmów utrzymuje tolerancję długości w granicach ±0,2 mm oraz automatyczne wyładowanie, które pozwala przekazywać części robotowi sześcioosiowemu. Każda z tych stacji to pozycja liniowa, dlatego wyceny Tier 3 nie może być porównywana z łączną kwotą Tier 1.
Czego cena maszyny nie obejmuje
Wartość zakupu to widoczna część kosztu. Cztery przedmioty stoją na zewnątrz i decydują, ile maszyna kosztuje Cię rocznie.
- Narzędzia przez cały okres eksploatacji maszyny.Dołączony zestaw obejmuje Twoje pierwsze produkty. Każda nowa geometria to nowe narzędzie, a cena narzędzi od dostawcy jest warta pytania z góry.
- Mianowanie i szkolenie.Instalacja, debugowanie pierwszego etapu oraz szkolenie operatora są często wymieniane osobno. Zapytaj, czy szkolenie odbywa się na miejscu i ile dni jest wliczanych.
- Debuguj złomu.Każdy nowy produkt zużywa baton, zanim się wyczyści. W przypadku powlekanej miedzi ten materiał nie jest tani, a konfiguracja zapisująca dane ustawień dla każdego produktu znacznie je zmniejsza przy powtarzalnych zadaniach.
- Certyfikacja i dokumentacja.Deklaracja CE, pliki techniczne i specyficzne dla języka podręczniki mają koszty. Jeśli sprzedajesz na rynku europejskim, nie jest to opcjonalne — to różnica między maszyną, którą możesz legalnie zamówić, a taką, której nie możesz.
Do tego dochodzi koszt błędnej konfiguracji, która jest największym ukrytym elementem ze wszystkich. Maszyna kupiona na złym poziomie nie psuje głośno; Przez lata nie radzi sobie bez problemu, albo dlatego, że nie potrafi wyprodukować części, na które później dostajesz zamówienia, albo dlatego, że zapłaciłeś za pojemność, której nigdy nie używasz. To jest obliczenie, które warto wykonać przed zamówieniem, a nie po nim.
Co rzeczywiste projekty pokazują o decyzjach konfiguracyjnych
Argumenty konfiguracyjne łatwiej rozstrzygnąć na podstawie dowodów produkcyjnych niż arkuszy specyfikacji. Dwa przypadki z dostaw BELAN pokazują, jak kupujący faktycznie to oceniają.
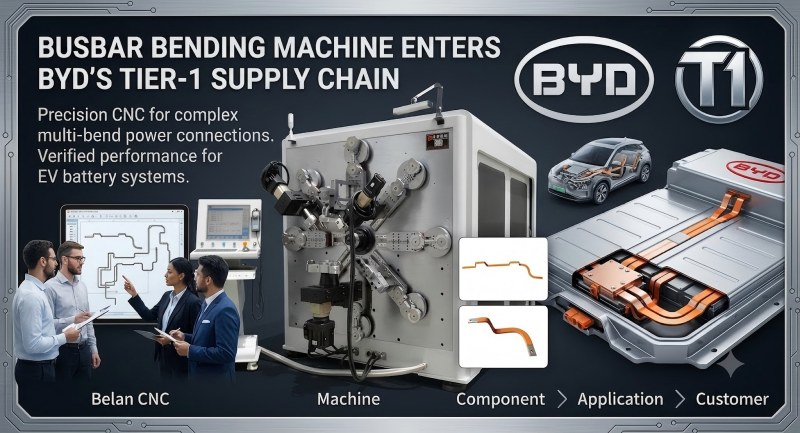
KiedyDostarczono 32 maszyny do zginania szyny zbiorczej w pięciu bazach produkcyjnychw Dongguan, Shenzhen, Xi'an, Zhengzhou i Changsha ocena nigdy nie dotyczyła najniższej ceny maszyny. Wejście w nowoenergetyczny łańcuch dostaw Tier 1 wymaga niezawodności technicznej, długoterminowej stabilności operacyjnej, możliwości masowych dostaw, dojrzałego systemu jakości oraz niezawodnego wsparcia posprzedażowego. Decydującym pytaniem na taką skalę jest, czy setna maszyna zachowuje się jak pierwsza — co przesuwa specyfikację w kierunku stabilnych, powtarzalnych konfiguracji, a nie minimalnie opłacalnych. Jeśli kupujesz więcej niż jedną jednostkę lub się tego spodziewasz, to właśnie ta oś powinna zdominować twoją decyzję: spójność między maszynami jest warta więcej niż możliwości w jednej maszynie.
Drugi przypadek dotyczy powtarzających się zamówień. Gdy MANDO złożyło zamówienie na drugą jednostkę po przetargu konkurencyjnym, po wdrożeniu tego samego zautomatyzowanego rozwiązania z prętów aluminiowych w projektach LEONI, decyzja wyszła poza "czy ta maszyna może przetworzyć część". Powtarzający się nabywcy oceniają, czy sprzęt integruje się z systemem produkcyjnym: wydajność ciągłego procesu, spójność wymiarową, inspekcję jakości w trakcie produkcji, identyfikację części, automatyczną obsługę wadliwych części, szybką zmianę produktu oraz kompatybilność z istniejącymi procesami zarządzania jakością. To właśnie te elementy znajdują się w górnej połowie tabeli kosztów — i są to także pozycje, które nigdy nie pojawiają się w cenie głównej.
Praktyczna lekcja z obu tych metod: nabywcy rozszerzający flotę konsekwentnie dokładniej określają system podawania, inspekcję i projekt zmiany na drugiej maszynie niż na pierwszej. Możesz pominąć tę krzywą uczenia się, odpowiednio je teraz określić.
Siedem pytań, które sprawiają, że cytaty są porównywalne
Wyślij tę listę wraz z zapytaniem. Dostawcy, którzy odpowiadają dokładnie, to zazwyczaj ci, których maszyny odpowiadają ich wycenom.
- ☐ Ile osi serwomechanizmów i czy głowica zginająca może się obracać — i które z moich geometrii wymagają tego obrotu?
- ☐ Która struktura podawania jest w zestawie i jakie ciśnienie kontaktowe wywiera na moją powłokę przy grubości tuleja?
- ☐ Jaka jest oprocentowanie obciążenia decoilera i ile osi korekcji prostowania jest wbudowanych?
- ☐ Jaką tolerancję długości utrzymuje jednostka tnąca na pełnym cyklu i czy jest sterowana serwomechanizmem?
- ☐ Ile zestawów narzędzi jest uwzględnionych i czy parametry konfiguracji pozostają przy zmianie produktu?
- ☐ Jakie funkcje inspekcji i śledzenia są w zestawie, a ile kosztują te opcjonalne?
- ☐ Co dokładnie jest wykluczone — instalacja, dni szkoleniowe, narzędzia po pierwszym zestawie oraz dokumentacja certyfikacyjna?
Najczęściej zadawane pytania
Ile kosztuje maszyna do gięcia na listwę zbiorczą?
Nie ma sensownej pojedynczej liczby, ponieważ zakres konfiguracji jest zbyt szeroki. Maszyna z jednym stanowiskiem i zintegrowana linia cewki do części wykończonej różnią się kilkukrotnie pod względem możliwości, a nie o kilka procent. Zamiast prosić o liczbę, poproś każdego dostawcę o osobno wycenę siedmiu elementów konfiguracyjnych — wtedy porównanie coś mówi.
Czy wyższa liczba osi zawsze jest lepsza?
Nie. Osie kosztują pieniądze i zwiększają złożoność sterowania. Zwracają się tylko wtedy, gdy twoje geometrie ich potrzebują — wielopłaszczyznowe formy, skręcone przekroje lub części, które obecnie wykonujesz w dwóch etapach obróbki. Jeśli Twoje produkty są płaskie, a pionowe zagięcia na stabilnym przekroju, płacenie za szesnaście osii to opłacenie możliwości, której nie wykorzystasz.
Dlaczego powleka szyna magistralna tak bardzo zmienia specyfikację?
Ponieważ powłoka jest częścią najłatwiej uszkodzoną przed zgięciem. Rolki kontaktowe tłoczą w dyskretnych miejscach; Sygnał podajnika rozprowadza kontakt. Na prętach PVC, PA12 lub owijanych miką różnica ta objawia się pęknięciami powłoki, wypukłościami wewnątrz powierzchni lub równoległymi rysami wzdłuż ścieżki zasilania — defektami wyglądającymi na problemy z wyginaniem, ale pochodzącymi z góry.
Czy powinienem kupić maszynę do zginania czy całą żyłkę?
To zależy od tego, gdzie zaczyna się materiał i gdzie powinny trafić części. Jeśli bar jest już wcześniej cięty, a twoje objętości są umiarkowane, maszyna z jednym stanowiskiem to właściwa inwestycja. Jeśli używasz cewki, potrzebujesz pracy bezzałogowej lub klient przeprowadza audyt śledzenia dla poszczególnych części, linia jest zazwyczaj tańsza na część przez cały okres eksploatacji, mimo wyższej wartości początkowej.
Jaki jest najczęstszy błąd konfiguracyjny?
Starannie określając głowicę giętą i traktując system podawania jako standard. Konstrukcja podawania wpływa na jakość powierzchni, zachowanie ślizgowe oraz dużą ilość odpadów na powlekanej prętze — a to najtrudniejsza rzecz do późniejszego montażu. Zasługuje na tyle samo uwagi w śledztwie, co liczba osi.
Czy mogę uzyskać dokładną wycenę tylko na podstawie rysunku?
Rysunek to początek, a nie zapytanie. Aby dokładnie wycenić, dostawca potrzebuje przekroju i odpuszczania, rodzaju i grubości powłoki, wielkości partii, docelowych części na zmianę oraz częstotliwości wymiany produktu. Bez nich każda otrzymana liczba jest założeniem — a różni dostawcy będą zakładać inaczej.
Wyślij specyfikację kierownicy i uzyskaj konfigurację, którą możesz porównać
Podaj nam przekrój, powłokę, wynik celu i częstotliwość zmiany. Podzielimy wycenę na siedmiu kierowców powyżej, abyś mógł ją porównać z dowolną inną ofertą linijka po linii. BELAN Machinery, profesjonalny dostawca rozwiązań do formowania drutu samochodowego.
Skontaktuj się z Belan w celu oceny wykonalnościPowiązane zasoby
- Maszyna do gięcia sztabu zbiorczego — typy, specyfikacje i przewodnik po wyborze
- Jak wybrać odpowiednią maszynę do zginania szyny do szyny miedzianej i aluminiowej
- Porównanie trzech struktur podawania: gąsienicowej, rolkowej i zaciskowej
- Wewnątrz w pełni automatycznej linii formowania szyny miedzianej i aluminiowej
- Co skłoniło MANDO do zamówienia na drugi egzemplarz: przypadek powtórnego zakupu


