


Cztery wady stanowią większość złomu w dowolnym przypadkuMaszyna do gięcia na szyny zbiorcze: dryf kąta, pęknięcia powłoki, wewnętrzne wybrzuszenia i rysy powierzchni. Każdy z nich ma inną przyczynę, a połowa z nich zaczyna się zanim barka dotrze do zakrętu. To jest lista diagnostyka, której nasi inżynierowie używają na stacjach klientów — najpierw krótkie odpowiedzi, a potem sprawdzenia, które je potwierdzają.
Połowa wad zaczyna się przed zakrętem
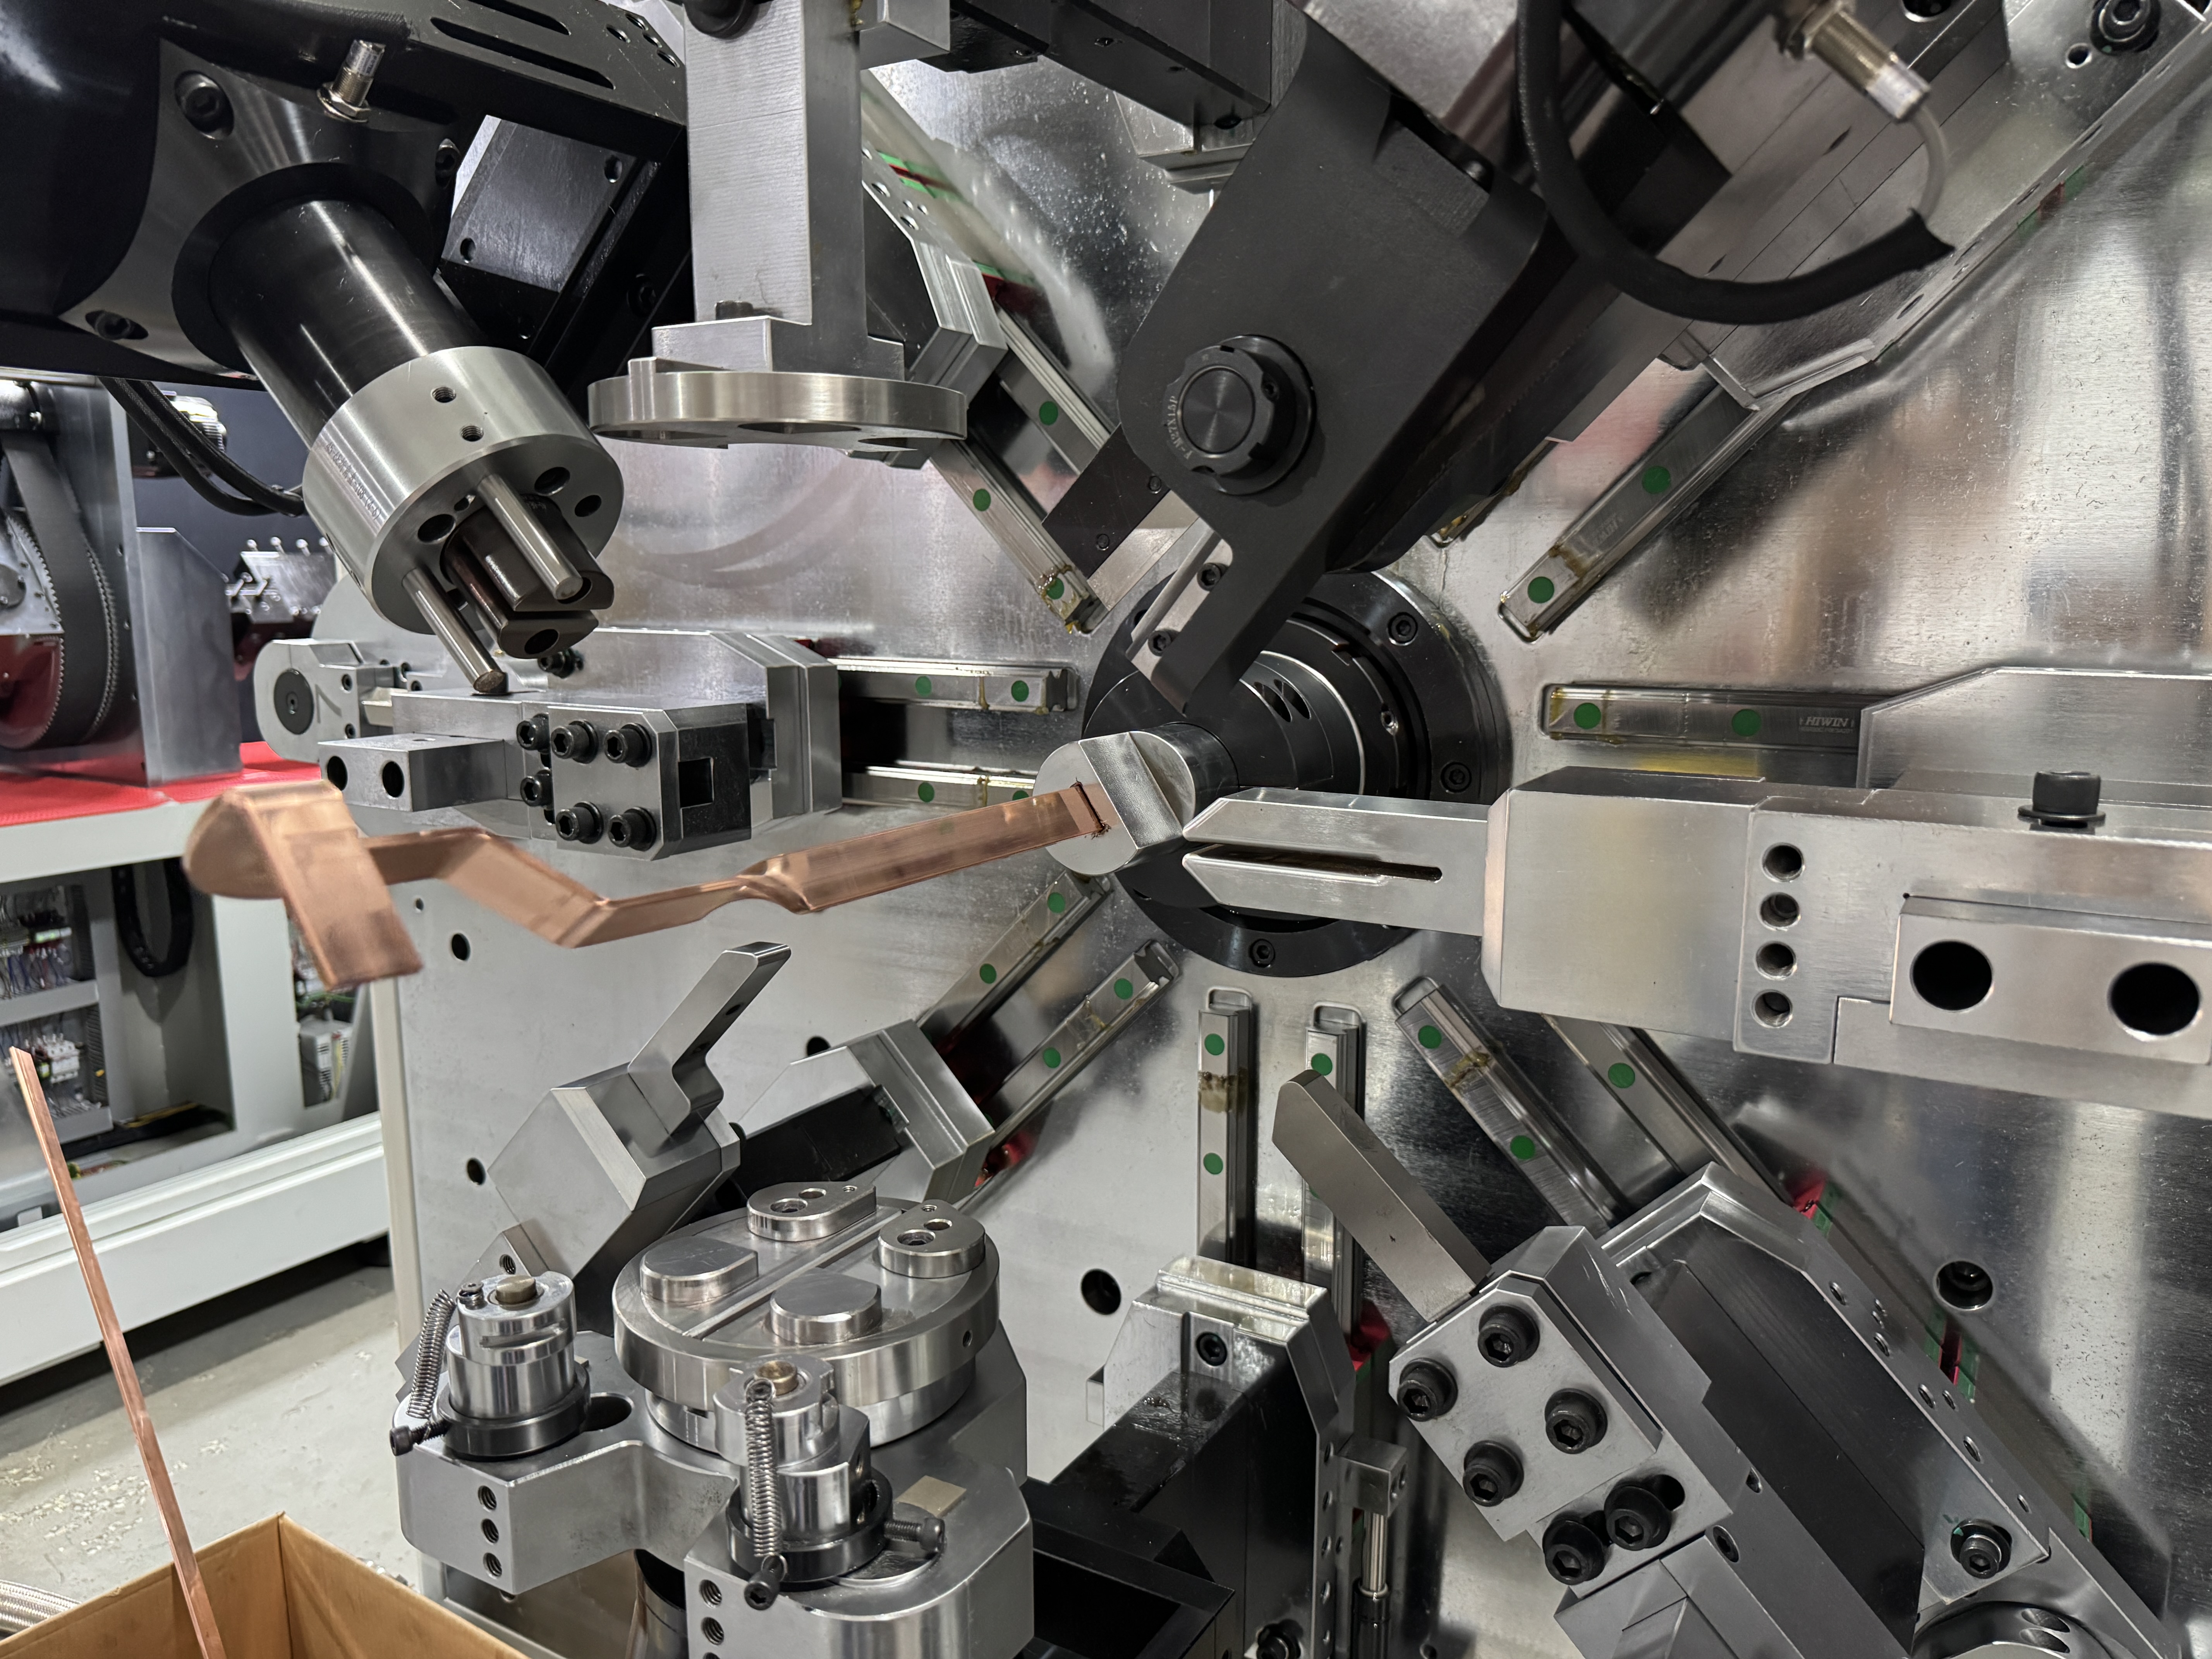
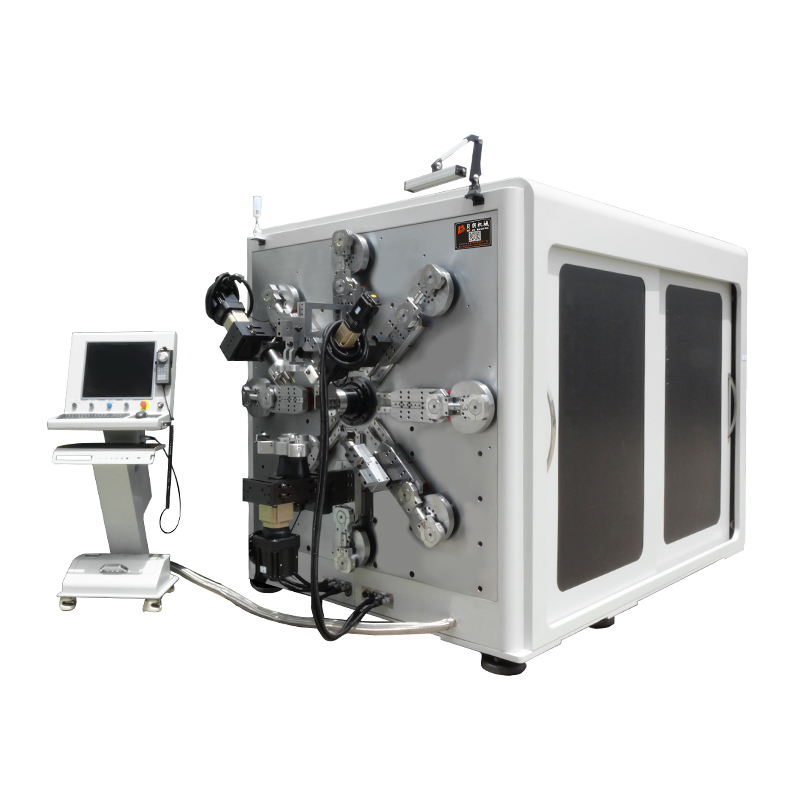
Przydatna zasada przed szczegółami: w momencie wprowadzenia pręta do maszyny jego powierzchnia jest albo chroniona, albo już uszkodzona. Podawanie z użyciem toru owija drążek wokół szerokiej powierzchni styku. Rolki naciskają go w niektórych miejscach. Podajniki zaciskowe chwytają i puszczają. Te trzy projekty zawodzą na różne sposoby, a awaria objawia się później jako defekt, który wygląda na problem z wygięciem. Dlatego na każdymMaszyna do gięcia na szyny zbiorczebudujemy, linia zasilająca jest zaprojektowana tak starannie jak sama głowica gięcia — TP-DL-45-6E poniżej jest dobrym przykładem pełnego układu.
Wada 1: Dryf kątowy po zakręcie
Krótka odpowiedź:Miedź regeneruje się sprężyście, gdy ciśnienie ustępuje, więc zaprogramowany kąt 90° ląduje na 91–92°. Kompensuj to przez nadmierne zgięcie i zapisuj wartość względem dozwolenia, grubości i kierunku zgięcia.
Miękki lub wyżarzany pręt regeneruje się najrzadziej; Pręt twardy odzyskuje większość i różni się w zależności od serii młyna. Grubość ma znaczenie, ponieważ głębsza strefa deformacji odzyskuje się mniej przewidywalnie. Znaczenie ma też kierunek — płaskie zakręty trzymają się mocniej niż pionowe, dlatego publikowane cele różnią się (±0,1° płasko, ±0,2° pionowo).
Sprawdzone:Zgiąć jeden egzemplarz do nominalnego, zmierzyć różnicę, wpisać jako kompensację, zweryfikować na drugim kawałku. Cztery zakręcenia, nie czterdzieści. Jeśli dryf wróci w trakcie zmiany, podejrzewam, że temperatura bara lub duża zmiana, nie program.
Defekt 2: Pęknięcia powłoki na zewnętrznym promieniu
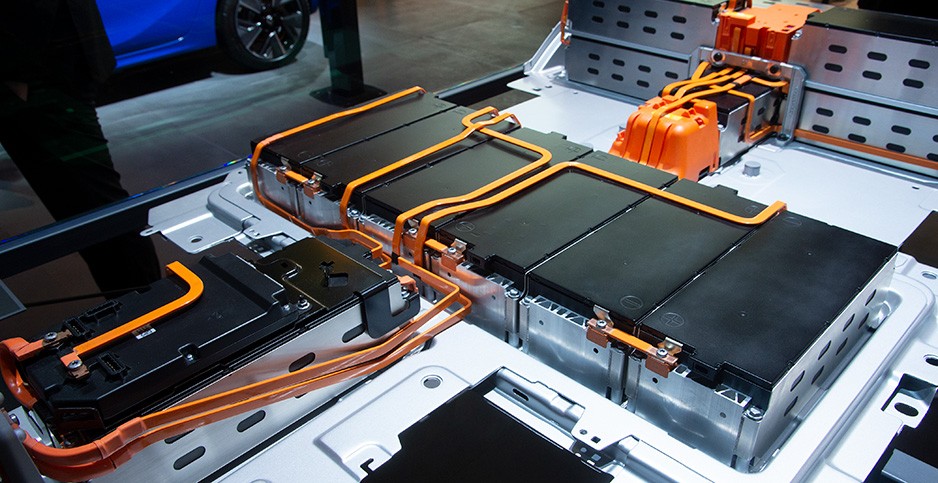
Krótka odpowiedź:zewnętrzna powłoka jest rozciągnięta ponad to, co może naśladować taśma PVC, PA12 lub mica. Albo promień jest zbyt ciasny, albo powłoka dotarła do zgięcia zimna i wcześniej uszkodzona.
Dwa poprawki, stosowane po kolei. Po pierwsze, geometria: zachowaj wewnętrzny promień na poziomie jednej razy szerokości pręta dla płaskich zagięć i jednej razy grubości pręta dla pionowych. Po drugie, temperatura: jednostka o wysokiej częstotliwości wstępnego podgrzewania na wylocie ogrzewa pręt tuż przed formowaniem, co sprawia, że powłoka jest na tyle elastiska, że można się rozciągać zamiast rozszczepiać.
Sprawdzone:Jeśli pęknięcia pojawiają się tylko przy porannych starciach lub w chłodne dni, to jest to podgrzewanie. Jeśli pojawiają się tylko na jednym rysunku, to jest to promień. Jeśli podążają ścieżką zasilenia jako linie równoległe, to nie jest ani jedno — to jest wada podawania.
Wada 3: Wybrzuszenie na wewnętrznej stronie ściany
Krótka odpowiedź:przesunięta miedź wypycha nieściśliwą powłokę na zewnątrz na wewnętrznym promieniu. Kontroluj go promieniem, wstępnym nagrzewaniem i — tam, gdzie rysunek wymusza ciasne zgięcie — krokiem przeróbki za pomocą podkładki i piekarnika.
Standardy produkcyjne dla prętów PVC-mica obowiązują 1,6 mm jednostronnie na płaskich zakrętach i 1,5 mm na pionowych zgięciach, co jest zgodne z tolerancją branżową powszechnie podawaną na 4 mm po obu stronach. Gdy nadal pojawia się grudka, kolejność jest następująca: nierdzewna podkładka na wybrzuszeniu, blokowanie szczypiec pod kątem nacisku, piekarnik tunelowy w temperaturze 100–130 °C przez jedną do dwóch minut, a następnie chłodzenie wentylatorem. Odwrócenie kolejności — zaciskanie zimna lub ogrzewanie bez podkładki — zastępuje wybrzuszenie na odklejoną łatę.
Sprawdzone:Naciśnij wypukłość kciukiem. Miękka, sprężysna bryła pokrywa się unoszenie i regeneruje się z nagrzewaniem. Twarda grudka z wybielaniem oznacza, że promień jest już zbyt ciasny dla materiału.
Wada 4: Zadrapania i ślady po kołach
Krótka odpowiedź:Nacisk kontaktowy, nie siła zginania. Wałki punktowe, ostre krawędzie prowadnic i zużyte gąsienice zostawiają ślady biegnące równolegle do kierunku podawania na każdej maszynie do gięcia szyny trakcyjnej.
Sprawdzone:Zmierz pitch scratch względem przyrostu podania. Znaki dokładnie w miejscu kroku podawania pochodzą z podajnika; nieregularne rysy pochodzą od prowadnic lub stołu wybiegającego. Na powlekanej kierownicy pojedyncza płaska koła może oderwać całą krawędź podczas zmiany biegu.
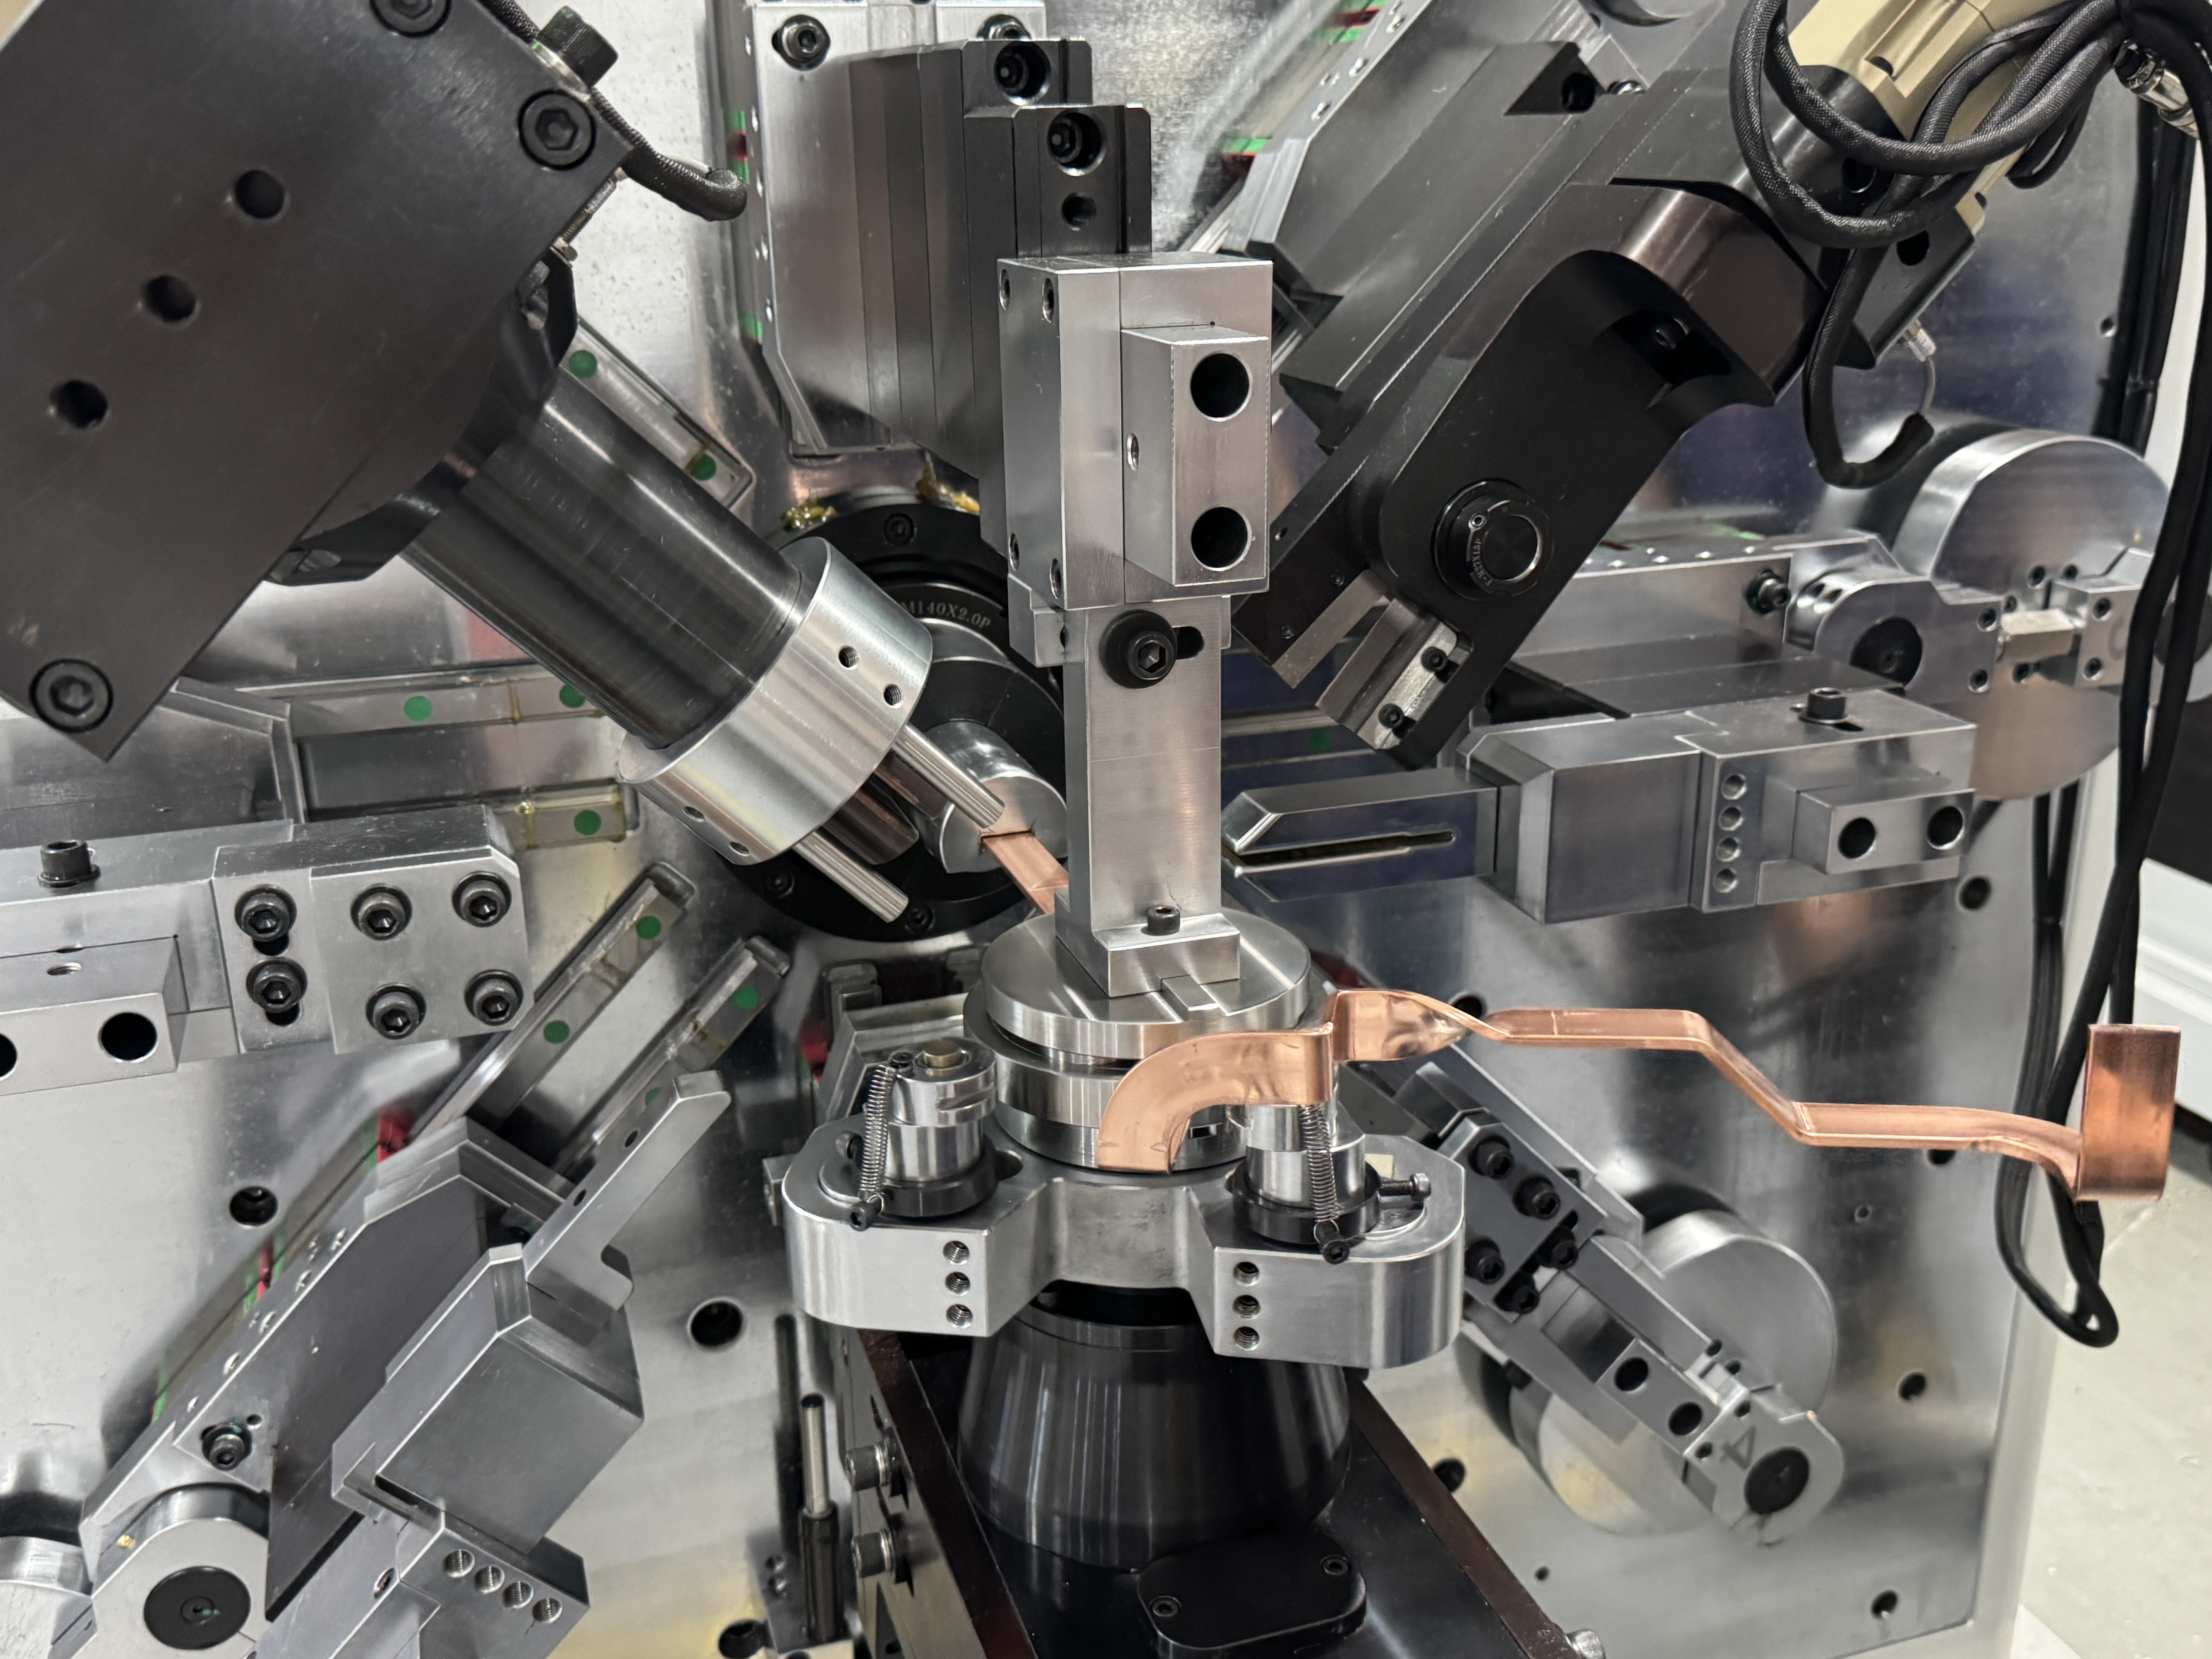
Tabela Szybkiej Diagnozy
Mamy wersję tego stołu przyklejoną do drzwi ochronnych każdej maszyny do gięcia drążków zbiorczych opuszczającej nasz warsztat:
| Objawy | Najprawdopodobniej przyczyna | Pierwszy test |
|---|---|---|
| Kąt przesuwa się o 1–2° | Springback, zła rekompensacja | Zmiana odpuchnienia i grubości |
| Pęknięcia w promieniu zewnętrznym | Promień zbyt ciasny / zimna powłoka | Promień pobierania, ustawianie wstępnego nagrzewania |
| Wewnętrzny wybrzuszenie powyżej specyfikacji | Promień, przyczepność, zimny pręt | Reguła promienia, zapis piekarnika |
| Równoległe rysy | Kontakt zasilający | Ciśnienie gąsienic, zużycie kół |
| Punkty tylko na końcach taktu | Krawędzie wejścia i wyjścia prowadzącego | Wyrównanie prowadnicy |
Co to oznacza dla Twojej linii
Żaden z tych czterech wad nie wymaga nowej maszyny do diagnozy. Trzy z nich są decydowane przez miejsce i warunki materialne; Tylko jedno — przewlekłe uszkodzenia powłoki — zwykle wskazuje na sam układ podawania. AMaszyna do gięcia na szyny zbiorczeKtóry śledzi własne powody odrzucenia według kategorii, znajdzie przyczynę w tydzień. Taki, który liczy tylko złom, będzie przez miesiące regulował niewłaściwy parametr.
Jeśli Twój pojemnik na odrzuty ma jedną dominującą kategorię, wyślij BELAN zdjęcie wady, rysunku i partii materiału. Uruchomimy ten sam element na naszej maszynie do gięcia szyny zbiorczej, zmierzymy wynik i wyślemy wideo z parametrami, które to naprawiły.
BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego. Udostępnij zdjęcia wad i specyfikację pręta na darmowe próbne zgięcie, a zmierzone ustawienia części i procesu zostaną Ci zwrócone.
Gonisz teraz za jedną uporczywą wadą?
Wyślij nam zdjęcie odrzuconego obiektu, rysunku i swojej partii baru. Odtworzymy to na maszynie do dopasowania, sfilmujemy poprawkę i zwrócimy parametry — bez opłat, bez zobowiązań.

