


Pęknięta szyna zbiorcza zwykle jest zrzucana na maszynę, która ją wygięła. Kiedy jednak rozcinałem popękaną część i patrzę na powierzchnię pęknięcia, dziewięć razy na dziesięć pęknięcie było rozstrzygane zanim pręt dotarł do głowicy zginania — w temperowaniu materiału, kierunku toczenia lub zadzioraniu pozostawionym przez krok cięcia pod prąd. Właściwie zbudowanyMaszyna do gięcia na szyny zbiorczepowtarza kąt 90° z dokładnością ±0,2°, więc gdy pojawiają się pęknięcia na całej partii, kontrola kąta prawie nigdy nie jest przyczyną. Oto jak oddzielam problemy materialne od rozwiązywania problemów na hali produkcyjnej.

Cztery przyczyny powyżej Sprawdzam Najpierw
Promień jest zbyt ciasny na temper
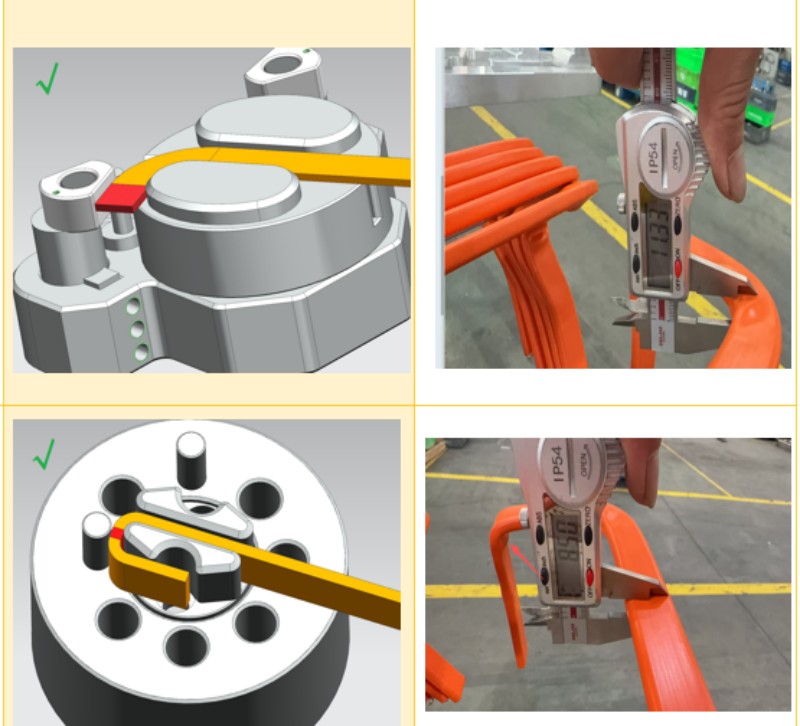
Miedziany pręt szynowy wygląda miękko, ale większość z niej jest półtwarda, a każdy promień ma minimalny promień, który przetrwa. APromień zgięcia miedzianej szyny zbiorczejTo działa przy wyżarzonym prętze, który może rozerwać półtwardy pręt o tej samej wielkości. Moim nawykiem jest zaczynanie od wewnętrznego promienia równego grubości materiału i stopniowe zwiększanie, aż pęknięcie zniknie, zamiast najpierw podejrzewać maszynę. Na naszej podłodze powlekane pręty mają bardziej surowe zasady: przy płaskich zagięciach wewnętrzny promień pozostaje na poziomie jednej razy szerokości (dozwolony limit na wypukłość 1,6 mm na bok), a przy pionowych załamaniach raz więcej niż grubość (1,5 mm na bok). Goła miedź toleruje węższe promienie, ale dyscyplina słojów i krawędzi nadal jest stosowana.
Linia zagięcia biegnie razem z ziarnem
Gdy linia zgięcia biegnie równolegle do kierunku toczenia, granice ziaren lądują dokładnie po stronie napięcia zgięcia, a pęknięcie wychodzi długie i proste. Zgięcie w poprzek włókna i powierzchnia pęknięcia staje się matowa i włóknista — znacznie bezpieczniejszy tryb awarii. Jeśli pęknięcia pojawiają się i znikają w jednej partii, to zwykle jest to linia poziomowania lub sposób, w jaki operatorzy ładują pręty do magazynka. Pręt przycięty na długość powinien być ułożony w jednej pozycji i oznaczony.
Krawędź tnąca przenosi pęknięcie

Zewnętrzna część zgięcia jest naciągana. Zadziarz lub mikropęknięcie powstałe podczas ścinania lub piłowania znajduje się dokładnie na tej powierzchni, a pęknięcie zaczyna się na końcu zadziorna. Jeśli pęknięcie konsekwentnie zaczyna się na jednej krawędzi linii zgięcia, najpierw podejrzewaj krawędź cięcia. Usuń zadzioranie przed zgięciem; krawędzie cięte laserowo zachowują się zauważalnie lepiej niż te ścinane.
Mieszane tempery w jednej partii
Dostawcy zmieniają miejsca topienia, a harmonogramy wyżarzania się przesuwają. Ten sam rysunek może pękać na niektórych prętach, a inne przechodzić z tego samego doświadczenia. Żadna regulacja maszyny tego nie rozwiązuje — poproś dostawcę o certyfikat odporności i podejrzaną partię podejrzaną izolować.
20-minutowa sekwencja triage
Uruchamiaj je po kolei, zmieniając jedną zmienną na raz. Najpierw odczytaj powierzchnię pęknięcia: jasne, grube ziarna wskazują na wąski promień; matowa, włóknista faktura wskazuje na kierunek słojów lub temperowanie. Po drugie, wygiąć potwierdzony wyżarzony offcut. Po trzecie, obróć drążek o 90° i ponownie się zgiąć. Po czwarte, zwolnić prędkość zginania. Po piąte, zwiększ promień o jeden krok. Każdy krok, który powoduje zniknięcie pęknięcia, wskazuje na źródło przyczyny.
Co maszyna może naprawić, a czego nie może
W oknie procesu dźwiękowego maszyna zasługuje na swoje miejsce. Osiem ramion giętych na naszym 16-osiowym segmentieMaszyna do gięcia na szyny zbiorcze(TP-DL-45-6E, szerokość 12–45 mm × grubość 2–6 mm) pracują sekwencyjnie, zmniejszają prędkość zgięcia przed wąskim promieniem, utrzymują ±0,1° na płaskich zakrętach i ±0,2° na pionowych zakrętach oraz odtwarzają sprawdzony parametr ustawiony w ten sam sposób dziesięć tysięcy razy. Grubsze sekcje — 15–60 mm szerokości × 2–8 mm grubości — trafiają do ramy o masie 6000 kg TP-DL-60-8EMaszyna do gięcia na szyny zbiorcze, gdzie sztywniejsze podparcie ma największe znaczenie na grubym drążku. Czego żadna maszyna nie naprawi: zły temper, losowy kierunek toczenia czy zadziornięcie pozostawione na krawędzi. Te należą do strony materialnej.
Tabela Szybkiej Diagnozy
Przed dotknięciem jakichkolwiek ustawieńMaszyna do gięcia na szyny zbiorcze, dopasowując to, co widzisz na tej tabeli:
| Objaw u strony | Najprawdopodobniej przyczyna | Pierwszy ruch |
| Pęknięcie zaczyna się na zewnętrznej krawędzi zgięcia, jasne i gruboziarniste | Promień zbyt ciasny na temper | Zwiększ promień |
| Pęknięcie biegnie wzdłuż linii zgięcia, zaczynając od jednej krawędzi | Zadziarz lub mikropęknięcie na krawędzi cięcia | Usuwanie zadziorów przed zgięciem |
| Niektóre pręty pękają, inne nie, ta sama partia | Kierunek słów lub mieszany temper | Standaryzuj orientację prętów; Wniosek o certyfikat temperamentu |
| Powierzchnia skórki pomarańczy, a następnie pęknięcie | Promień mały względem grubości, nadmierne przepracowanie | Zwiększ promień i zwolnij zakręt |
| Te same pęknięcia na każdej belce | Uszkodzenia osprzętu lub powierzchni zacisku | Sprawdź powierzchnie matrycy i zacisków |
Zasady dotyczące promienia są zachowane, a nie strojone

Logika ekonomiczna na naszej sali jest prosta: ustaw reguły promienia, krok odburowania i orientację pręta w arkuszu procesowym, a następnie niechMaszyna do gięcia na szyny zbiorczePowtarzalność uchwytu — Dokładność podawania ±0,1 mm na 300 mm i ±0,2° na kąt oznacza, że jeden zweryfikowany zestaw pozostaje ważny przez cały cykl. Każda skarga na pęknięcia szyny zbiorczej, którą śledziłem, dotyczyła strony materiałowej lub arkusza procesowego, nigdy nie powodując, że serwo wychodziło poza specyfikację. Dokładność podawania, dokładność kąta i wytrzymałość 100 000 cykli przed wysyłką sprawiają, że tak to utrzyma.
Jeśli pęknięcie cię utknęło, wyślij nam rysunek wraz ze zdjęciem powierzchni pęknięcia, z podkreślonymi szerokością, grubością, odpuszczeniem i promieniem, a powiemy Ci wprost, czy zmienić ustawienia, czy materiał. PrawicaMaszyna do gięcia na szyny zbiorczeUstawienie się opłaca się dopiero, gdy bar wchodzący do niego jest spójny. BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego.


