


Jesienią zeszłego roku dostawca łączników wysłał pakiet rysunkowy i zapytał, czyMaszyna do gięcia na szyny zbiorczeMogliby prowadzić swoją rodzinę barową. Odesłałem układ dziewiętnastu maszyn. Myśleli, że otworzyłem zły załącznik. Ta cela teraz uwalnia jeden gotowy pasek co 75 do 85 sekund, a ten, o którego pytano na początku, jest w jej wnętrzu jedna stacja.

Zacznij od cotygodniowego liczenia barów, nie od maszyny
Większość warsztatów rozpatruje tę decyzję wstecz, a potem odkrywa, że koszt leży zarówno przed maszyną, jak i za nią.
Podążaj za jednym prętem: opuszcza prostownicę, trafia do piły, prasy, a potem do wyciągania. Każde przenoszenie dodaje ślad obsługi na powierzchni pokrytej, warstwę tolerancji i godzinę pracy, której nikt nie podaje. Im dalej sztabka się przesuwa, tym droższa staje się defekt.
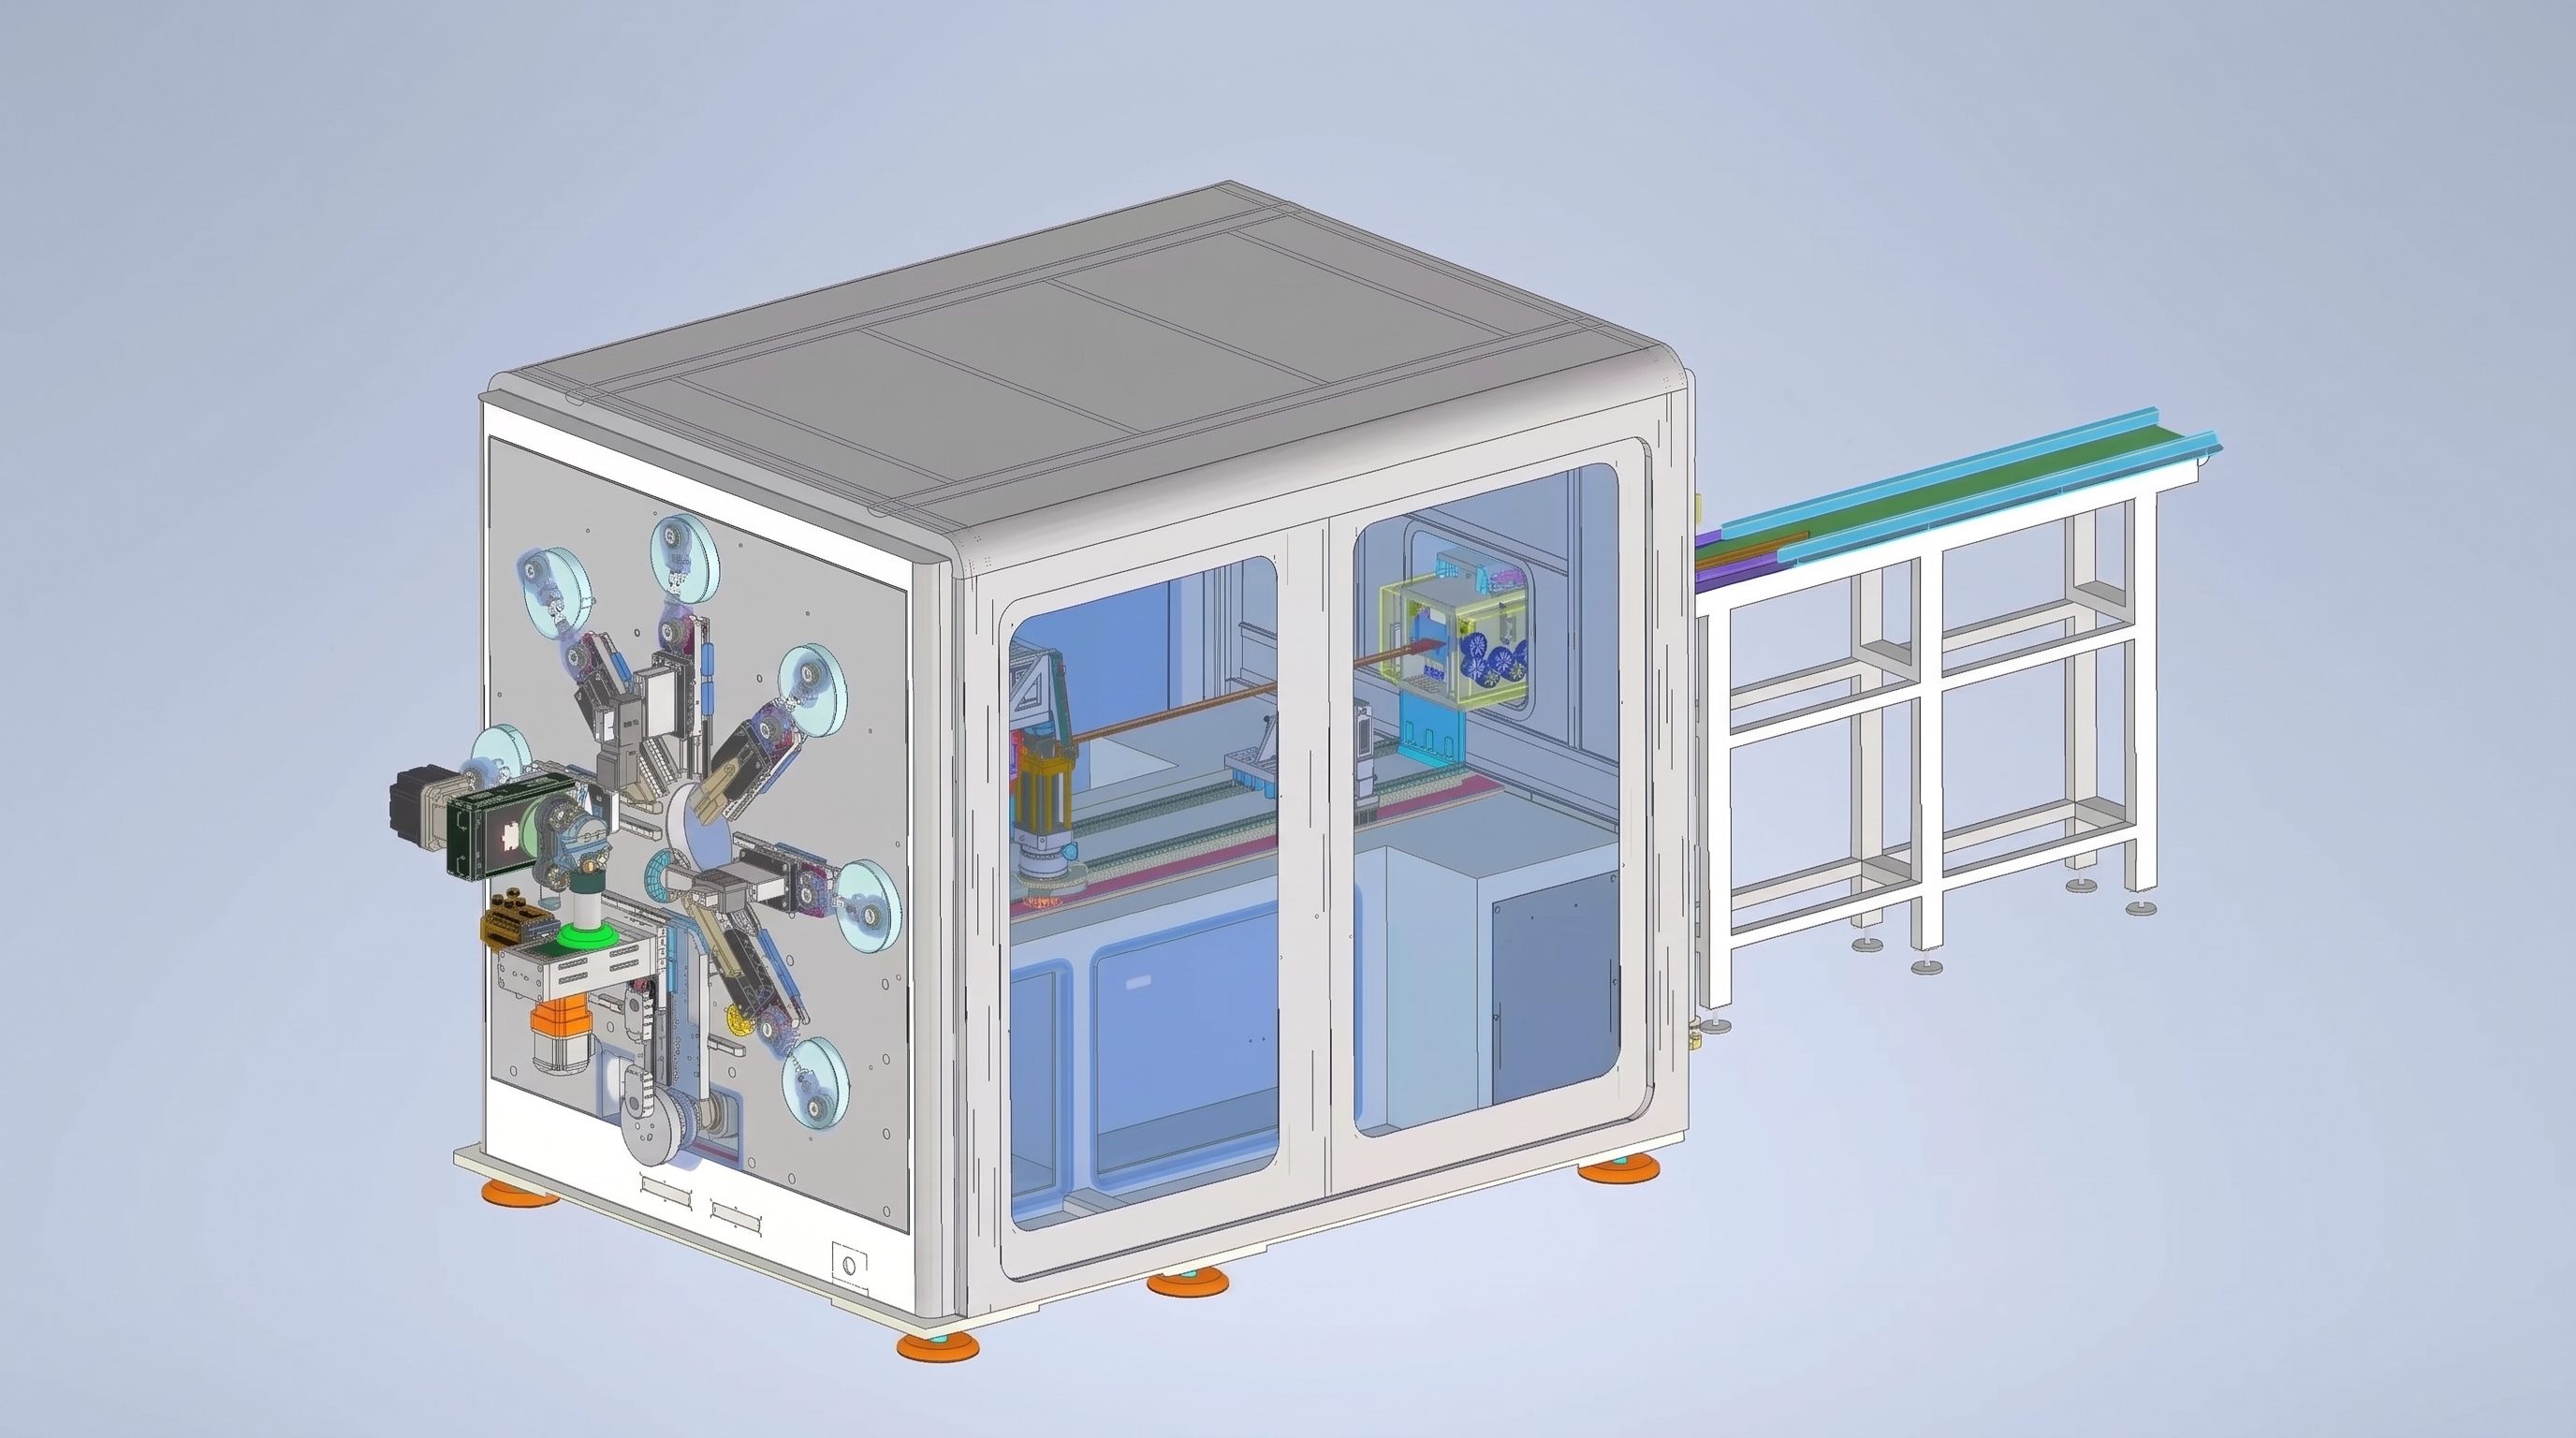
Cela, którą zbudowaliśmy, ma wymiary 30 m na 12,25 m — 367,5 m² — a dziewiętnaście maszyn połączonych jest sześcioosiowymi robotami. Żadna ludzka ręka nie dotyka miejsca między stacjami.
Co robią dziewiętnaście stacji
| Grupa stacji | Wyposażenie | Co dostarcza |
| 1 | Podanie cewek, wyprostowanie, cięcie, oznaczenie laserowe | Długość cięcia 800–3000 mm z kodem śledzenia |
| 2 | Transfer robotów sześcioosiowych | Bar nigdy nie dotyka ławki |
| 3 | Obieranie podwójnym końcem | 10–100 mm gołej miedzi na każdym końcu |
| 4 | Dwustronne dziurkanie, 60 t | Oba końce powstały jednym ruchem |
| 5 | Usuwanie zacierania szczotką | Cztery ściany z deburacją |
| 6 | Czyszczenie plazmą / suchym lodem | Goły metal w miejscu spou |
| 7 | Spawanie końcowe, oba końce | Dwa terminale, jeden przejazd |
| 8 | Zginanie, 13 osier | Zgięcia płaskie, krawędziowe i skręcone |
| 9 | Korygujące zginanie | Przycięcie kąta przed wypuszczeniem |
| 10 | Rozładunek robotów | Od wykończonych drążków do regałów |
Zakres pracy ogniwa: przekrój 50–240 mm², szerokość 15–40 mm, grubość 2–6 mm.
Zgięcie za zginięciem i dlaczego ten porządek jest stały
To, co dochodzi do głowicy zgięcia, nie jest już płaskim materiałem
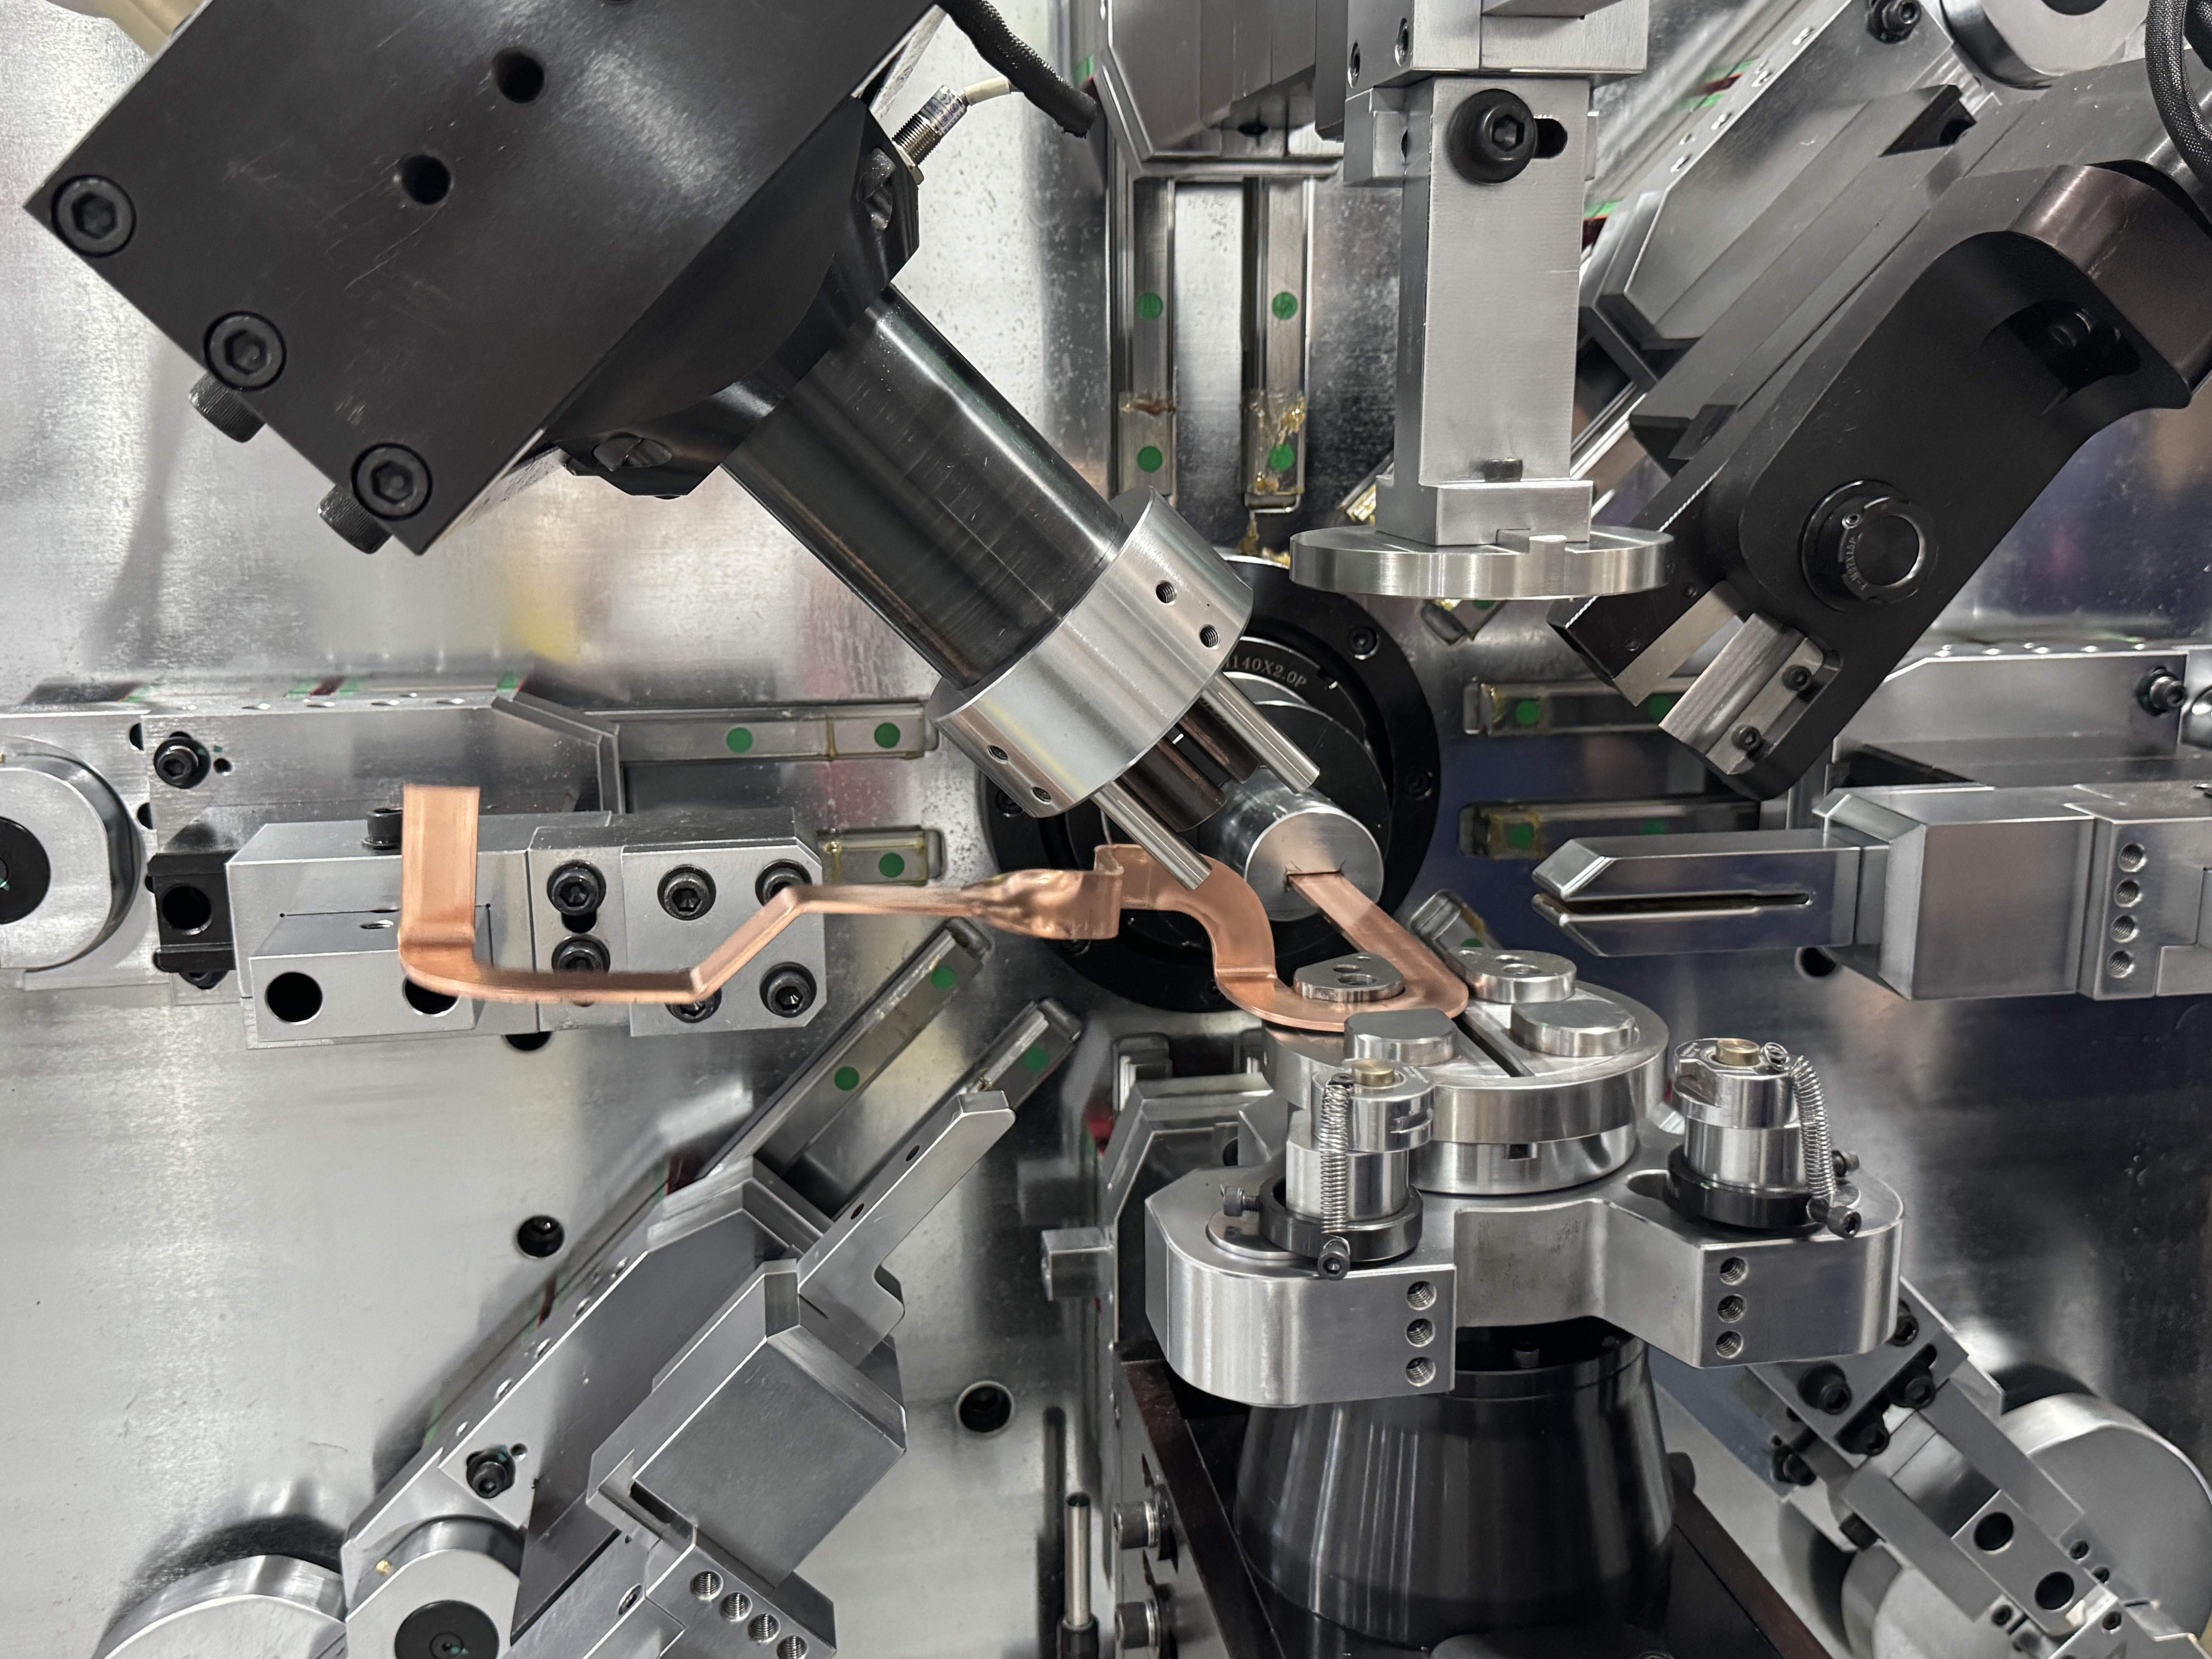
To właśnie tutaj większość projektów linii się rozpada. Stacja dotarcia do pręta osiem posiada już zaciski zespawane na obu końcach, powierzchnię oczyszczoną plazmą oraz kod laserowy. Powierzchnia zaciskowa nie jest już czystą prostokątną taśmą — jest to stopka spawalnicza, końcowy rdzeń i przejście oskórkowe.
Chwyt punktowy ślizga się na tej geometrii i miażdży spaw. Podawanie na taśmie gąsienicowej zasługuje tu na miejsce wykraczające poza ochronę powłoką: rozprowadza siłę zacisku na całej powierzchni drążka i obejmuje spaw oraz zacisk. TheMaszyna do gięcia na szyny zbiorczeNa stacji ósmej nie można używać spawanego pręta na chwyt zaciskowy.
Korygujące zginanie to stanowisko, a nie stanowisko do przeróbki
Na barze o długości 2,4 m widoczny jest dryf kątowy zgromadzony na siedmiu stacjach w górę rzeki. Dedykowana stacja trymu usuwa go w około dwie sekundy: mierzenie, szturchnięcie, puszczanie. Bez tej stacji poza kątem linia wychodzi słupek, dołącza do palety i czeka na montera. Ciągły przepływ kończy się tutaj.
Skąd pochodzi 75 do 85 sekund
Spójrz na stacje pojedynczo: prostowanie 30 s, wybijanie 40 s, spawanie 50 s, wyginanie 75 s. Uruchom te cztery sekwencje i masz już 195 s. Komórka osiąga 75–85 sekund, ponieważ cykle się nakładają — stacja dziewiąta się przygotowuje, podczas gdy stacja ósma wciąż się formuje.
Cena nakładania się: najwolniejsza stacja ustala takt. Na tej linii najwolniejszą stacją jest zakręt. To sprawia, że bender to decyzja o zdolności, a nie zakup dla wygody. Zginacz wolniejszy od spawacza marnuje spawacza; Bender znacznie szybszy od reszty marnuje kapitał.
Poziom dokładności musi również wytrzymać: powtarzalność ±0,2° na zakrętach 90°, błąd podawania ±0,1 mm przy 300 mm oraz wejście na 100 000 cykli przed wysłaniem maszyn. Na komórze produkującej setki prętów dziennie, niestabilna pojedyncza maszyna cofuje czyszczenie i spawanie wykonane w sześciu stacjach przed nią.
Gdy jedna maszyna bije dziewiętnaście
Linia zintegrowana nie jest uniwersalną odpowiedzią. Działa, gdy jedna lub dwie rodziny barowe pracują na wysokim natężeniu, tydzień po tygodniu. Poszerz miks produktów lub zmniejsz wielkość partii, a narzut przejściowy między dziewiętnastu stacjami zniweluje wzrost przepustowości.
| Punkt decyzyjny | Dopasowywanie linii | Samodzielne dopasowania maszyn |
| Tygodniowy wolumen | Tysiące barów, jedna rodzina | Dziesiątki do setek, niestabilne |
| Oferta produktów | Jedna lub dwie rodziny, wąskie sekcje | Wiele rodzin, kierowanych porządkiem |
| Rodzaje powłok | Jeden lub dwa (PA12, mika) | Częste przełączanie |
| Spawanie | Spawanie terminalowe na miejscu, duża ilość | Zewnętrzne lub ręczne |
| Powierzchnia podłogowa | 350 m² ciągłe | Inwestycje ograniczone, etapowe |
Samodzielna trasa wygląda tak: jedna 16-osiowaMaszyna do gięcia na szyny zbiorczetakich jak TP-DL-45-6E, o szerokości 12,0–45,0 mm i grubości 2,0–6,0 mm, z gąsienicowym podawaniem i jednostką prostowania, z jednym operatorem obsługującym dwie maszyny. Tam, gdzie mieszanka i powłoki miedzi i aluminium często się zmieniają, 13-osiowy systemMaszyna do gięcia na szyny zbiorczeBL-TP-50-7E pokrywa miedź 15–45 mm o średnicy 1,0–7,0 mm oraz aluminium 15–50 mm przy 1,0–8,0 mm, z regulacją ciśnienia zamiast zmiany kół.
Fazowanie działa lepiej: zaczynasz od prostowania, cięcia i zginania, a potem dodaj odklejanie, dziurkanie i spawanie, gdy objętość to uzasadni. Tańsze niż pełne ogniwo pracujące na połowie obciążenia.
Czego potrzebuję, zanim narysuję układ
- Rysunki prętowe: przekrój, szerokość, grubość, długość wywołana, liczba zgięć
- Tygodniowy wolumen i wzorzec zmian na rodzinę barów
- Powłoka: goła miedź, PA12, PVC-mika, aluminium
- Specyfikacja terminalna i proces spawania: ultradźwięk, laser, TIG
- Dostępna podłoga, długość przez szerokość, odstępy kolumn, wysokość dźwigu
- Czas cyklu docelowego oraz to, czy wyjście zasila zespół pakietu czy przełączniki
- Istniejące urządzenia, które muszą zostać wchłonięte do komórki
Dzięki tym siedmiu przedmiotom mogę odesłać stół rowerowy i plan podłogi dla poszczególnych stacji, a nie maila typu "tak, że możemy pomóc".
Jeśli twoja głośność nie osiągnęła progu linii, nie wymuszaj tego. Najpierw wyślij rysunki i cotygodniowe liczenie — sprawdzimy, czy pojedynczyMaszyna do gięcia na szyny zbiorczeTrzyma ładunek. Jeśli tak, kup jedną maszynę. Jeśli nie, rozmawiamy oLinia produkcyjna szyny zbiorczeji zbudowaćKomórka produkcyjna szyn NEVWśród rodzin barowych, a nie przy katalogu. BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego.


