


Trzy rzeczy zmieniły się w pracy przy nowych pojazdach z napędem i wszystkie trzy trafiają na ten sam sprzęt. Powłoki stały się standardem zamiast opcjonalnymi. Pręty stawały się coraz cieńsze, a obecne oceny rosły. Zamawiaj książki podzielone na mniejsze partie na więcej materiałów. Żadna z tych historii nie jest historią wielkości rynku. Każdy z nich to zmiana tego, coMaszyna do gięcia na szyny zbiorczemusi to zrobić, a maszyny, które były wystarczające w 2022 roku, są teraz ograniczeniem.

Zmiana 1: Powłoki stały się standardem, więc musiało się zmienić podawanie
Goła miedziana sztabka toleruje niemal każdą metodę żerowania. Pręt PVC, PA12 czy taśma mica tego nie robią. Powłoka ma niską przyczepność na niektórych warstwach i brak ściśliwości we wszystkich, co oznacza, że system podawania decyduje o jakości każdej maszyny do zginania szyny zbiorczej, zanim jeszcze zostanie osiągnięty zgięcie.
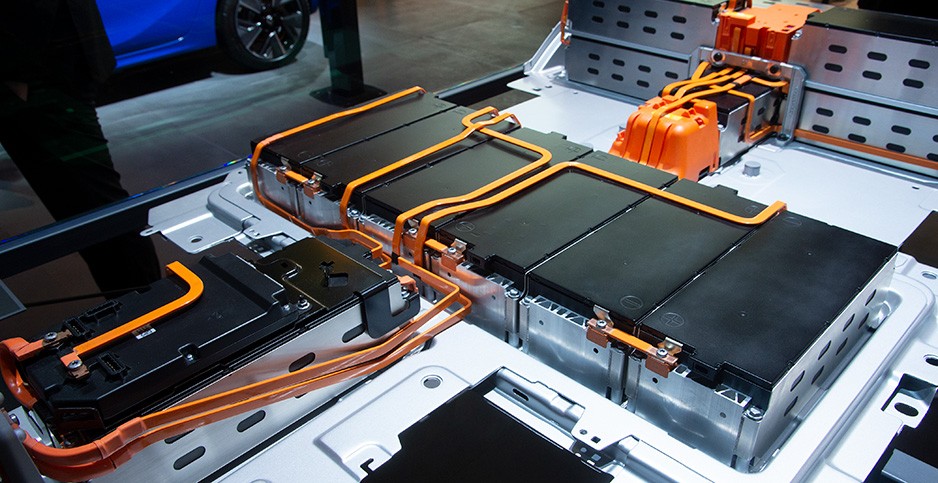
Rywalizują ze sobą trzy projekty karmienia, a tylko jeden obejmuje cały miks materiałowy:
| Konstrukcja | Miedź PA12 | PVC-mika | Zmiana rozmiaru |
|---|---|---|---|
| Rolka 8-kołowa | Tak | Nie | Nowy zestaw kół, ~4 000 RMB, ~20 min |
| Podajnik zaciskowy | Wolno | Tak | Regulacja klocków |
| Pas gąsienicowe | Tak | Tak | Regulacja ciśnienia, minuty |
Praktyczna konsekwencja: zakłady, które kupowały maszyny z napędzaniem rolkowym do gołych prętów, teraz uruchamiają drugi proces dla części powlekanych lub odrzucają uszkodzenia izolacji, których nie potrafią wyjaśnić. Rozwiązanie jest mechaniczne — tor, który owija drążek zamiast go ściskać — i jest to największa jakościowa dźwignia w pracach powlekanych.
Zmiana 2: Cieńsze pręty, węższe promienie, ta sama powłoka
Wyższa gęstość mocy wymuszała cieńsze kierownice o ciaśniejszych promieniach zgięcia. Cienki pręt plus wąski promień to dokładnie ta kombinacja, która powoduje wewnętrzne wybrzuszenie i zewnętrzne pęknięcia: mniejsza objętość miedzi, by pochłaniać przemieszczenia, większe rozciąganie powłoki zewnętrznej.
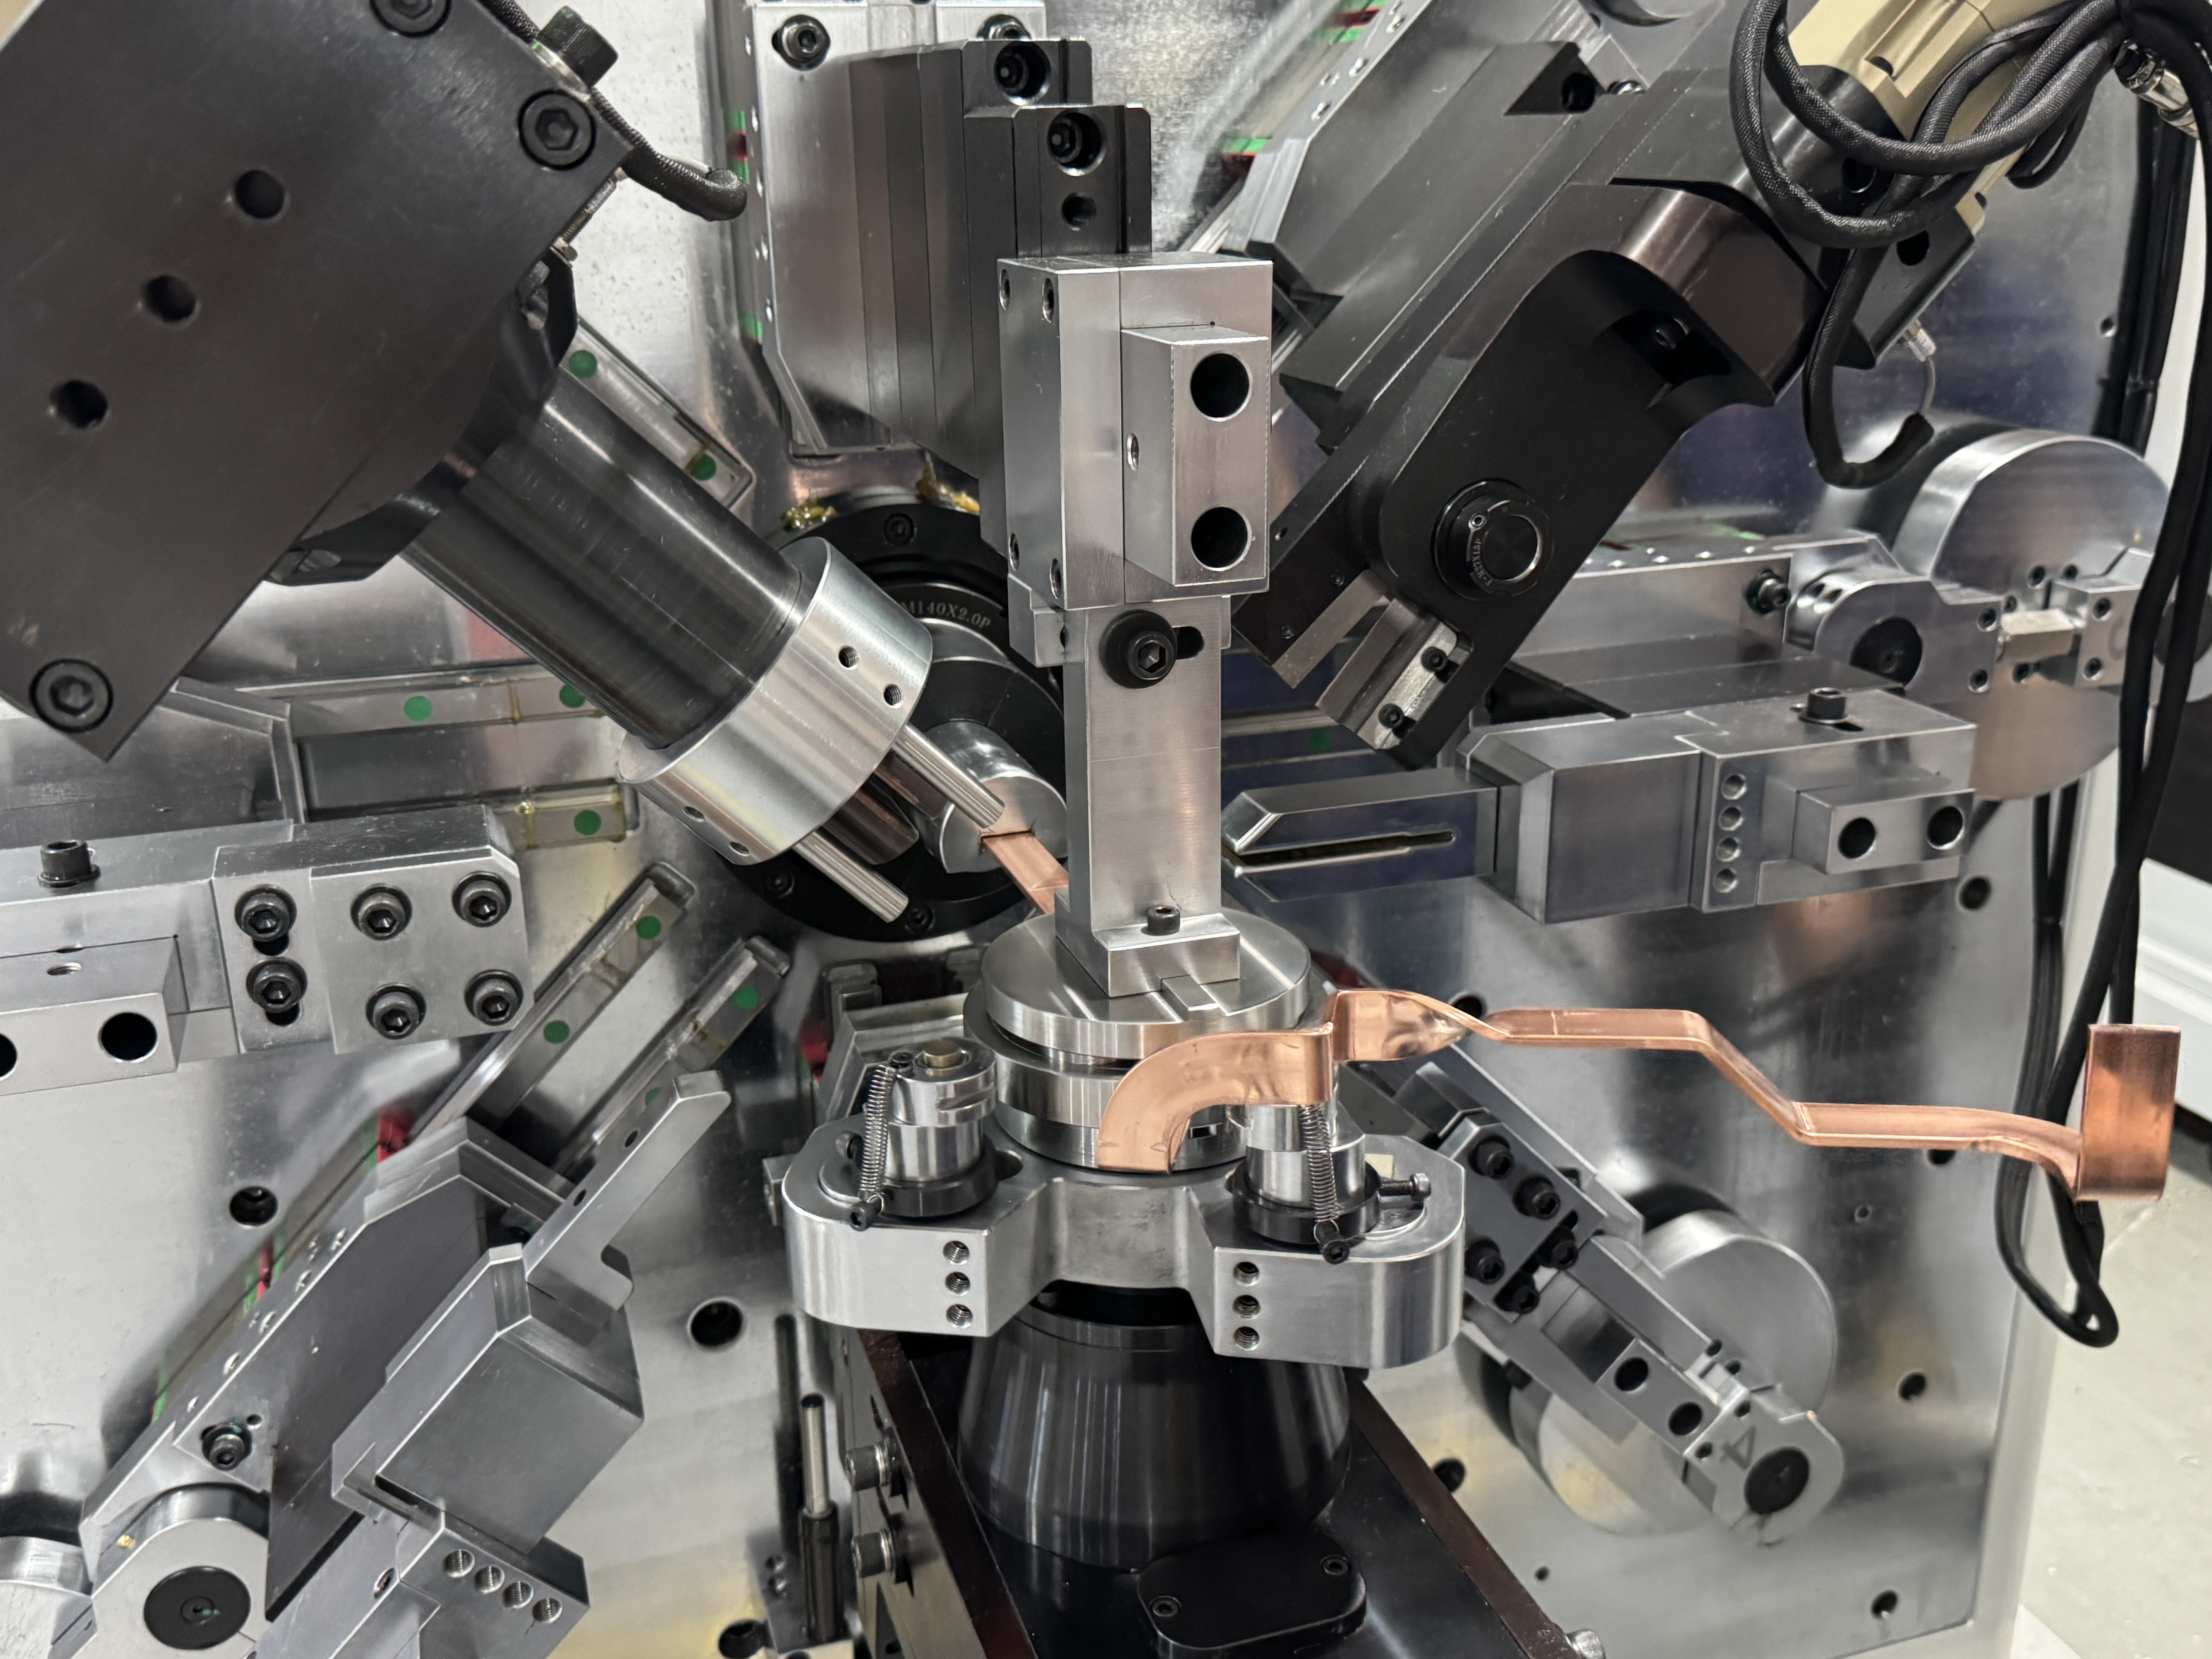
Obecnie standardem na naszych maszynach są dwie odpowiedzi procesowe. Po pierwsze, dyscyplina geometryczna — promień wewnętrzny to jeden razy szerokość pręta dla płaskich zagięć i jeden razy grubość pręta dla zgięć pionowych, co utrzymuje wybrzuszenie do 1,6 mm i 1,5 mm na jednej stronie przy tolerancji przemysłowej 4 mm po obu stronach. Po drugie, podgrzewanie wysokoczęstotliwościowe na wylocie, tak aby powłoka osiągała elastyczność zgięcia, a nie zimna i krucha.
Żadna z tych funkcji nie jest funkcja oprogramowania. Obie decyzje są podejmowane przy zamówieniu, dlatego ta zmiana zmienia zakupy, a nie planowanie produkcji.
Zmiana 3: Materiały mieszane, mniejsze działki
Ta sama fabryka teraz wygina miedź w jednym programie, a aluminium w następnym, w na tyle małej porcji, że czas wymiany zjada marżę. Dlatego właśnie regulowane ciśnienie zasilanie gąsienicowe ma znaczenie wykraczające poza jakość: na 13-osiowym zasilaniuMaszyna do gięcia na szyny zbiorczeMateriał przełączający o szerokości 15–50 mm i grubości 2–7 mm jest ustawiony na ciśnienie i obciążenie programowe, a nie na zmianę kół.
Warsztaty, które nadal obsługują jeden materiał na maszynę, ponoszą koszty harmonogramu, które rzadko mierzą. Dwa automaty, które stoją nieczynne przez połowę tygodnia, kosztują więcej niż jedna, która zmienia się w kilka minut.
Co to oznacza dla decyzji dotyczących sprzętu
Z powyższego wynikają trzy praktyczne wnioski:
- Kup system podawania, nie liczenie osi.Liczba osi jest porównywalna u różnych dostawców; Projekty żywienia nie są, a karmienie decyduje o wydajności powlakowanej pręty.
- Traktuj zdolność promienia jako kryterium zakupu.Zapytaj dowolnego dostawcę maszyn do gięcia na szyny o najmniejszy promień maszyny, jaki maszyna utrzymuje na Twoim materiale bez pęknięć — z częścią testową, a nie z figurą katalogową.
- Sprawdź powtarzalność za pomocą dokumentacji.Dokładność podawania ±0,1 mm przy skoku 300 mm oraz powtarzalność zgięcia ±0,2° są audytowalnymi twierdzeniami tylko wtedy, gdy dostawca może wykazać test wytrzymałości, który za nimi stoji.
Trzy pytania, które kupujący ciągle zadają
Czy jedna maszyna poradzi sobie zarówno z powlekaną, jak i gołą prętą?
Tak, z podaniami z udziałem i regulowanym ciśnieniem. Podajniki rolkowe zazwyczaj nie mogą w ogóle używać prętów PVC-mica.
Czy podgrzewanie spowalnia cykl?
Nie. Biegnie w linii przy wyjściu i nie dodaje osobnego etapu obsługi samochodu.
Czy aluminium jest trudniejsze do wygięcia niż miedź?
Jest miększa i łatwiej się rozprzestrzenia, więc nacisk kontaktu ma większe znaczenie niż siła. Wartości wynagrodzenia w programie różnią się, dlatego warto zachować osobne przepisy.
Kierunek jest jasny
Trend nie prowadzi ku większej liczbie osii czy większym maszynom. Chodzi o sprzęt, który przetrwa delikatne materiały, trzyma precyzyjną geometrię i szybko przełącza się. AMaszyna do gięcia na szyny zbiorczezakupione wyłącznie na podstawie liczby osi zostaną wymienione przed końcem harmonogramu amortyzacji; Jeden z nich na podstawie wzoru żywienia i dowodów tolerancji nadal będzie zarabiać w 2032 roku.
Jeśli twoje rysunki stają się cieńsze, a powłoki bardziej zróżnicowane, wyślij BELAN listę pręt i najwęższy promień pracy. Wykonamy sekwencję na naszej maszynie do gięcia szyny zbiorczej i odeślemy zmierzone części, więc decyzja opiera się na częściach, a nie na przewidywaniach.
BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego. Poproś o ocenę na 2026 rok względem obecnego zestawu rysunków, z próbnym zgięciem na najcieńszej powlekanej belce i udokumentowanymi parametrami procesu.
Czy twoje rysunki stają się cieńsze, a powłoki bardziej zróżnicowane?
Wyślij nam swoją listę barów i najwęższy promień wybrań. Uruchomimy sekwencję na maszynie do dopasowania i zwrócimy zmierzone części z parametrami — więc decyzja opiera się na częściach, a nie na przewidywaniach.


