


Programujesz 90 stopni. Sztanga wychodzi z maszyny przy 92. Nikt niczego nie dotykał — miedź po prostu cofnął się częściowo. Każdy warsztat tworzący płaskie miedziane rozwiązania spełniają ten problem w pierwszym tygodniu, a naprawą nie jest cięższy cylinder ani nowa matryca. O nowoczesnymMaszyna do gięcia na szyny zbiorcze, sprężyna cofająca jest zmienną zaprogramowaną, tak jak długość posuwu i promień wewnętrzny. Oto jak wyprowadzamy wartości wynagrodzeń na halach produkcyjnych — i jak je utrzymujemy.
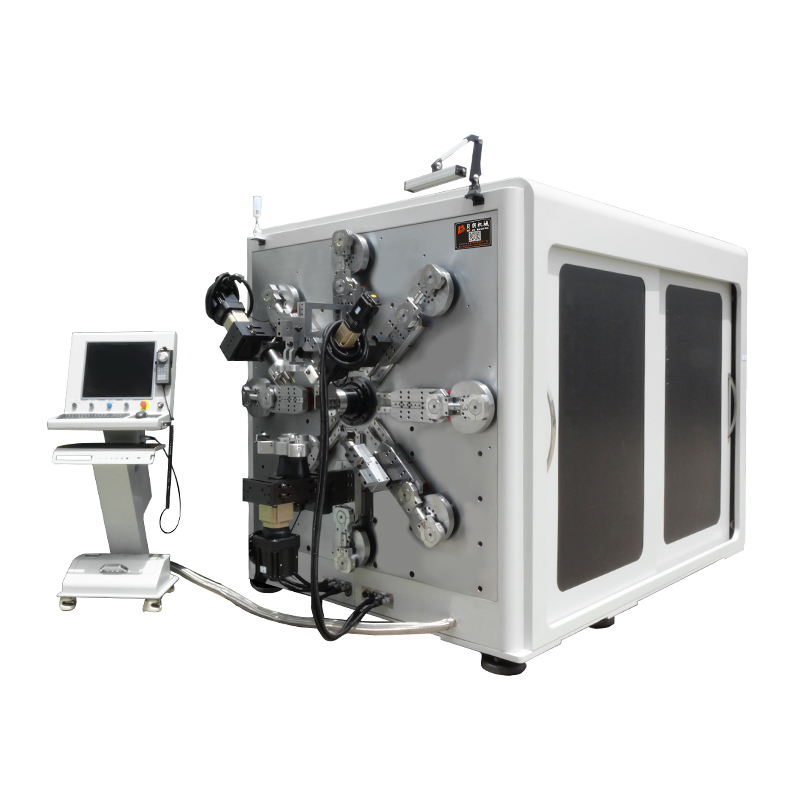
Skąd bierze się proces odbudowy
Zgięcie plastycznie odkształca wewnętrzny promień pręta, ale zewnętrzne warstwy pozostają elastyczne. Po zwolnieniu nacisku, te warstwy elastyczne przeciągną sztangę częściowo z powrotem do płaskiej strony. Odzyskanie nie jest przypadkowe —Miedziany sprężynowy na szynie zgrzewczejZależy od trzech zarejestrowanych zmiennych. Zapisz je na papierze iKompensacja kąta zgięcia szyny zbiorczejstaje się arytmetyką zamiast folklorem.
Trzy zmienne określające kąt odzysku
Na 16-osiowejMaszyna do gięcia na szyny zbiorczepodobnie jak w naszym TP-DL-45-6E, ta sama kierownica może zostawić głowicę zgiętą z płaskimi, pionowymi zagiętymi i skręconymi w jednej części. Każdy kierunek regeneruje się inaczej, więc maszyna i program muszą traktować je osobno.

Temper
Miękki, wyżarzany pręt odzyskuje najmniejsze i utrzymuje najbardziej stabilne wartości między partiami. Półtwardy bar — najczęstsza sytuacja komercyjna — regeneruje się zauważalnie częściej, i to właśnie tam odbywa się większość prac związanych z odszkodowaniem. Pręt twardo wyciągany odzyskuje się najwięcej i różni się w zależności od procesu w tartaku, więc traktuj każdą partię nowego dostawcy jako niezweryfikowaną, dopóki pierwsze załamanie nie udowodni inaczej.
Materiał ma równie duże znaczenie. Jeśli przerabiasz miedź i aluminium na jednej maszynie — nasz BL-TP-50-7E przetwarza miedź 15–45 × 1–7 mm oraz aluminium 15–50 × 1–8 mm na tych samych 13-osiowychMaszyna do gięcia na szyny zbiorcze— prowadzenie dwóch oddzielnych arkuszy wyprowadzających. Aluminium nie dzieli krzywej odzysku miedzi, a wartość skopiowana z programu miedzi będzie chybić.
Grubość
Grubszy pręt odzyskuje się bardziej w stopniach bezwzględnych i mniej przewidywalnie, ponieważ strefa deformacji jest głębsza. Pręt 3 mm i 6 mm wygięty do tej samej geometrii nie będą dzielić wartości kompensacyjnej, nawet przy tym samym temperacie. Zmiany grubości są najczęstszą przyczyną "tego samego programu jak dawniej."
Kierunek zgięcia
To jest zmienna, o której zapominają warsztaty. Płaskie zgięcia na szerokiej powierzchni odradzają się najmniej. Pionowe zakręty przez gruby wymiar odzyskują znacznie więcej. Sekcje skręcone rozkładają deformację wzdłuż skrętu i odzyskują się w inny sposób. Dlatego nasze cele celne różnią się kierunkiem: płaskie załamania utrzymują ±0,1°, pionowe ±0,2°. Programowanie jednej wartości kompensacyjnej dla obu kierunków jest najczęstszą przyczyną odrzuceń kątowych w częściach o geometrii mieszanej.
Arkusz wynagrodzenia: Co zapisać
| Zmienna | Co się zmienia | Co nagrywać |
| Temper (miękki / półtwardy / twardy naciąg) | Regeneracja rośnie wraz z twardością; Twarde wyciąganie różni się w zależności od tartaku | Wartość na poziomie działki; Sprawdzenie pierwszego artykułu przy każdej nowej partii |
| Grubość | Więcej stopni regeneracji, mniej liniowe, im drążek staje się grubszy | Jedna wartość na grubość, nie na rodzinę części |
| Kierunek zgięcia | Płaska odchyla się najmniejsze (±0,1°), bardziej pionowa (±0,2°), skręcanie osobno | Oddzielne wartości dla płaskiego i pionowego na tej samej części |
| Materiał (miedź vs aluminium) | Zupełnie inne krzywe odzyskania | Oddzielny arkusz wyprowadzający dla każdego materiału |
Wyznacz wartość w czterech zakrętach
Na nowym materiale i geometrii wyprowadzenie jest krótkie:
- Zgiąć próbny element pod nominalnym kątem i zmierzyć rzeczywisty wynik.
- Różnica polega na sprężynie zwrotnej dla tej kombinacji — zapisz ją względem materiału, grubości i kierunku.
- Wprowadź nagięcie jako kompensację programu i przejdź drugi element.
- Sprawdź. Jeśli drugi element znajduje się w obrębie akceptacji, wartość pozostaje w zasięgu. Jeśli nie, rozłamij różnicę raz — krzywa odzysku miedzi jest niemal liniowa w tym zakresie.
Cztery zakręcenia, nie czterdzieści. Warsztaty, które kompensują wyczuciem, za każdym razem wyprowadzają te same wartości przy zmianie materiału i obwiniają maszynę za niespójność.
Utrzymuj wartość w produkcji
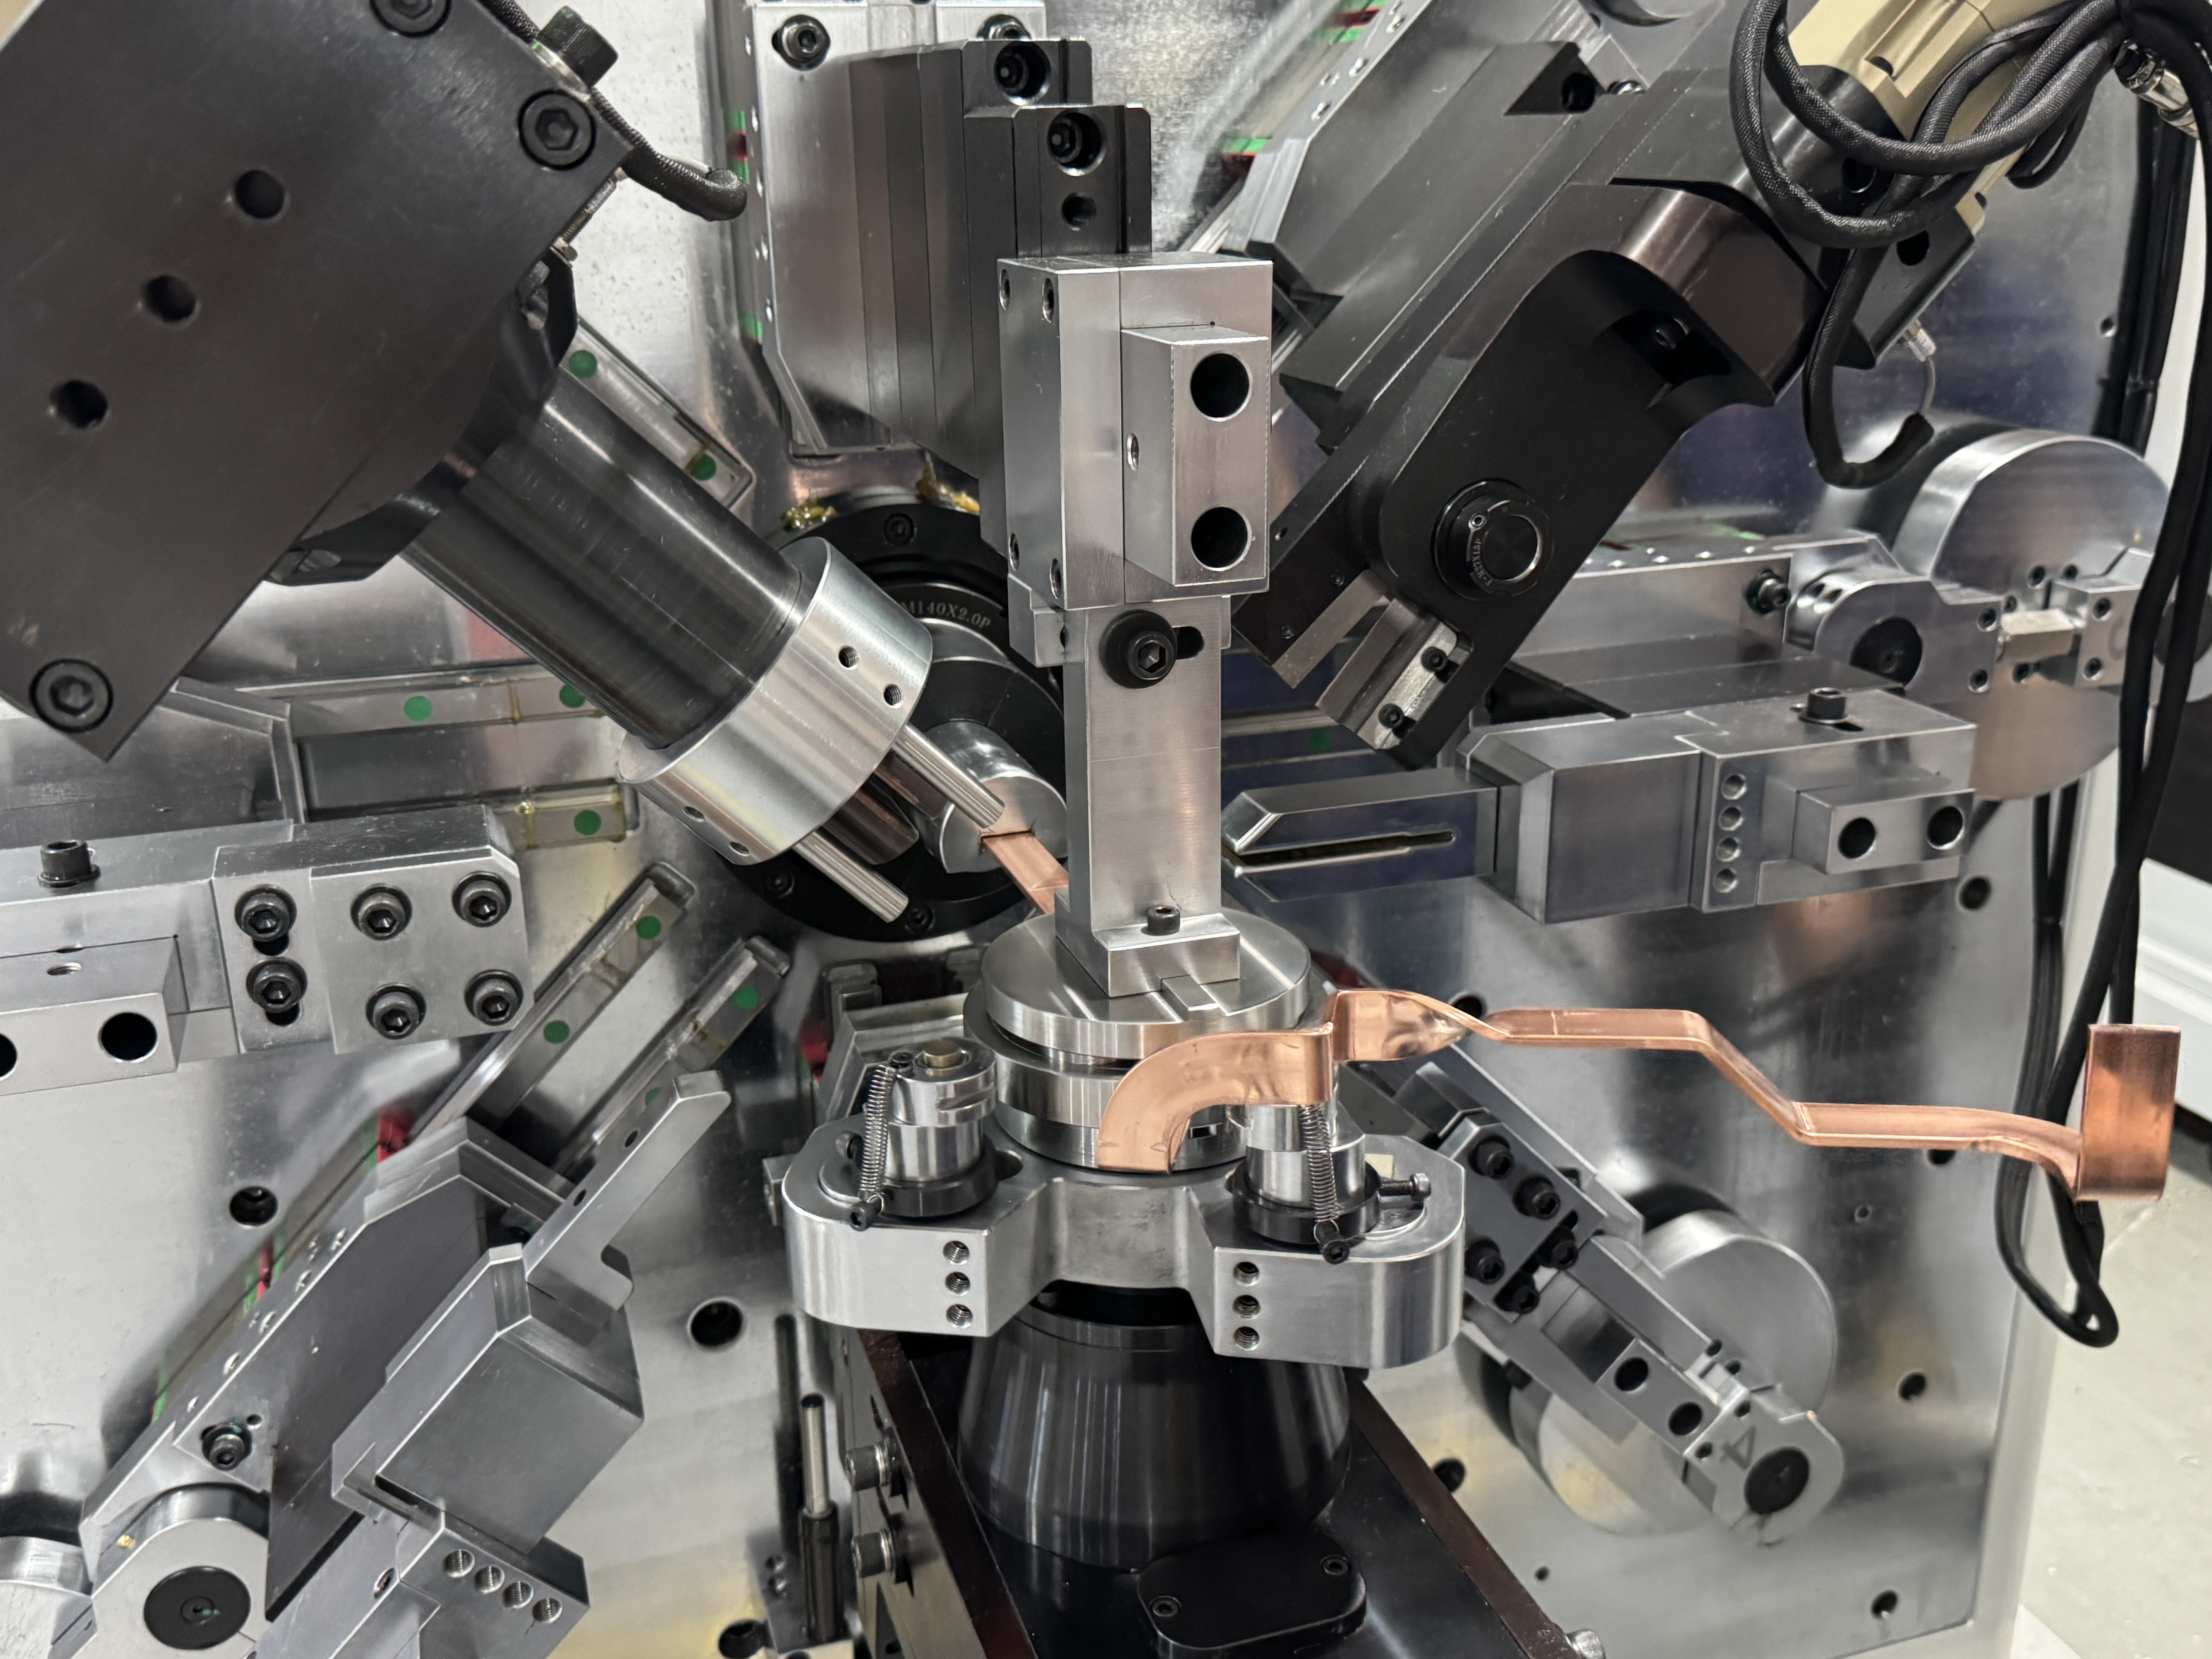
Odzyskiwanie przesuwa się z powodów, które nie mają nic wspólnego z programem: temperatura baru po gorącym popołudniu w magazynie, duże wahania twardości, zużycie narzędzi przez miesiące. Dwa nawyki sprawiają, że proces jest uczciwy. Pierwszy artykuł w każdej partii, mierzony miernikiem — dziesięć sekund pomiaru względem pojemnika na przeróbkę. A weryfikacja zamknięta pętla: każdyMaszyna do gięcia na szyny zbiorczeWe Ship przechodzi z 100 000 cykli wytrzymałości przed dostawą, z weryfikowaną powtarzalnością kątową do ±0,2° pod kątem 90°, więc dryf na podłodze pojawia się jako alarm tolerancji, a nie gotowa paleta wadliwych części.
Wyślij nam arkusz materiałowy, otrzymaj wartości z powrotem
Miedziany sprężynowy sprężynowy na szynie dźwiękowej wygląda groźnie w podręcznikach. Na podłodze redukuje się do trzech zapisanych zmiennych i wyprowadzenia czterech zagięć, a każdy wyszkolony operator utrzymuje kąty, gdy rekordy są aktualne. Jeśli chcesz arkusz wynagrodzenia początkowego dla swoich rzeczywistych materiałów, wyślij BELAN specyfikacje prętów i rysunki części — przeprowadzimy wyprowadzenie na naszymMaszyna do gięcia na szyny zbiorczei zwracaj wartości za pomocą wygiętych, mierzonych próbnych elementów z własnego materiału. Aby wybrać model, wykonać test zgięcia lub przegląd układu komórek, skontaktuj się z naszym zespołem inżynierskim.
BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego.

