


Wycena maszyny do gięcia drutu często trwa dłużej, niż kupujący się spodziewają: stanowisko wyciskające, jednostka dziurkowa, podwójny podajnik, robotyczne rozładowanie, stół zbiorczy — każda linia ma swoją cenę. Po latach budowy tych maszyn nasza zasada jest prosta: opcje dotycząceMaszyna do gięcia drutu CNCnie chodzi o wyższy poziom konfiguracji. Chodzi o to, czy struktura odpowiada twojej roli. Długość części, symetria lewo-prawa oraz czy koniec wymaga nagłówki — gdy te trzy odpowiedzi są już na stole, struktura maszyny jest zasadniczo ustalana.
Nie ma drabiny "wysokiej konfiguracji"
Kupujący lubią klasyfikować maszyny małe, średnie, duże i zakładać, że droższa jest lepsza. Draci nie dzielą się w ten sposób. Ta sama struktura z ramieniem obrotowym, z szerszym zakresem drutów i jedną dodatkową stacją prowadzącą, służy zupełnie innej rodzinie części. Wystarczy zrobić w drugą stronę i to też działa: większa maszyna formująca krótkie, małe części nie przebije mniejszej maszyny pod względem elastyczności. Więc kiedy czytaszOpcje maszyn do ginania drutem CNCW wycenie nie licz linii — zapytaj, do których części są te opcje przeznaczone.
DT51400 i 6800: Jedna struktura, dwa miejsca pracy
Ta sama konstrukcja, inny zasięg przewodów i kurs
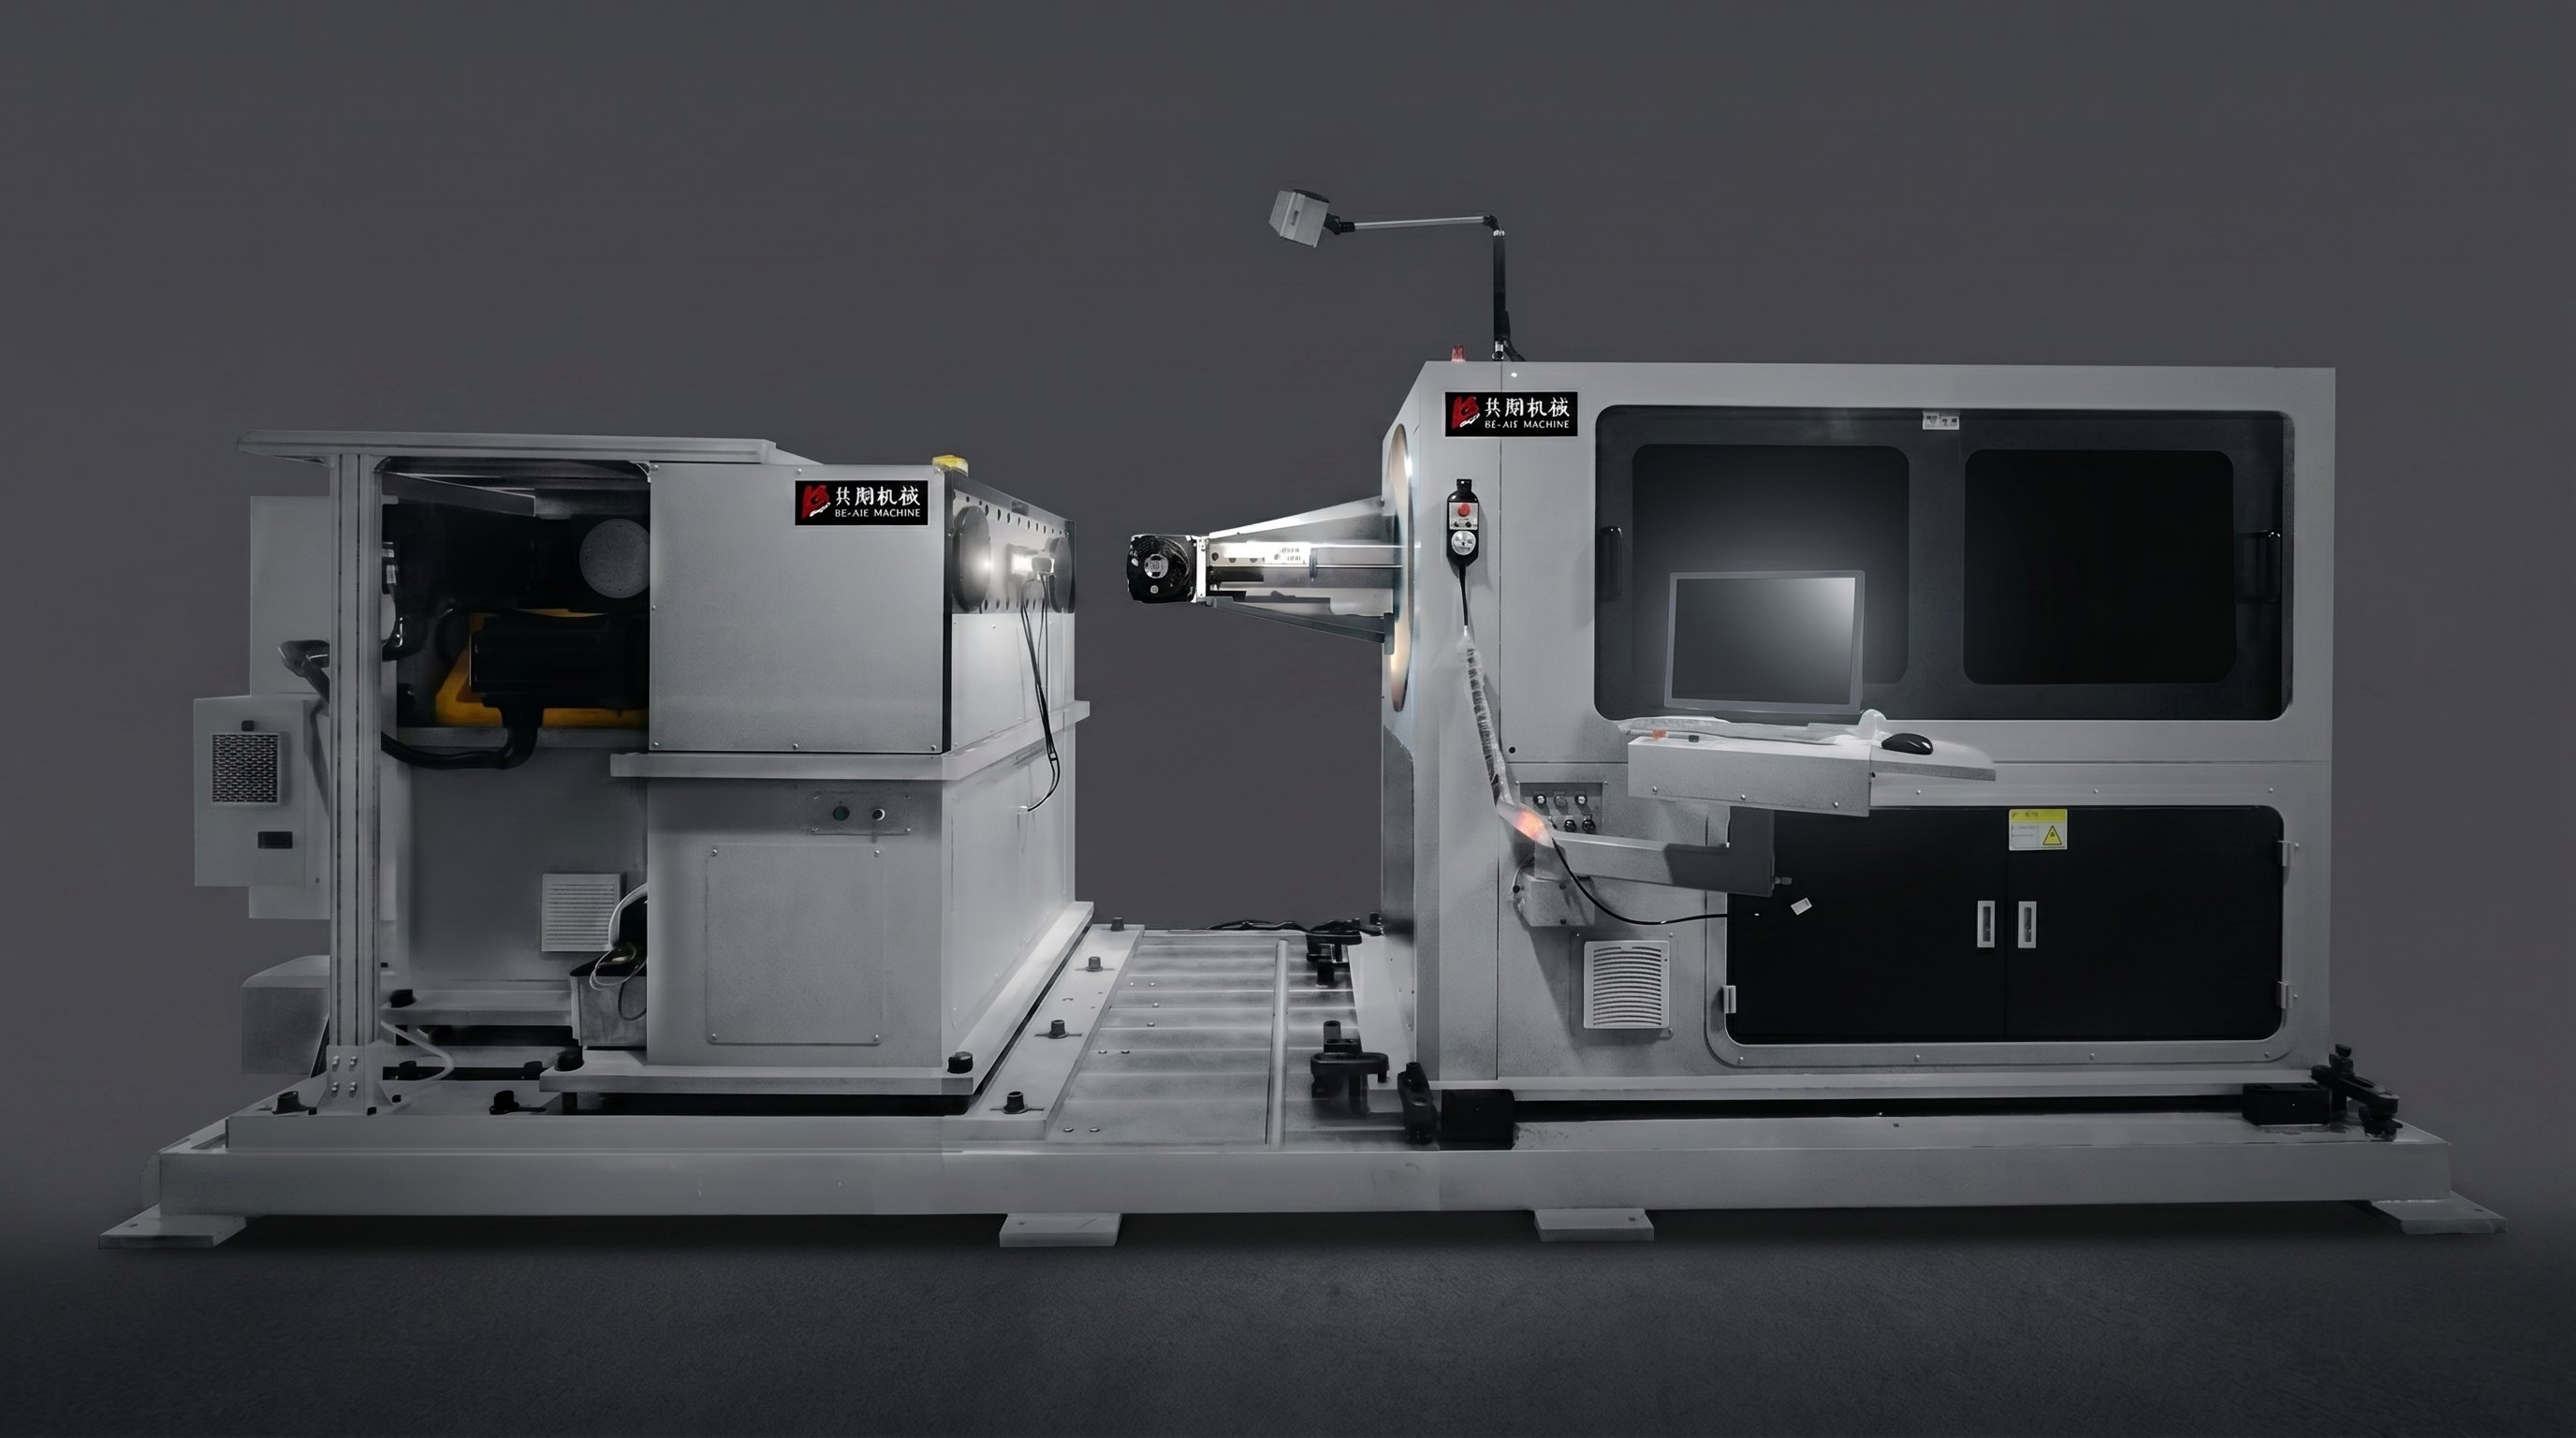
Obie maszyny mają tę samą konstrukcję zginania z ramieniem obrotowym. Różnią się tylko dwie rzeczy: zakres średnicy drutu oraz dodana stacja do obsługi przewodów na DT51400. BL-3D-DT51400 obejmuje drut Φ6,0–14,0 mm (wytrzymałość na rozciąganie ≤500 N), 8 osi, 72,1 kW, 15 500 kg. BL-3D-6800 obejmuje miękki drut Φ3,0–8,0 mm oraz twardy drut Φ3,0–6,0 mm, 6 osi, 12,2 kW, 3 000 kg. To jest podział grubego drutu kontra cienki, a nie podział standardowy kontra premium.
Stacja DT51400 prowadząca: wieszaki rur wydechowych
Ta zintegrowana maszyna do naciągania i zginania istnieje dla części takich jak uchwyty wydechu samochodowego: jeden koniec jest zimno wygięty w kształt haczyka lub kulki, a pręt jest wygięty do kształtu. Tradycyjna trasa przebiega przez prasowanie i gięcie na dwóch maszynach, z dwoma ustawieniami i ręcznym transferem pomiędzy nimi. DT51400 integruje się z samym zwinięciem — jedna zwójka drutu wchodzi do środka, a głowa i zgięcie wychodzą za jednym przejściem. Na trasie prasowania cykl jest krótszy, nikt nie przenosi części między stanowiskami, nic nie jest ponownie zaciskane, a jeden operator może jednocześnie objąć więcej maszyn.

Stację prowadzącą można również wyłączyć, a maszyna działa jako zwykły zgiętak — jedna maszyna obejmująca dwa procesy. Tyle naprawdę wart jest zintegrowany projekt: jeden proces mniej, a nie jeden dodatkowy wiersz na arkuszu specyfikacji.
Gdzie 6800 wygrywa: krótkie fragmenty
Wytrzymałość 6800 to krótkie części: 6 osi, skok zgięcia 520 mm, celność podawania 300 mm ±0,1 mm, dokładność kąta 90° ±0,2°. Krótkie części oznaczają krótki, niepodparty rozpiętość, dobrą sztywność oraz precyzję i stabilność, które łatwo się utrzymuje; Szybkie zmiany odpowiadają pracy o dużym miksie i niskim wolumenie. Nasz projekt FORVIA opiera się właśnie na tych zajęciach. PytanieMaszyna do gięcia drutu CNCPodobnie jak 6800, możliwe jest uformowanie prętów dłuższych niż jeden metr — ale marnuje to elastyczność i margines celności, dla których został zakupiony.
15600: Zbudowany z myślą o prętach ramy tylnych siedzeń
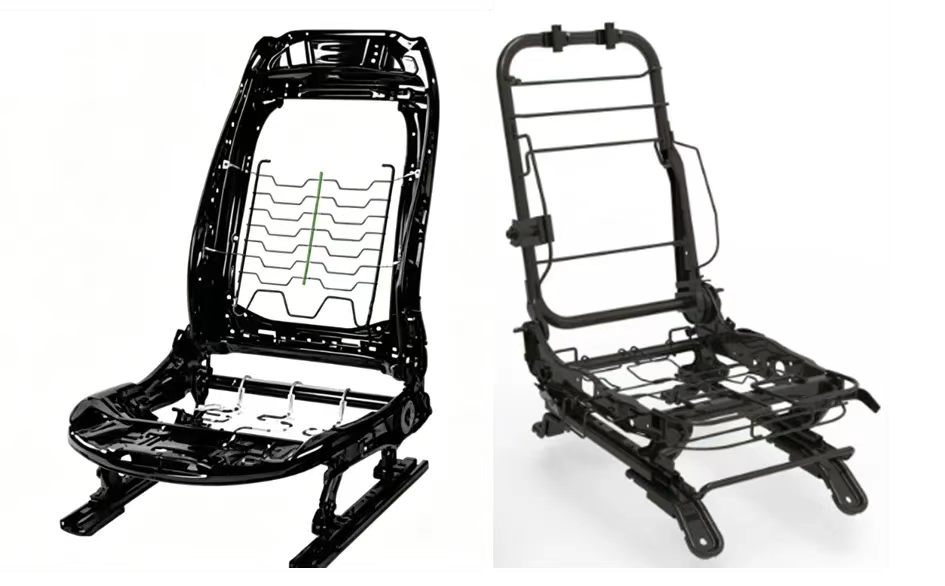
Ramy tylnych siedzeń to zupełnie inna rola niż przednie. Pręty są dłuższe — zazwyczaj od nieco ponad metra do ponad dwóch — a większość z nich występuje w parach symetrycznych lewo-prawo. Te dwa fakty decydują o formie maszyny.
TheMaszyna do gięcia drutu CNCBL-2T-15600 to konstrukcja z dwoma głowicami: 15 sterowanych osi, twardy drut Φ3,0–4,5 mm, miękki drut Φ3,0–6,0 mm, 26,9 kW, maksymalna długość przetwarzania 2000 mm, minimalna odległość dwugłowicowa 120 mm, 5 000 kg. Oba końce powstają jednocześnie, więc symetryczny pręt kończy się w jednym cyklu — prawie połowa rytmu, a żadne szybsze podanie na maszynie z jedną głowicą nie goni tego z powrotem.

Dokładność liczy się jeszcze bardziej niż rytm. W maszynie z jedną głowicą pręt o długości od jednego do dwóch metrów zwisa bez podparcia przez większość swojej długości podczas zginania: własny ciężar, plus reakcja zginania, odchylenie, wibracje i skręcanie w części oraz dryf kątów i płaskości — im dłuższy pręt, tym gorszy się stawa. Podwójna głowica zaciska się i formuje oba końce jednocześnie, minimalizując niepodparte rozpiętość. To nie jest kwestia efektywności; decyduje, czy długie partie w ogóle wyjdą spójnie.
Działa też odwrotnie. Małe części o gęstym formowaniu pośrodku i prawie żadnym działaniu na końcach nie pasują do podwójnych głowic — obie głowice przeszkadzają sobie nawzajem, a programowanie staje się skomplikowane. Te części powinny być na maszynie z jedną głowicą.
Trzy rodziny częściowe, trzy struktury
| Model | Struktura | Zasięg przewodów | Typowe części | Dlaczego wygrywa | Nie dla |
| BL-3D-DT51400 | Zginanie ramienia obrotowego + zintegrowane naciąganie (8 osi, 72,1 kW, 15 500 kg) | Φ6,0–14,0 mm (≤500 N) | Zawieszenia rur wydechowych (głowica + zgięcie) | Kurs i zakręt w jednym przejściu; zastępuje pressing + zginanie, mniej pracy, krótszy cykl; Biegnie też jako zwykły bender | Drobne podłączanie małych części, które nigdy nie używają zakresu 14 mm |
| BL-3D-6800 | Zginanie ramieniem obrotowym (6 osi, 12,2 kW, 3 000 kg) | Miękkie Φ3,0–8,0 / twarde Φ3,0–6,0 mm | Krótkie partie, wysoki miks, niski wolumen | Krótki rozpiętość bez podparcia, wysoka precyzja i stabilność, elastyczna zmiana | Pręty powyżej 1 m — bez podparcia, wolne |
| BL-2T-15600 | Formowanie synchroniczne z dwoma głowicami (15 osi, 26,9 kW, 5 000 kg) | Twarde Φ3,0–4,5 / miękkie Φ3,0–6,0 mm | Symetryczne pręty ramy tylnego siedzenia (1–2 m+) | Oba końce formują się jednocześnie, prawie pół cyklu, długie pręty nigdy nie wiszą bez podpory | Małe części z gęstą formacją środkowej części ciała |
Wyślij rysunek, dopasujemy maszynę
Jeśli trzymasz rysunek i nie wiesz, czy wymaga zintegrowania z głowami, dwugłowicowego czy standardowego formowania jednogłowicowego, wyślij rysunek wraz z rocznym wolumenem — dopasujemy maszynę do części zamiast wypełniać listę opcji. Logika stojąca za każdymMaszyna do gięcia drutu CNCOpcja to jedna linia: najpierw dopasować partię. BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego.


