


Obrotowa maszyna do gięcia drutu z ramą krzesła 14mm w Turcji
ABL-3D-51400Maszyna do gięcia drutu z obrotową głowicądostarczona przez BELAN ukończyła siedem dni szkoleń stacjonarnych w fabryce klienta wTurcja. Maszyna została zakupiona głównie do produkcji podpór krzeseł z litego drutu 14 mm.
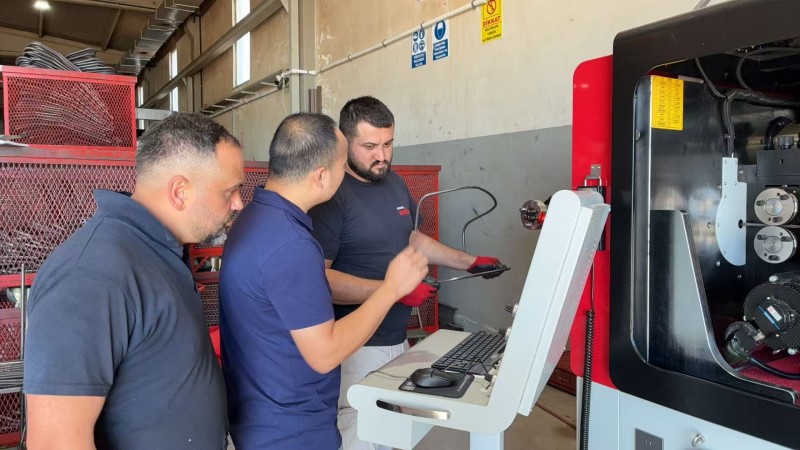
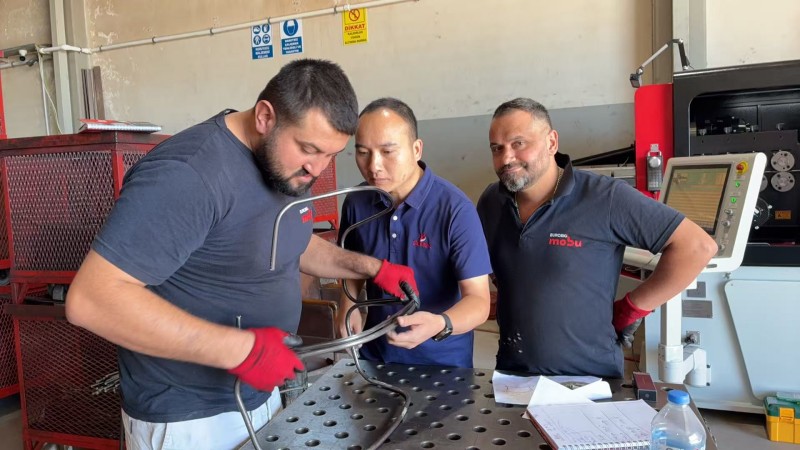
Inżynierowie BELAN korzystali z rzeczywistego produktu klienta podczas szkolenia. Program obejmował obsługę maszyny, programowanie, prostowanie, regulację parametrów zgięć, inspekcję próbek oraz rutynową konserwację. Po szkoleniu praktycznym pracownicy klienta samodzielnie obsługiwali maszynę i produkowali akceptacjęRama krzesła 14 mmpróbka.
Jakie są wymagania dotyczące formowania ramy krzesła o średnicy 14 mm?
Podparcie krzesła wykonane z litego drutu o grubości 14 mm wymaga odpowiedniej siły zginania, odpowiedniej przestrzeni formowania oraz precyzyjnej kontroli wielu kątów przestrzennych. Ponieważ materiał jest stosunkowo gruby, podczas montażu produktu należy również brać pod uwagę jego wytrzymałość i sprężynę.
Jeśli długość podawania, kąt zgięcia lub kierunek formowania są niedokładne, odchylenie może wzrastać wraz z kolejnymi zakrętami. W przypadku podpór krzeseł, które później zostaną zespawane lub montowane, różnice wymiarowe mogą wpływać na położenie punktów połączenia.
Wybór maszyny powinien więc uwzględniać więcej niż maksymalną średnicę drutu. Geometria produktu, wytrzymałość materiału, promień zgięcia, objętość produkcji oraz wymagana tolerancja wymiarowa muszą być ocenione przed potwierdzeniem rozwiązania formującego.
Dlaczego warto stosować metodę formowania głowicy obrotowej?
BL-3D-51400 zmienia kierunek zginania dzięki obrotowej głowicy formującej. Podczas produkcji drut głównie porusza się do przodu i do tyłu, zamiast ciągle obracać się razem z produktem.
UżywającMaszyna do gięcia drutu z obrotową głowicą Dla grubych podpórek krzeseł może zmniejszyć ruch długiego materiału podczas formowania. Obracająca się głowica zmienia kierunek zgodnie z programem i wykonuje różne trójwymiarowe zakręty.
Maszyna zapewnia przestrzeń formowania dla produktów o różnych kątach i profilach. Wieloosiowe sterowanie koordynuje podanie przewodu, obrót głowicy oraz ruchy zginania zgodnie z zaprogramowaną sekwencją.
Przygotowanie drutu 14mm do produkcji
Regulacja jednostki prostowania
Podczas szkolenia inżynierowie BELAN najpierw dostosowali jednostkę prostowania do materiału 14 mm. Celem było zapewnienie, że przewód wchodzi do obszaru podawania i formowania w odpowiednim stanie.
Niewystarczające lub nadmierne prostowanie może wpłynąć na końcowy profil produktu. Skala na konstrukcji prostującej pozwala operatorom rejestrować ustawienia użyte dla konkretnej specyfikacji materiału. Te zapisy stanowią punkt odniesienia, kiedy ten sam produkt jest ponownie produkowany.
Podanie drutu i inspekcja narzędzi
Po załadunku materiału pracownicy klienta sprawdzili ścieżkę podawania i potwierdzili, że narzędzia do zginania są prawidłowo zamontowane. Drut był przesuwany przez mechanizmy prostowania i podawania z kontrolowaną prędkością, zanim rozpoczęto produkcję automatyczną.
Te etapy przygotowawcze bezpośrednio wpływają na działanieMaszyna do gięcia drutu z obrotową głowicą. Z tego powodu każdy pracownik musiał samodzielnie wykonać procedury załadunku i inspekcji materiałów.
Jak powstał Program Wsparcia Katedry?
Inżynierowie BELAN podzielili geometrię podparcia krzesła na indywidualne operacje podawania i zginania. Długość podawania, kąt zgięcia, kierunek przestrzenny oraz kolejność pracy były wprowadzane do systemu sterowania CNC.
Po stworzeniu początkowego programu każdy mechanizm był testowany osobno. Operatorzy obserwowali pozycję i kierunek każdego załamania przed rozpoczęciem pełnego cyklu produkcyjnego.
Ta metoda krok po kroku pozwalała operatorom potwierdzić, że uformowane sekcje nie będą kolidować ze strukturą maszyny ani narzędziami do gięcia. Pomagało im to także zrozumieć, która linia programu odpowiadała każdej pozycji w gotowym produkcie.
Szkolenie koncentrowało się na rzeczywistym interfejsie programistycznymMaszyna do gięcia drutu z obrotową głowicą. Pracownicy uczyli się wprowadzać dane, przeglądać sekwencję zginania i lokalizować operację wymagającą korekty.
Dlaczego pierwsza próbka wymaga kompensacji parametrów?
Lity drut stalowy wytwarza pewną ilość sprężyny po zgięciu. Wymagana kompensacja zależy od wytrzymałości materiału, średnicy drutu, promienia zgięcia i kąta celu.
Po pobraniu pierwszej próbki sprawdzano główne wymiary i kąty zgięcia. Gdy zidentyfikowano odchylenie, korygowano odpowiadającą mu operację podawania lub zginania, zamiast zmieniać cały program.
Próbka była pobierana i ponownie mierzona po każdej korekcji parametrów. Dzięki temu procesowi podparcie krzesła stopniowo osiągało wymagane wymiary i ogólny kształt.
Potwierdzone parametry zostały zapisane w programie produktu. Pozwala to klientowi załadować ustalone dane, gdy te sameRama krzesła 14 mmjest planowana do przyszłej produkcji.
Pracownicy klienta zakończyli niezależną konfigurację
Podczas pierwszego etapu inżynierowie BELAN zaprezentowali cały proces operacyjny. Pracownicy klienta zaczęli następnie ładować materiał, wybierać program produktu i samodzielnie obsługiwać maszynę.
Gdy wymiar lub kąt wymagały korekty, pracownicy sprawdzali próbkę i identyfikowali odpowiedni etap programu. Następnie dostosowali odpowiedni parametr i przygotowali kolejną próbkę do inspekcji.
Celem siedmiodniowego szkolenia nie było jedynie wprowadzenie funkcji maszyn. Pracownicy mieli rozumieć proces produkcji i dokonywać podstawowych korekt produktu, nie polegając wyłącznie na inżynierze BELAN.
Pod koniec szkoleniaTurcja, operatorzy mogli używaćMaszyna do gięcia drutu z obrotową głowicą do produkcji wymaganego podparcia krzesła i wprowadzenia podstawowych korekt programu.
Rutynowa konserwacja dla stabilnej eksploatacji
Sprawdzenia przed uruchomieniem maszyny
Przed rozpoczęciem produkcji operatorzy powinni potwierdzić stan narzędzi do gięcia, ścieżkę przewodu, punkty smarowania oraz powierzchnię roboczą. Narzędzia i nieużywane materiały powinny być usuwane z zakresu ruchu maszyny.
Inspekcja podczas produkcji
Podczas pracy ciągłej pracownicy powinni obserwować, czy materiał płynnie poda się i czy wymiary produktu pozostają stabilne. Przed kontynuacją produkcji należy sprawdzić nietypowy hałas, wibracje lub zużycie narzędzi.
Rejestry czyszczenia i konserwacji
Jednostka prostująca, mechanizm podawania, głowica obrotowa oraz narzędzia do wygięcia wymagają regularnego czyszczenia, inspekcji i smarowania. Dokumentacja konserwacji pomaga operatorom monitorować stan komponentów i identyfikować zmiany, zanim wpłyną one na jakość produktu.
Podpora krzesła 14 mm przeszła akceptację produktu
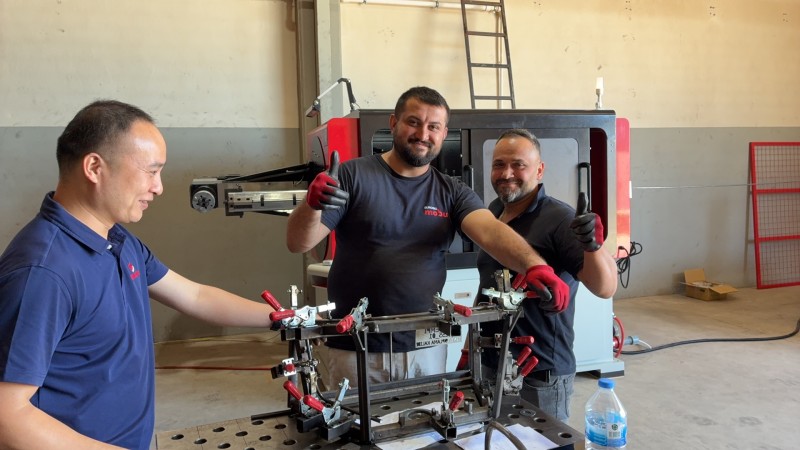
Przed zakończeniem siedmiodniowego szkolenia pracownicy klienta samodzielnie obsługiwali maszynę, korzystając z potwierdzonego programu. Gotowe podparcie krzesła zostało sprawdzone pod kątem jego ogólnego profilu, głównych wymiarów i pozycji zgięcia.
Próbka spełniała wymagania akceptacyjne klienta. Wynik potwierdził, że sprzęt zakończył instalację, uruchomienie, szkolenie operatorów oraz praktyczną weryfikację produktu.
Pracownicy zdobyli także podstawowe umiejętności potrzebne do obsługi maszyn, edycji programów, korekcji parametrów i rutynowej konserwacji. Stworzyło to praktyczne podstawy do przyszłej produkcji podpór krzeseł w fabryce klienta.
Od dostaw sprzętu do produkcji niezależnej
Akceptacja produktu nie jest końcem projektu sprzętowego. Oznacza moment, w którym klient zaczyna samodzielnie obsługiwać i zarządzać maszyną.
BL-3D-51400 łączy wiele trójwymiarowych operacji zginania w ramach jednego programu produktu. Pomaga to zmniejszyć różnice spowodowane powtarzającym się ręcznym ustawianiem i oddzielnymi procesami zginania.
Dla producentów mebli wartość produkcyjnaMaszyna do gięcia drutu z obrotową głowicą nie ogranicza się do wyprodukowania jednej zaakceptowanej próbki. Efektywność przejścia, spójność produktu oraz zdolność operatora do zarządzania produkcją są równie ważne.
Oceń swój projekt formowania drutu z BELAN
Jeśli planujesz podparcie krzesła o grubym skali, ramę siedzenia samochodowego lub złożony produkt z przewodów 3D, prześlij BELAN swoje rysunki, specyfikacje materiałowe i wymagania produkcyjne. Nasz zespół inżynierów może ocenić proces formowania, model maszyny, testowanie próbek oraz plan szkolenia operatora. Skontaktuj się z nami, aby omówić odpowiednią opcjęMaszyna do gięcia drutu z obrotową głowicąDla twojego projektu.
BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego.


