


Zapytaj warsztat zajmujący się izolowanymi prętami, co zjada ich budżet na złom, a odpowiedź brzmi: rzadko pęknięcia. To jest guz — pęcherz unoszący się po wewnętrznej stronie załamania, dokładnie tam, gdzie powłoka nie ma gdzie się dostać. Ktoś używa PVC, PA12 lub taśmy mica-tape naMaszyna do gięcia na szyny zbiorczewidział to. Ta powłoka wygięta przez szynę szyny wygląda jak coś, z czym musisz się pogodzić. Nie jest. Wypukłość można przewidzieć, ograniczyć geometrią i zakończyć kontrolowanym krokiem nagrzewania, gdy jeszcze jest widoczna.

Dlaczego powstaje wybrzuszenie
Gdy pręt się wygina, miedź płynie w kierunku wewnętrznej części promienia. Miedź z zadowoleniem się zbije w kompakty. Powłoka tego nie robi: PVC, taśma PA12 i mika nie mogą się sprężyć, więc przesunięta miedź wypycha izolację na zewnątrz i na wewnętrznej stronie zgięcia powstaje pęcherz.
Trzy czynniki decydują o tym, jak duże się to ułoży:
- Wewnętrzny promień promieniowy.Im większy promień, tym więcej miedzi jest przesuwane na milimetr długości pręta.
- Sztywność i przyczepność powłoki.Źle przylegające PVC wybrzuszenia są bardziej swobodne niż dobrze sklejona taśma mica.
- Temperatura baru.Zimne pręty koncentrują wyporność w jednym miejscu; ciepłe pręty rozprowadzały ją wzdłuż powłoki.

Liczby, do których dążymy
Na prętach PVC-mica naszym standardem produkcyjnym jest wybrzuszenie1,6 mm jednostronnie na płaskich zakrętachoraz1,5 mm na pionowych zakrętach. Tolerancja branżowa często podawana wynosi 4 mm na obu stronach, więc te wartości pozostawiają realną rezerwę na dopasowanie montażu klienta.
Geometria, która prowadzi do tego miejsca, to ta sama zasada, którą stosujemy do każdegoMaszyna do gięcia na szyny zbiorcze: utrzymuj promień wewnętrzny wjeden razy szerokość kreskina płaskich zakrętach, orazjeden razy grubość prętana pionowych zakrętach. Szanuj promień i przemieszczenie miedzi rozprzestrzenia się wzdłuż pręta zamiast podnosić powłokę w jednym miejscu.
Czterostopniowe rozwiązanie, gdy wybrzuszenie nadal jest widoczne
Nawet przy prawidłowej geometrii partie mają przyczepność słabszą niż specyfikacja lub rysunek klienta wymusza ciasny promień. Oto sekwencja przeróbek, którą wykonujemy, w kolejności:
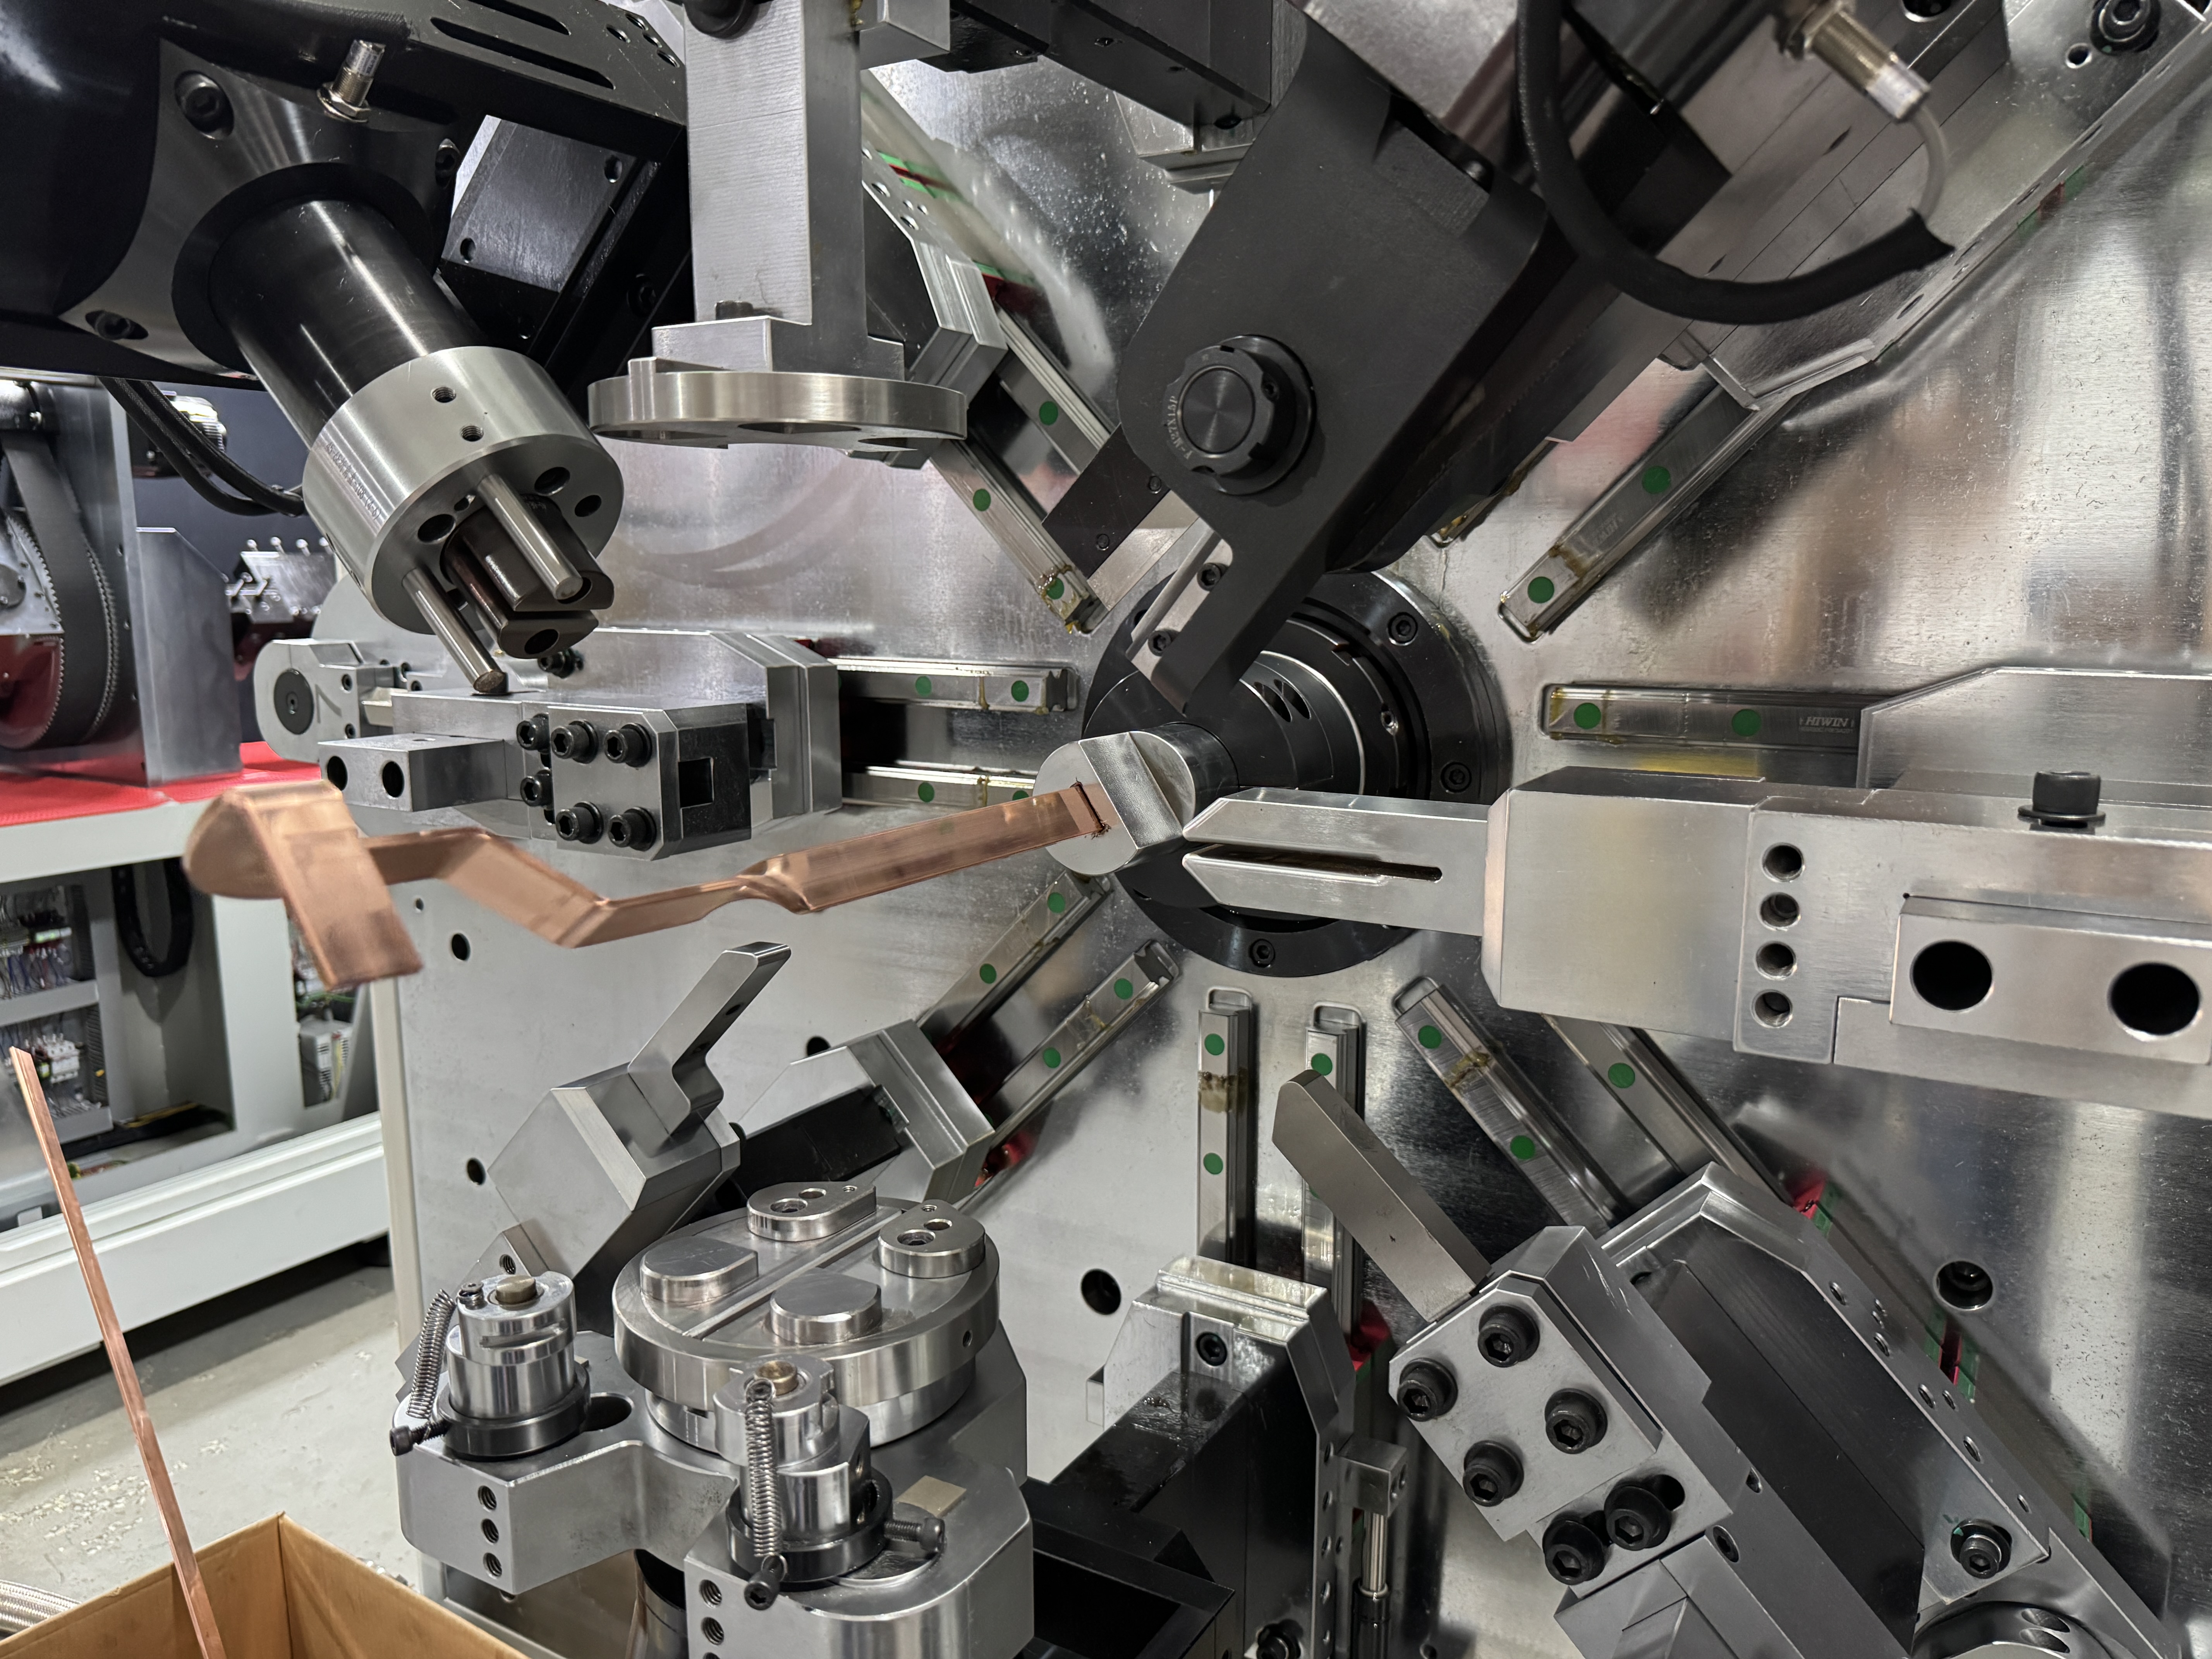
Krok 1 — Chroń belkę podczas wchodzenia.Podawanie z użyciem z pełnym kontaktem ochronnym zapobiega wcześniejszemu uszkodzeniu powłoki. Kierownica, która osiąga zgięcie z płaskimi kołami, będzie się bardziej wybrzuszać i pęka podczas przeróbek. Nasz BL-TP-45-6EL, 13-osiowyMaszyna do gięcia na szyny zbiorczeDedykowany do pręta z taśmy mica o szerokości do 50 mm i grubości 7 mm, łączy ten tor z dodatkowym podajnikiem i prostownicą — drążek jest przenoszony, a nie ciągnięty.
Krok 2 — Podgrzej na zakręcie.NaMaszyna do gięcia na szyny zbiorczeWyposażony w jednostkę wysokiej częstotliwości przy wylocie, pręt jest podgrzewany tuż przed formowaniem. Ciepło sprawia, że powłoka jest elasyczna, więc rozciąga się wokół przemieszczenia zamiast gwałtownie się unieść. Przy źle przylegającym PVC ten krok sam w sobie usuwa dużą część problemu wybrzuszenia.
Krok 3 — Zacisnąć wybrzuszenie na płasko.W przypadku części, które nadal pokazują guz, podkładka ze stali nierdzewnej przechodzi na wybrzuszenie i jest trzymana szczypcami blokującymi. Podkładka rozkłada nacisk, dzięki czemu powłoka jest dociskana, a nie przebijana, gdy spłaszcza się z powrotem do miedzi.
Krok 4 — Piekarnik tunelowy, potem ostyg.Zaciskana część przechodzi przez piec tunelowy na100–130 °C przez jedną do dwóch minut, a potem do chłodzenia wentylatorem. Powłoka ponownie spływa na miedź podczas nagrzewania i wygładza się podczas schładzania. Prawidłowa przeróbka szyny tunelowej pozostawia naprawioną strefę wizualnie płaską i przechodzi testy izolacji.
Kolejność ma znaczenie. Ciepło bez podkładki albo zacisk bez ciepła to wybrzuszenie na odklejoną łatę.
Zatrzymaj wybrzuszenie zanim się utworzy
Etap piekarnika działa, ale to jest praca — a praca nakłada się na całą zmianę. Ekonomiczna kolejność działań:
| Priorytet | Działania | Efekt |
| 1 | Promień wewnętrzny ≥ 1× szerokości (płasko) / ≥ 1× grubości (pionowo) | Zapobiega większości wybrzuszeń |
| 2 | Śledzenie podawania, pełny kontakt owijający | Bez wcześniejszych uszkodzeń, jednolity chwyt |
| 3 | Wysokoczęstotliwościowe podgrzewanie na zagięciu | Powłoka slastyczna, mniejsze grudki |
| 4 | Podkładka nierdzewna + piekarnik tunelowy, 100–130 °C | Odzyskuje pozostałe środki |
Sklepy, które mają priorytety 1–3 jako standard, rzadko potrzebują priorytetu 4 częściej niż czasem. Na prawidłowo skonfigurowanymMaszyna do gięcia na szyny zbiorcze, naprawa wybrzuszenia jest głównie projektowana w, a nie naprawiana po niej.
Czytaj własne odrzuty
Uporządkuj odrzucenia tego tygodnia według trybu niepowodzenia, a każdy wzór wskazuje na swój brakujący krok. Tylko wybrzuszenie — promień jest zbyt ciasny dla tego baru. Wypukłość od wybielania — batonik przyszedł zimny lub pomijano podgrzewanie. Łuszczenie się w okolicach załamania — powłoka została uszkodzona podczas wnoszenia, więc najpierw sprawdź ścieżkę podawania. Wzór awarii mówi ci, którego kroku brakuje twojej linii, zanim wydasz choćby grosza na narzędzia do przeróbki.
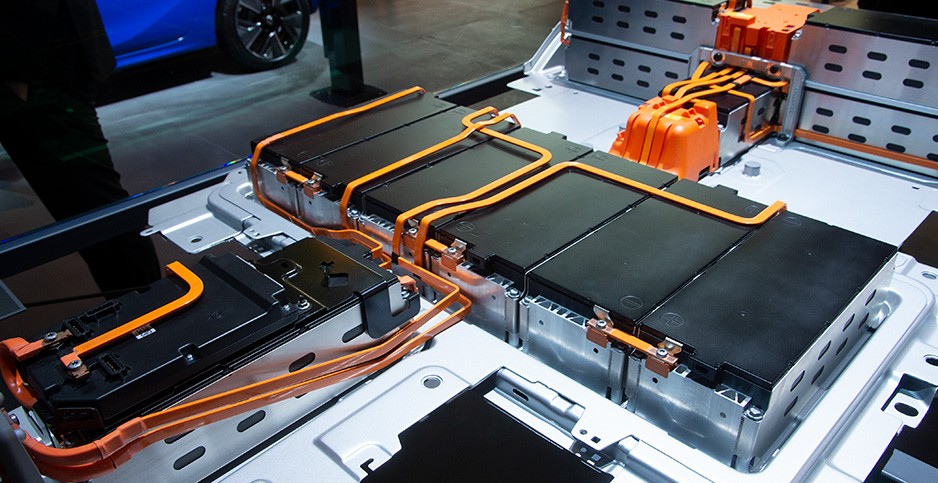
Wyślij nam swój rysunek
Wybrzuszenie to problem procesowy, a nie właściwości izolowanego pręta. Wyślij BELAN swoją specyfikację drążka i rysunek z najcięższym promieniem. Przeprowadzimy pełną sekwencję na naszymMaszyna do gięcia na szyny zbiorcze, mierz wybrzuszenie na gotowych częściach i zwracaj je z parametrami procesu. BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego.

