


Otwory, szczeliny, wyciskane zęby i logo na ramieniu wycieraczki to płaskie elementy. Narysuj je tam, gdzie chcesz na wydruku — jeśli są zaplanowane po załamaniu, zamieniają się w plan na wyjściu. AMaszyna do gięcia ramienia wycieraczekStawia dziurkanie, prasowanie i oznaczanie przed zgięciem nie ze względu na wygodę układu, lecz dlatego, że matryce i daty odniesienia tego wymagają. Oto powód tej sekwencji, abyś wiedział, na co zwrócić uwagę, wysyłając rysunek do oceny.

Zginanie niszczy trzy punkty jednocześnie
Najpierw punkt lokalizacyjny. Pozycje otworów, szczelin, zębów i logo są wymiarowane na podstawie płaskiej, prostej powierzchni. Wyprostowany płaski pasek położony na stole nadaje każdej funkcji czystą, dwuwymiarową koordynację; po zgięciu ramienia staje się częścią 3D, a ten sam operator zaciskający je na dwa różne sposoby mierzy dwie różne pozycje. Po drugie, dostęp do kostek. Dziurkowanie i prasowanie wymagają płaskiego podparcia pod elementem oraz pionowego ruchu. Wygięte ramię zwisa i przeszkadza — matryca albo nie sięga do elementu, albo nie może go prawidłowo osadzić. Po trzecie, stresowa twarz. Zewnętrzna część zgięcia jest naciągana, a otwór lub szczelina w pobliżu linii zgięcia powoduje umieszczenie zadziorna i utwardzonej krawędzi dokładnie tam, gdzie chce się zacząć pęknięcie. Dlatego rysunki robią otwory i szczeliny w płaskich strefach z dala od linii zgięcia — i dlatego kolejność procesu musi współpracować, najpierw dziurkować, a potem zginać.
Co się dzieje, gdy zamówienie jest błędne
Poruszam się, wyprzedzając ciosy i trzy porażki pojawiają się na zmianę. Dryf pozycji otworów, ponieważ powtarzanie lokalizacji na części 3D bezpośrednio obniża tolerancję otworów. Otwory pękają na krawędzi, ponieważ na powierzchni napięcia znajduje się późno wybicie zadzior, a pęknięcie podąża za nim. Zęby i logo są nierówno dociskane, ponieważ bez płaskiego podparcia głębokość różni się w zależności od części i od jednej strony znaku do drugiej. Żadna z tych rzeczy nie da się naprawić w dalszej części rzeki.

Jak maszyna blokuje sekwencję
Łańcuch przetwarzania na naszymMaszyna do gięcia ramienia wycieraczek(BL-YG-12A) jest ułożona dokładnie w tej kolejności: nawijanie na podwójne zakończenie wypłaty, podawanie, prostowanie, wybicie i wcinanie zębów oraz tłoczenie i tłoczenie logo w strefie płaskiej, następnie wygięcie z synchronizowanymi głowicami obrotowymi wewnętrznymi i zewnętrznymi — boczne, pionowe i skręcone — i zakończenie wstępnie naładowanym odcięciem. Dwanaście pełnych osi serwo napędza ten przepływ: trzy silniki dziurkowe 7,5KW obsługują płaskie elementy, silnik podawający 7,5kW przenosi drążek, a dwa silniki obrotowe 4,4KW tworzą zaginania, o łącznej mocy 55,9kW z skokiem zgięcia 500 mm i ramą o masie 16000 KG. Stosuje odcinki drutu płaskiego o wymiarach 4×9 mm i 4×12 mm. Ta struktura to to, coMaszyna do gięcia ramienia wycieraczekHistoria integracji opiera się na pięciu lub sześciu operacjach, które kiedyś wymagały trzech do pięciu maszyn i ręcznego transferu, teraz działają na jednym piętrze. Sekwencja jest zespawana w konstrukcji, nie zapamiętywana przez operatora, więc kolejność przetrwa każdą zmianę zmiany.
Sekwencja w skrócie
| Działanie | Pozycja | Dlaczego tutaj | Koszt wykonania po zagięciu |
| Prostowanie | Pierwszy | Prosta pręta to punkt odniesienia dla każdej pozycji dołka; Ustawienia rejestru rolek indeksowanych | — (krok fundamentowy) |
| Dziurkowanie / wyżłobienie | Strefa płaska, przed zgięciem | Położenie płaskie, pionowy suw matrycy | Słabe umiejscowienie na części 3D; Pęknięcia zadziarów na powierzchni napięcia |
| Tłoczenie zębów | Strefa płaska, przed zgięciem | Płaskie podparcie utrzymuje jednolitą głębokość | Nierówna głębokość, poślizg |
| Tłoczenie logo | Strefa płaska, przed zgięciem | Płaskia powierzchnia daje czysty, jednolity ślad | Nierówne oznaczenia i głębokość |
| Wygięcie (bok / pion / skręcanie) | Środkowo-późne | Zsynchronizowane głowice obrotowe, skok 500 mm | — (krok formowania rdzenia) |
| Odcięcie (wstępnie naładowane) | Ostatni | Wstępne obciążenie stabilizuje cięcie, ogranicza zadziory | — (zamykający krok) |
Cztery pytania, które zadaję, gdy pojawia się rysunek
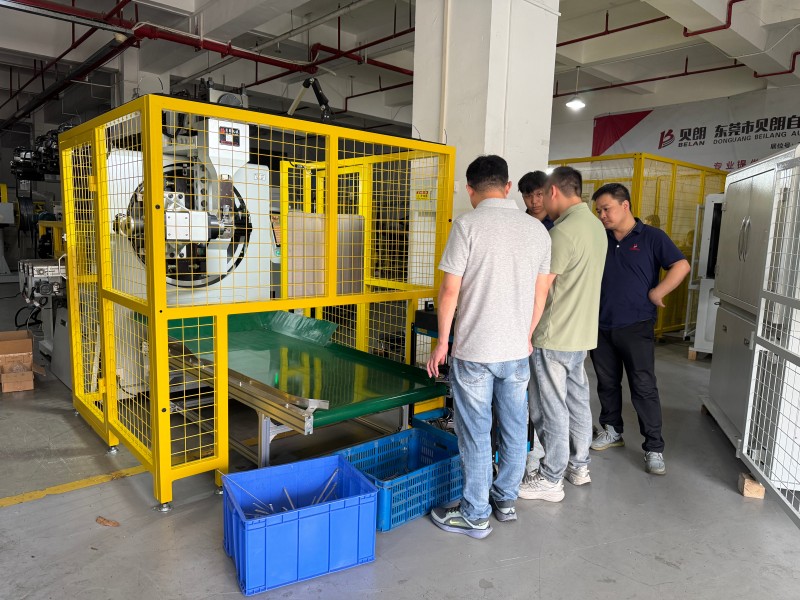
Po pierwsze, odległość od środka otworów i szczelin do najbliższej linii zgięcia — to decyduje, czy element przechodzi przez strefę napięcia i utrzymuje płaskie lądowanie dla uderzenia. Po drugie, która strona nosi wyciskane zęby i logo, żebyśmy mogli potwierdzić, że matryce do nich dotrą przed zgięciem. Po trzecie, jak kierunki zgięć się łączą — boczne, pionowe i skręcane mają własną koordynację obrotową wewnętrzną/zewnętrzną naMaszyna do gięcia ramienia wycieraczek. Po czwarte, wielkość partii i zmiana: różne warianty ramion głównie zamieniają tłoczenie i odcinanie, oba z blokadami lokalizującymi, a uczciwy sposób zmiany kosztów to przejście z ostatniej części jednego wariantu na pierwszą dobrą część następnej. Gdy DOGA przyjechała na naszą halę po odbiór na miejscu, arkusz kontrolny przebiegał według tej samej logiki — całkowita długość, położenie i kąt zgięcia, pozycja otworu, krawędź cięcia i powierzchnia, przepracowane w kolejności rysunku. Odpowiedz na te cztery i zasadniczo wiesz, czy twoje ramię może przejść przezFormowanie ramienia mechanizmu wycieraczekmaszyna jednym przejściem — to także pierwszy krok każdego poważnegoProces produkcji ramienia wycieraczkiPrzegląd.
Sekwencja to pierwsza dźwignia na złomu
Połowa tego, coMaszyna do gięcia ramienia wycieraczekobrony pochodzą z mniejszej liczby maszyn i operatorów; Druga połowa pochodzi z samej sekwencji — płaskie elementy lądują w jednym przejściu, a pozycje otworów, głębokość zębów i oznaczenia pozostają spójne w całej partii. Wyślij nam rysunek ramienia z zaznaczonymi pozycjami otworów, strony i kierunkami zgięcia, a my przeprowadzimy go przez tę sekwencję i powiemy, które elementy należą do strefy płaskiej, a które naprawdę wymagają obróbki po zgięciu. Wybór właściwegoMaszyna do gięcia ramienia wycieraczekZaczyna się od uporządkowania operacji we właściwej kolejności. BELAN Machinery, Twój profesjonalny dostawca rozwiązań do formowania drutu samochodowego.



